Nachricht

Nachricht

Wir sind bestrebt, Arbeitsergebnisse, Unternehmensaktualisierungen, wichtige Entwicklungen und Personalankündigungen mit Ihnen zu teilen.

Wir halten Sie über unsere Fortschritte, Unternehmensnachrichten, aktuelle Entwicklungen und personelle Veränderungen auf dem Laufenden.

Sie erhalten regelmäßig Updates zu unserer Leistung, organisatorischen Neuigkeiten, laufenden Entwicklungen und Ernennungen von Führungskräften.

Wir teilen Ihnen Leistungsergebnisse, wichtige Neuigkeiten, zeitnahe Projektaktualisierungen und organisatorische Änderungen mit.

Bleiben Sie über unsere Erfolge, Unternehmensereignisse, Echtzeit-Fortschritte und Team-Updates auf dem Laufenden.
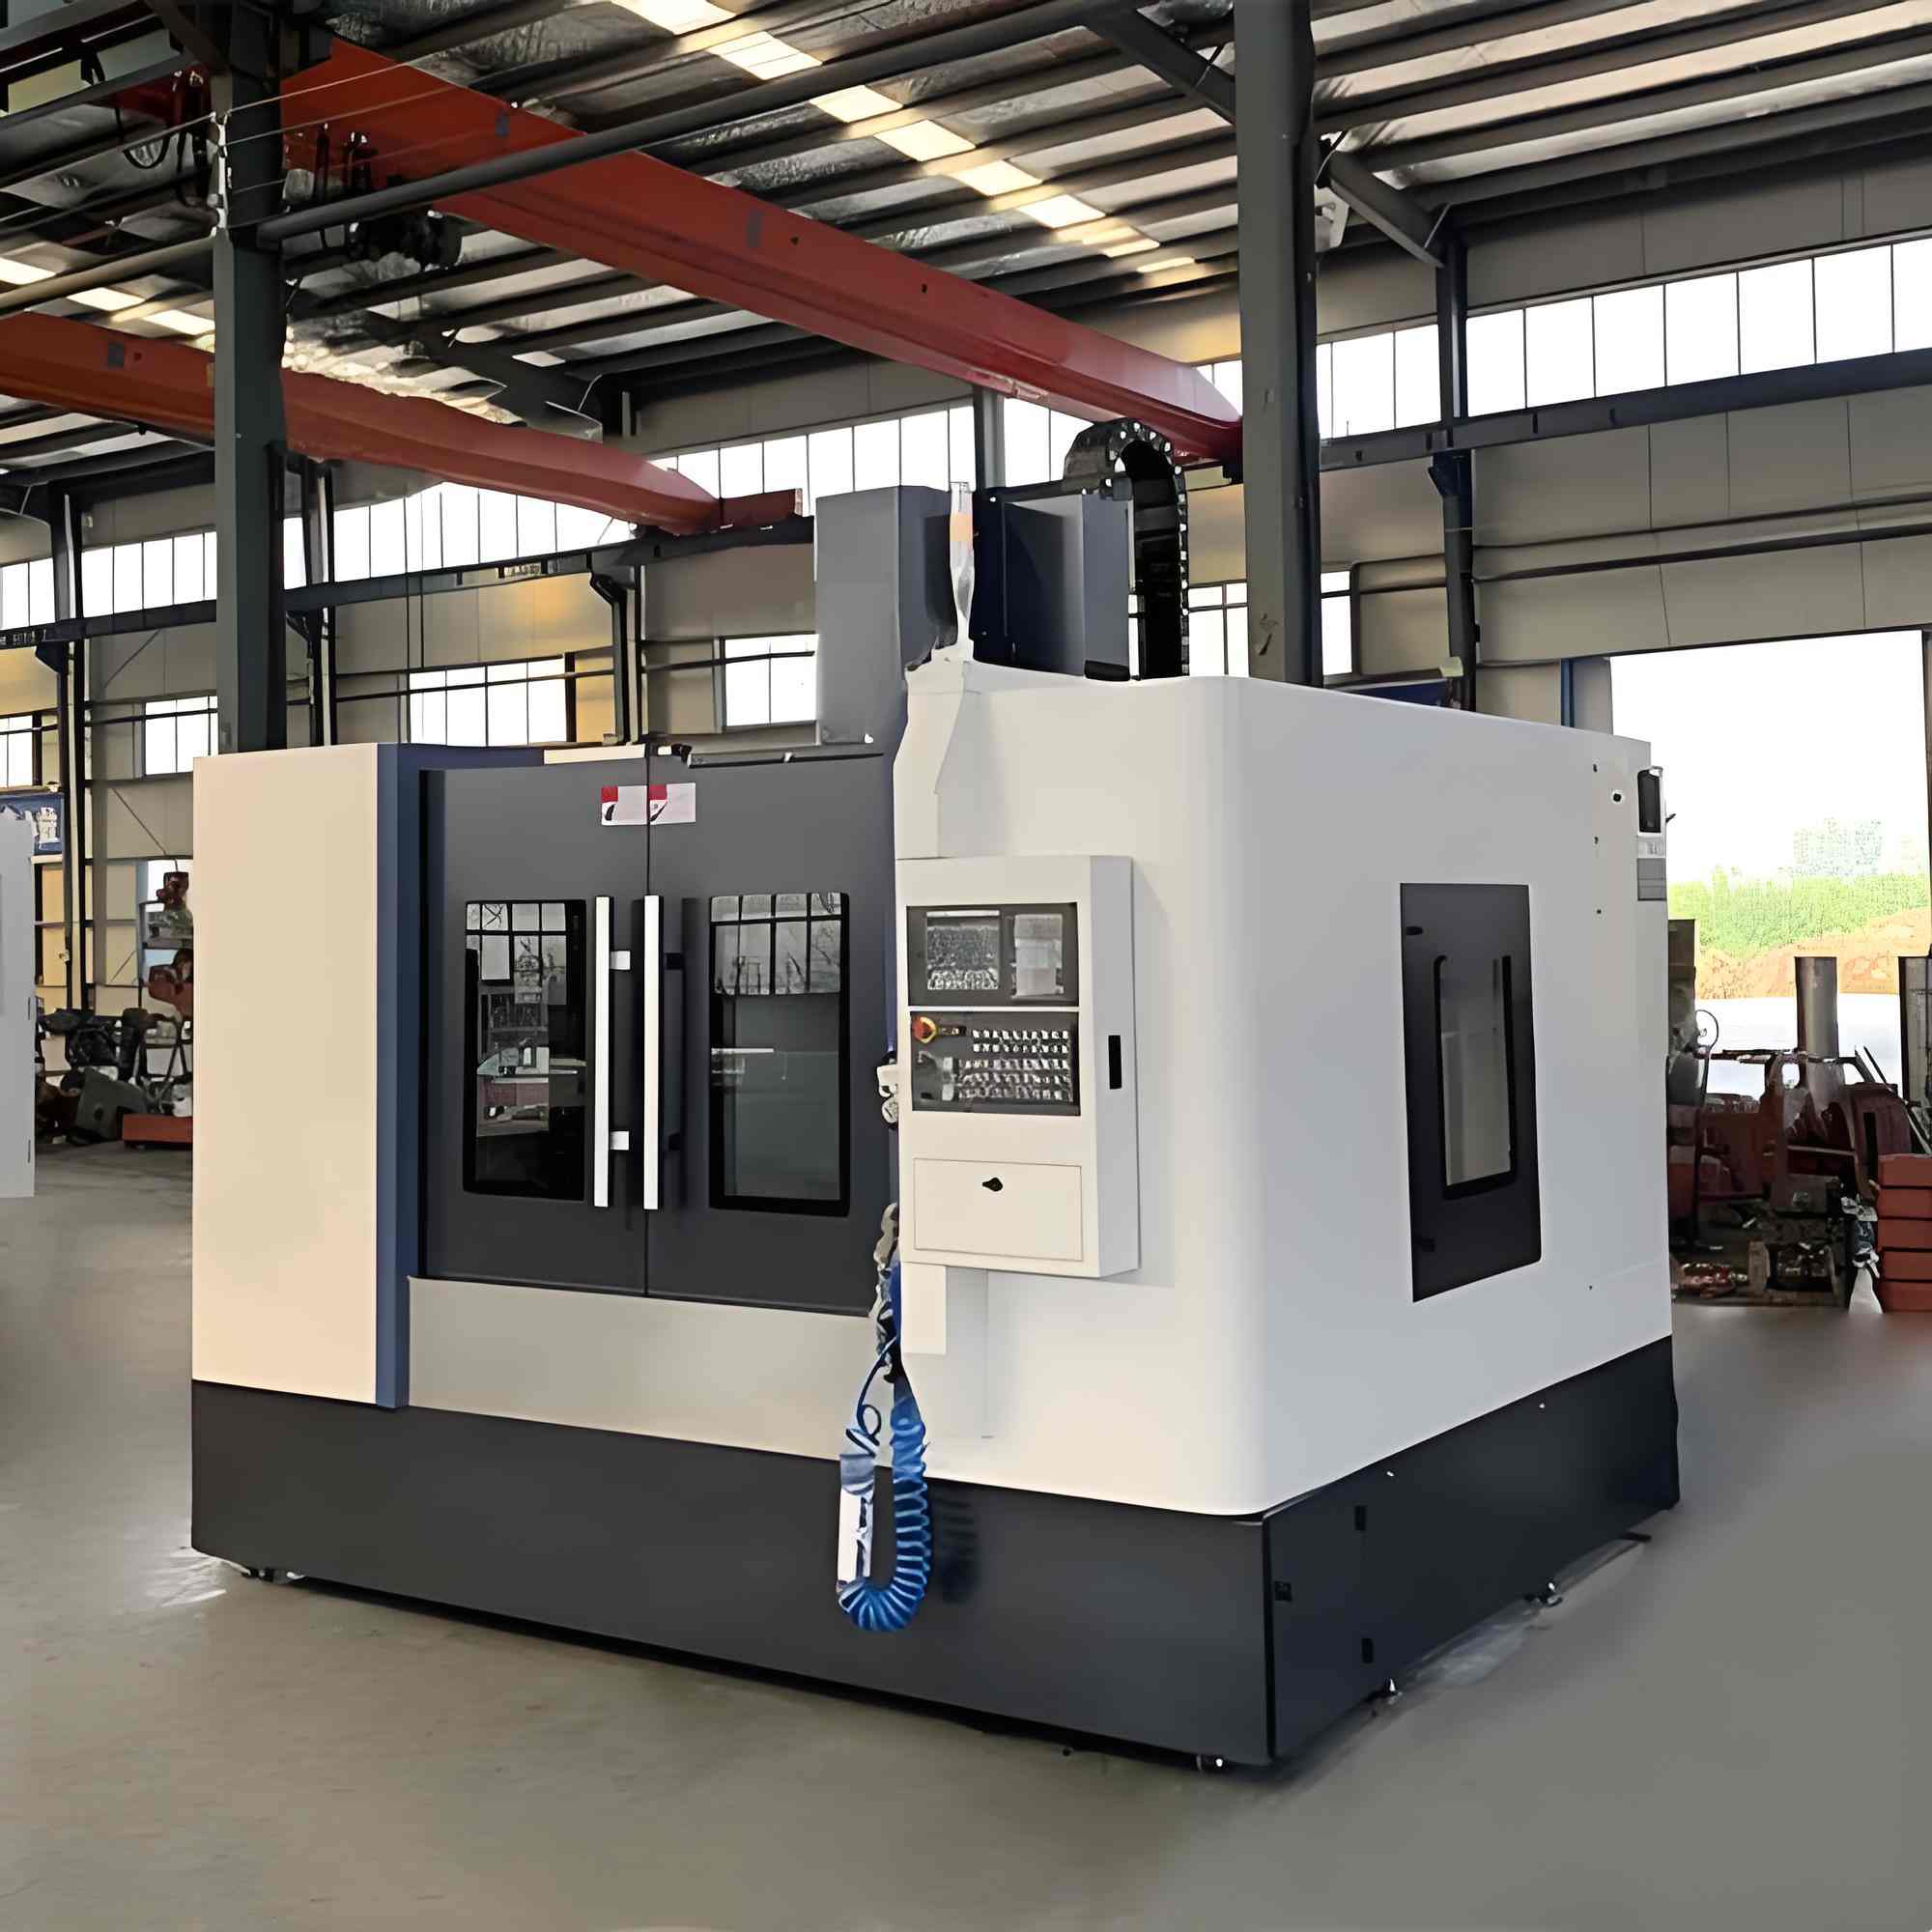
Präzisions-4-Achsen-CNC-Bearbeitungsservice | Fräsen von Wellennuten11 2026-09

Präzisions-4-Achsen-CNC-Bearbeitungsservice | Fräsen von Wellennuten

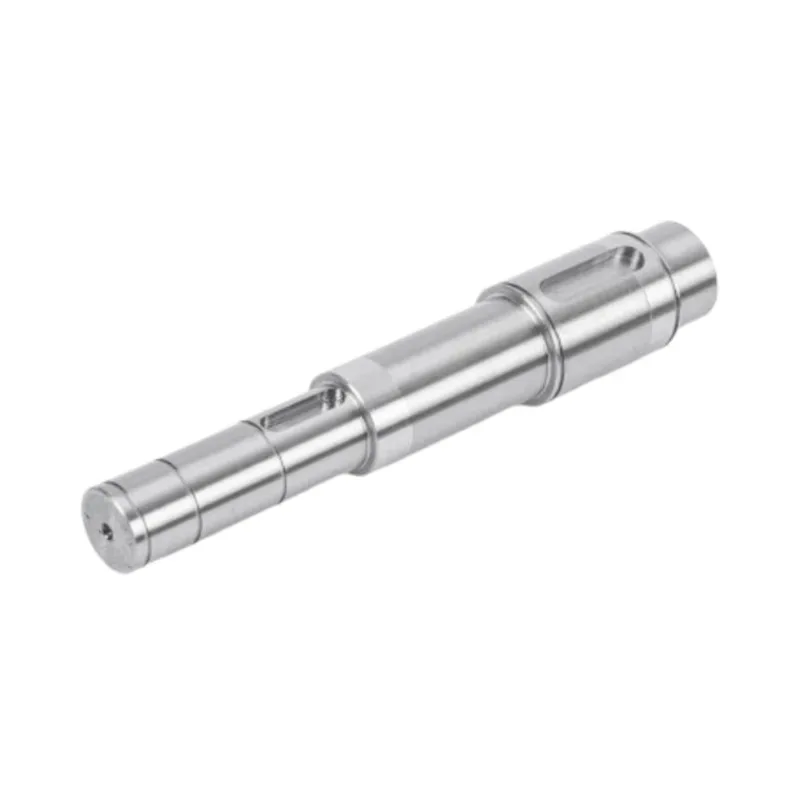
In Branchen wie Kraftübertragung, Maschinenbau, Schiffsausrüstung und Motorbaugruppen dienen rotierende Wellen als zentrale Kraftübertragungskomponenten. Die Bearbeitungsqualität der Wellennuten wirkt sich direkt auf die Montagegenauigkeit, die Betriebsstabilität und die Lebensdauer des gesamten Getriebesystems aus. Eine schlechte Passfedertoleranz, Grate oder Symmetriefehler können zu einem Durchrutschen der Welle, ungewöhnlichen Vibrationen und einem vorzeitigen Geräteausfall führen, was zu kostspieligen Ausfallzeiten für Endbenutzer führt.
Sackloch-Motorwellendesign: Geben Sie den Platz an, den Ihr Teil tatsächlich benötigt10 2026-09

Sackloch-Motorwellendesign: Geben Sie den Platz an, den Ihr Teil tatsächlich benötigt

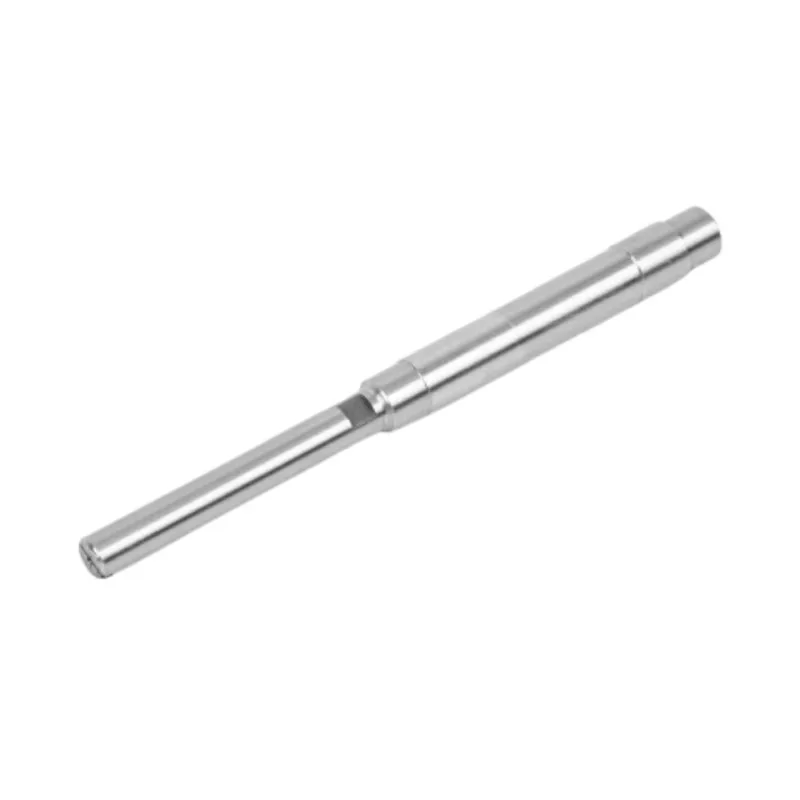
Geben Sie Bohrungsdurchmesser und -passung, Gesamttiefe, zulässiges Bodenprofil, minimale verbleibende Endwand und die Beziehung der Bohrung zu den Arbeitswellenzapfen an. Halten Sie die nutzbare Einbaulänge von der Bohrpunkttiefe getrennt. Das Sacklochsortiment von Guanshuo umfasst eine Bohrung von 2–30 mm, eine Tiefe von 5–150 mm und ein maximales Verhältnis von Tiefe zu Durchmesser von 10:1; Diese Grenzwerte müssen zusammen betrachtet werden und dürfen nicht frei gemischt werden.
Wellen mit einfacher oder doppelter Passfedernut: Was entscheidet über die Lastverteilung?10 2026-09

Wellen mit einfacher oder doppelter Passfedernut: Was entscheidet über die Lastverteilung?

Behalten Sie eine einzige Passfedernut bei, wenn die komplette Wellen-, Passfeder- und Nabenverbindung die Last- und Montageanforderungen erfüllt. Erwägen Sie gegenüberliegende Doppelkeilnuten, wenn eine Nabe zwei Drehmomentübertragungswege benötigt und die passende Geometrie gemeinsam hergestellt und überprüft werden kann. Zwei Passfedern verdoppeln nicht automatisch die Belastbarkeit der Verbindung: Maßunterschiede können dazu führen, dass eine Passfeder zuerst einrastet, und Welle und Nabe müssen dennoch eigene Festigkeitsprüfungen durchführen.
Design mit abgestufter Welle: Wenn das Lager zum Durchmesser passt, aber die Schulter verfehlt10 2026-09

Design mit abgestufter Welle: Wenn das Lager zum Durchmesser passt, aber die Schulter verfehlt

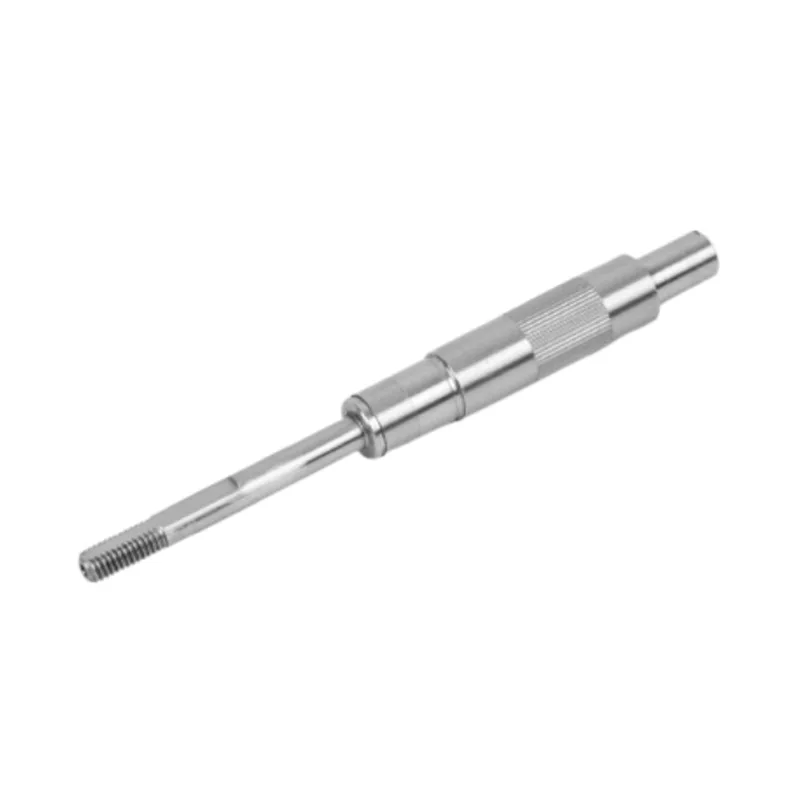
Entwerfen Sie einen abgestuften Schaft um die darin positionierten Komponenten. Überprüfen Sie die Wellenrundung anhand der zulässigen Eckumhüllung des ausgewählten Lagers, geben Sie dem Lagerring genügend Schulterunterstützung und kontrollieren Sie den Funktionsabstand zwischen den Anlageflächen. Geben Sie die Zapfengröße und die Schultergeometrie separat an. Ein Radius, der nur aus Gründen der Bearbeitungsfreundlichkeit gewählt wird, kann den Sitz behindern; Eine schärfere Ecke, die nur aus Gründen des Abstands gewählt wird, kann zu Ermüdungsproblemen führen.
Motorwellen aus Edelstahl 304 vs. 316 vs. 420: Geben Sie die Qualität und den Zustand an05 2026-09

Motorwellen aus Edelstahl 304 vs. 316 vs. 420: Geben Sie die Qualität und den Zustand an

Verwenden Sie 304 als Ausgangspunkt für allgemeine feuchte oder leicht korrosive Anwendungen. Ziehen Sie 316 in Betracht, wenn die Chloridbelastung der Lochfraßbeständigkeit eine stärkere Priorität einräumt. Erwägen Sie wärmebehandeltes 420, wenn die Welle eine harte, verschleißfeste Oberfläche benötigt und die Umgebung mit dieser Sorte kompatibel ist. Guanshuos HRC-Fähigkeit von 48 bis 55 gilt für 420 nach dem Abschrecken und Anlassen bei niedriger Temperatur. Es gilt nicht für jede Edelstahlwelle. Geben Sie die Sorte, den Materialzustand und die Härteanforderung gemeinsam an und steuern Sie dann die fertige Zapfengeometrie separat.
Oberflächenrauheit der Motorwelle: Wie man Ra anhand der Funktion angibt28 2026-08

Oberflächenrauheit der Motorwelle: Wie man Ra anhand der Funktion angibt

Geben Sie die Oberflächenrauheit der Motorwelle für jede Funktionszone separat an. Markieren Sie die Lagerzapfen, Dichtungskontaktflächen, Rotor- oder Presssitze und Drehmomentübertragungsmerkmale in der Zeichnung und versehen Sie dann jede Zone mit der für das Gegenstück erforderlichen Oberfläche. Behalten Sie Durchmesser, Rundlauf, Geradheit und Zylindrizität als separate Kontrollen bei. Bei Guanshuo reichen die veröffentlichten Oberflächen von Ra ≤ 0,8 μm auf einem rostfreien Produkt mit glatter Welle bis zu Ra 0,2–0,4 μm auf einer Hochgeschwindigkeitswelle und Ra 0,05–0,2 μm auf der Lagerposition einer Ultrapräzisionswelle. Dabei handelt es sich um produktspezifische Bereiche, nicht um eine pauschale Spezifikation für jede Motorwelle.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.Datenschutzrichtlinie
AblehnenAkzeptieren