Das Richten der Welle korrigiert Biegungen, die nach der Bearbeitung verbleiben oder während der Wärmebehandlung auftreten. Bei einer Präzisionsmotorwelle gehört sie normalerweise nach dem Härten und vor dem Endschleifen dazu. Das Werk misst die Welle zunächst anhand definierter Bezugspunkte, nimmt bei Bedarf eine kontrollierte Korrektur vor und misst dann erneut. Durch abschließendes Schleifen werden die Lagerzapfen dann auf Maß und Endbearbeitung gebracht. In einer aussagekräftigen Zeichnung müssen die kontrollierte Länge, der Bezugspunkt, die Geradheits- oder Rundlauftoleranz sowie die Produktionsstufe angegeben werden, für die die Anforderung gilt.
Wählen Sie das Rundschleifen für Stufen-, Schulter- und Motorwellen mit mehreren Durchmessern, wenn mehrere Lagerzapfen einer Achse treu bleiben müssen. Wählen Sie das spitzenlose Schleifen für lange, glatte Wellen, wenn ein einheitlicher Außendurchmesser und ein effizienter Chargenfluss die Hauptanforderungen sind. Einige Produktionswege nutzen beides: Beim spitzenlosen Schleifen wird ein glatter Körper effizient bearbeitet, beim Rundschleifen werden kritische Lager- oder Dichtungszapfen im Verhältnis zur Wellenachse bearbeitet.
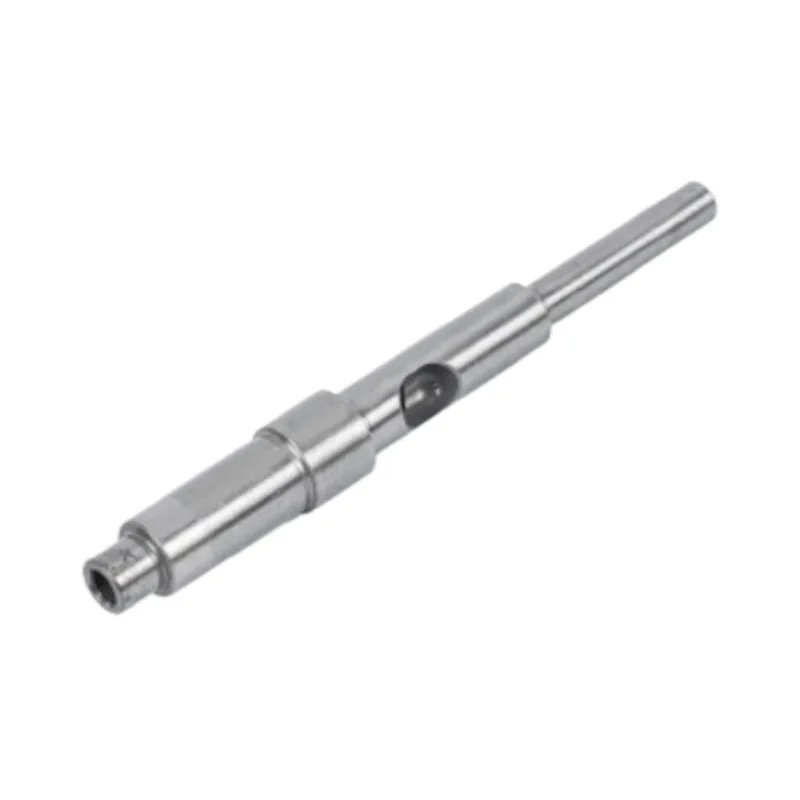
Die kurze Antwort: Durch das Bohren einer Welle wird weit mehr Gewicht als Kraft eingespart. Wenn man eine Bohrung mit halbem Außendurchmesser entfernt, verliert man ein Viertel des Gewichts, aber nur etwa sechs Prozent der Torsionssteifigkeit. Aus diesem Beruf gibt es Hohlwellen, und wenn Sie ihn verstehen, entscheiden Sie.
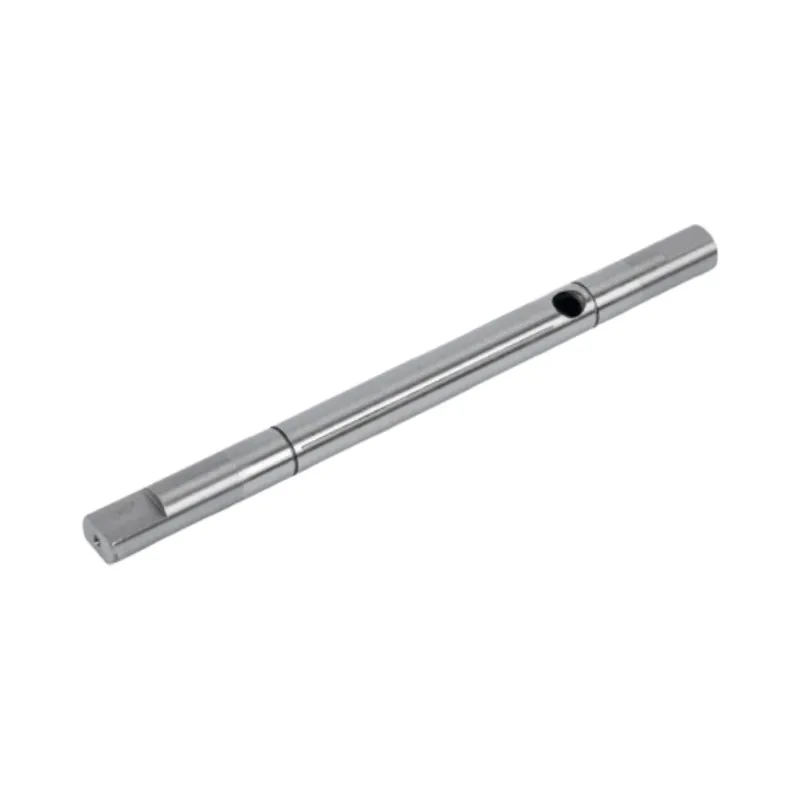
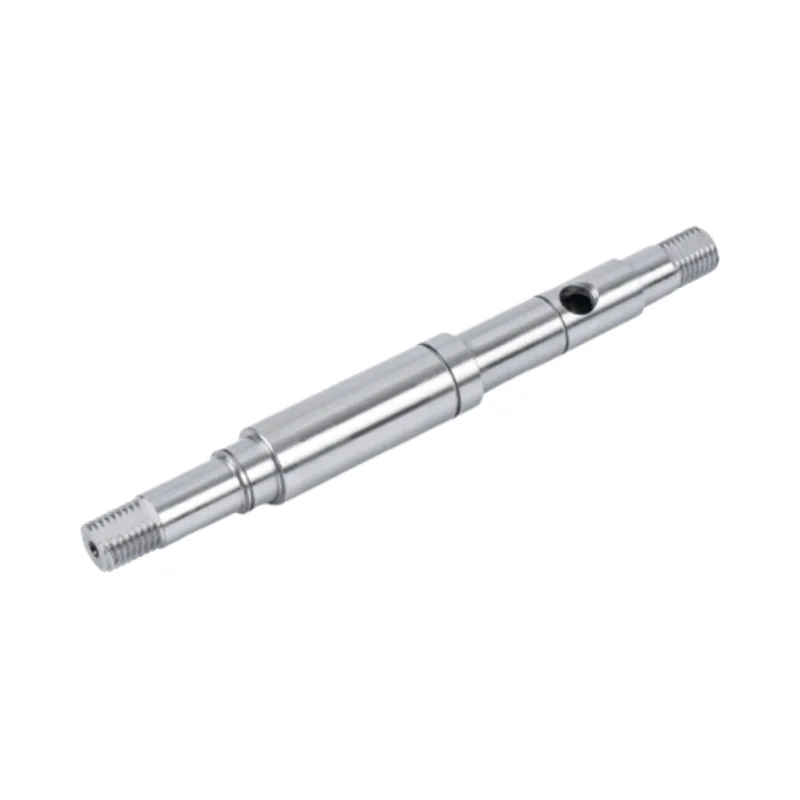
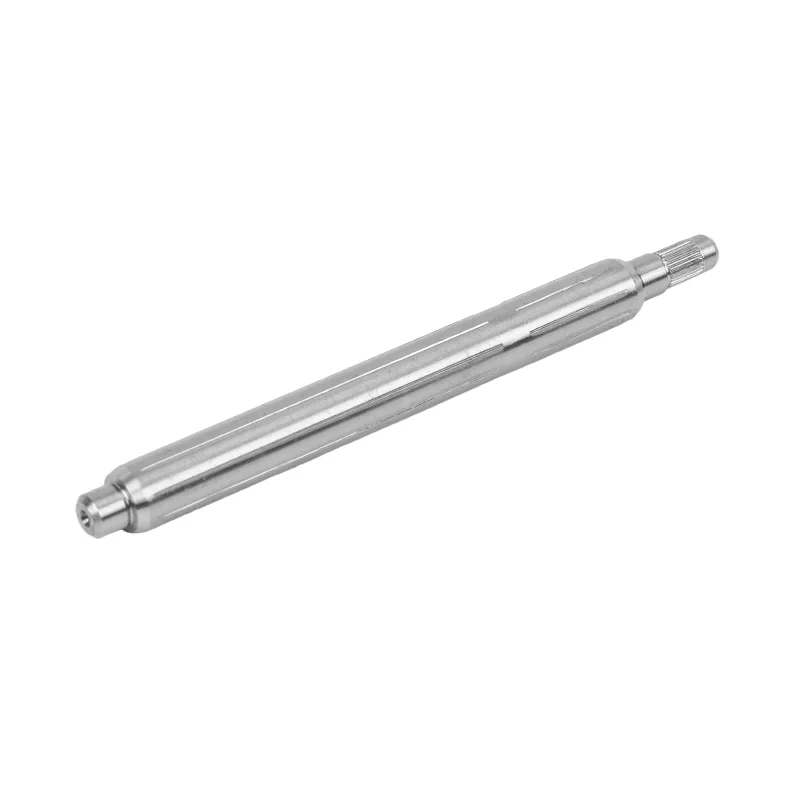
Bei einer Pumpe oder einem Lüfter muss die Motorwelle lediglich Drehmoment liefern. Bei einem Servoantrieb, einem Robotergelenk oder einer CNC-Achse muss es auch die Position liefern. Ein paar Mikrometer Unrundheit an der Welle werden zu einem sichtbaren Fehler am Ende eines Roboterarms, und der Bediener hört bei jeder Verschiebung ein Jammern. Dieser Unterschied ändert, welche Spezifikationen wichtig sind. Dieser Leitfaden behandelt die Schächte, die Guanshuo für die Automatisierung baut, und die Zahlen, die sie trennen.
Fast jede Motorwellenfrage endet hier: Welcher Stahl? Die ehrliche Antwort lautet: Es gibt keine Bestnote, sondern nur die beste Übereinstimmung. Eine Pumpenwelle, die in feuchter Luft lebt, und eine Antriebswelle, die das Drehmoment tausendmal pro Stunde umkehrt, versagen auf völlig unterschiedliche Weise. Dieser Leitfaden vergleicht die von Guanshuo tatsächlich absolvierten Klassen und zeigt Ihnen, wie Sie eine auswählen können.
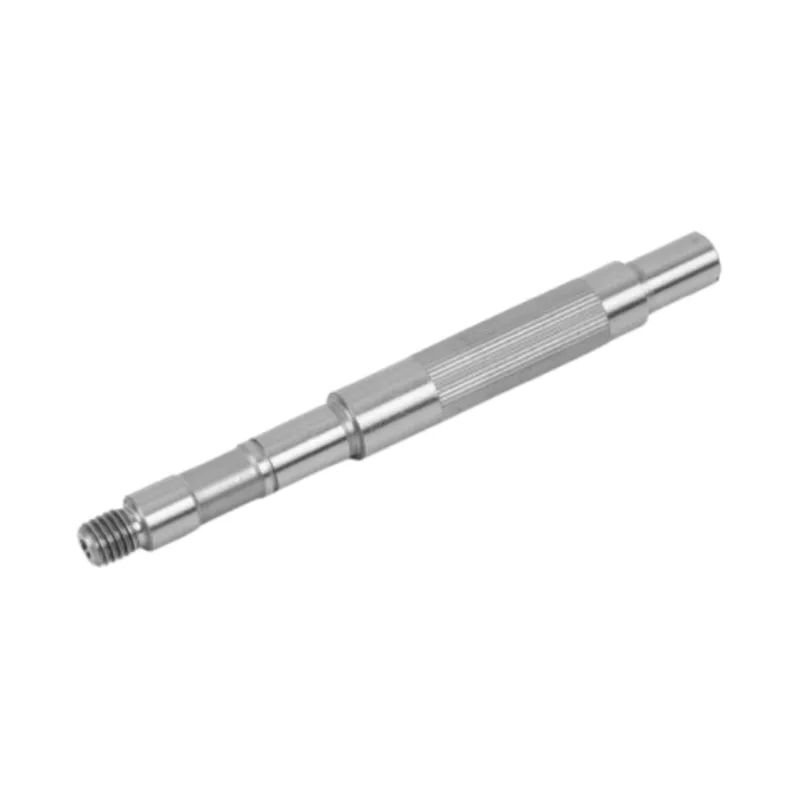
Die Präzisionswellenbearbeitung verwandelt eine Stahlstange in sechs Stationen in eine fertige Motorwelle: Materialprüfung, CNC-Drehen und -Fräsen, Keilwellen- oder Zahnradschneiden, Wärmebehandlung, Präzisionsschleifen und Endkontrolle. Das Schleifen erfolgt immer nach dem Härten, da durch die Wärmebehandlung das Metall bewegt wird. Diese Reihenfolge gewährleistet die Toleranzen IT5 bis IT6, die Geradheit innerhalb von 0,01 mm und eine Oberflächengüte von Ra≤0,4 μm auf der fertigen Welle.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08