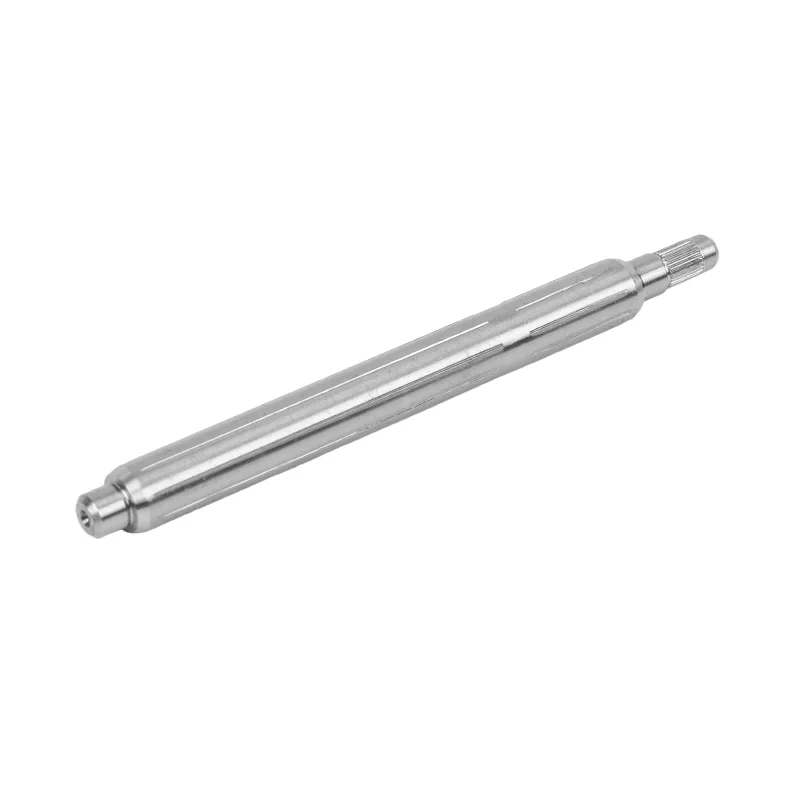
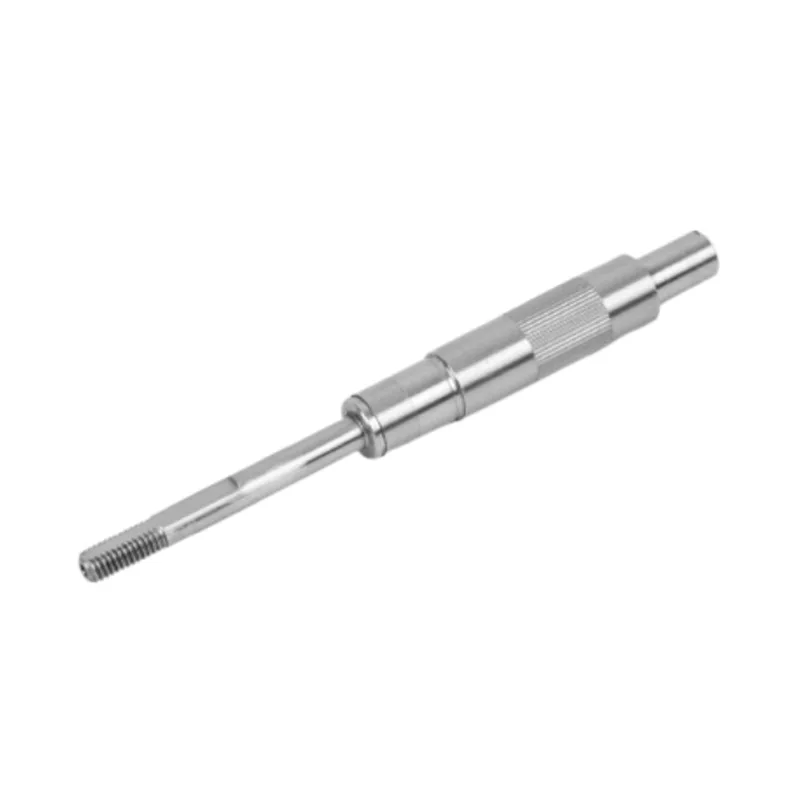
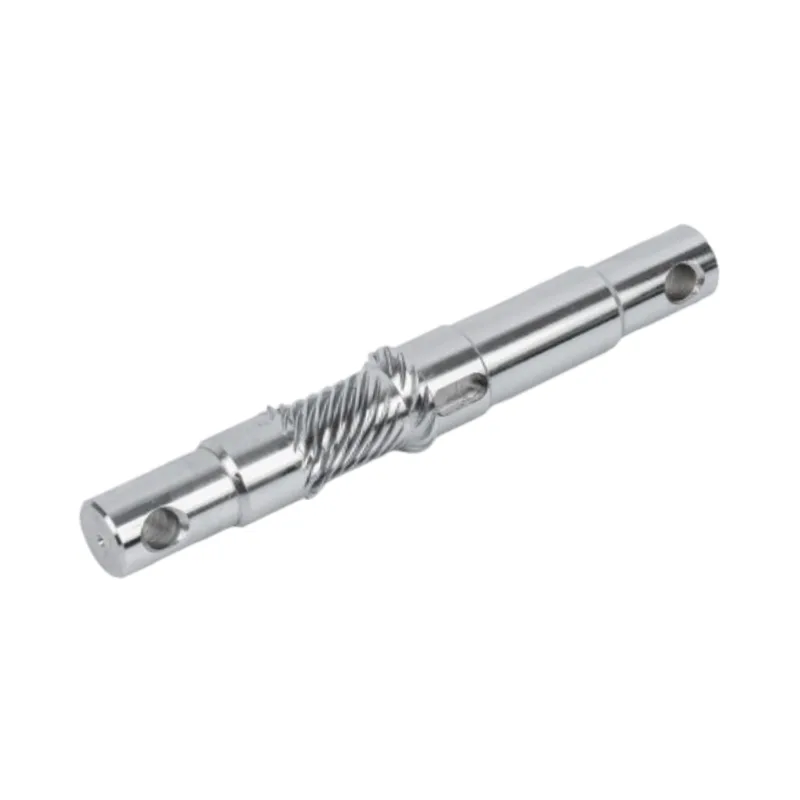
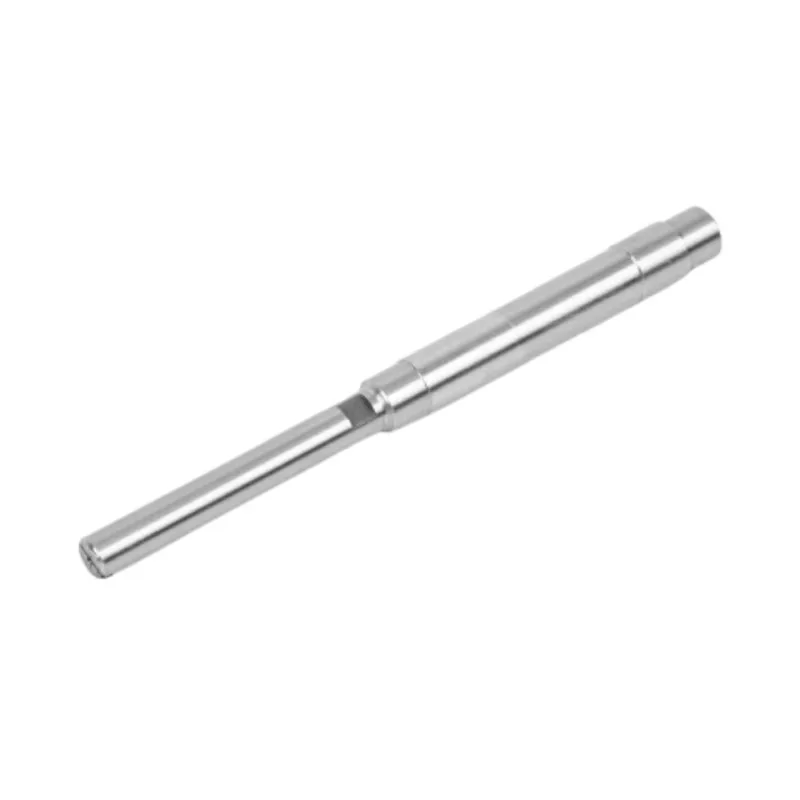
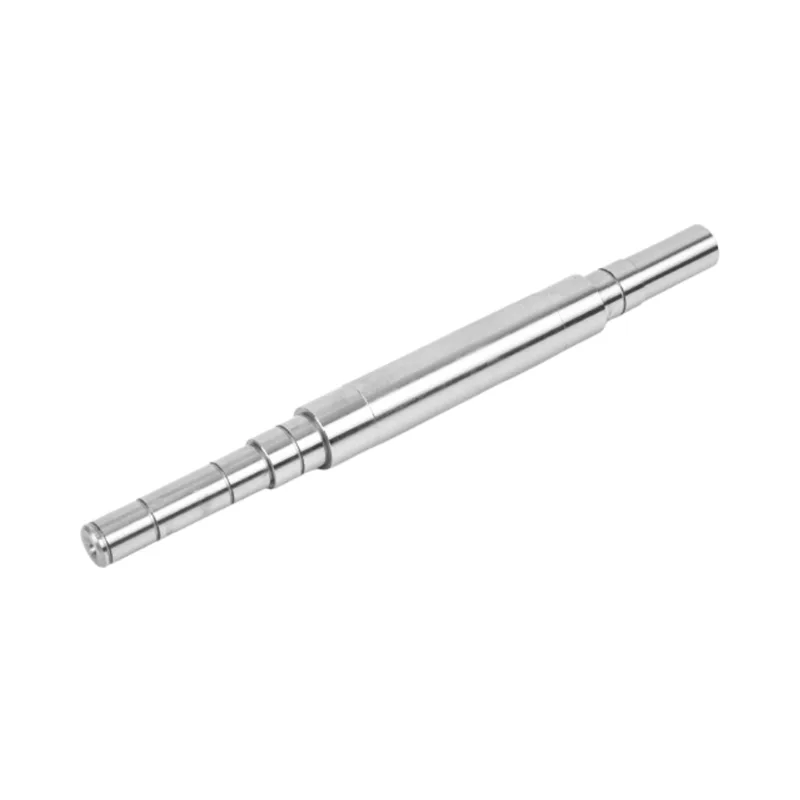
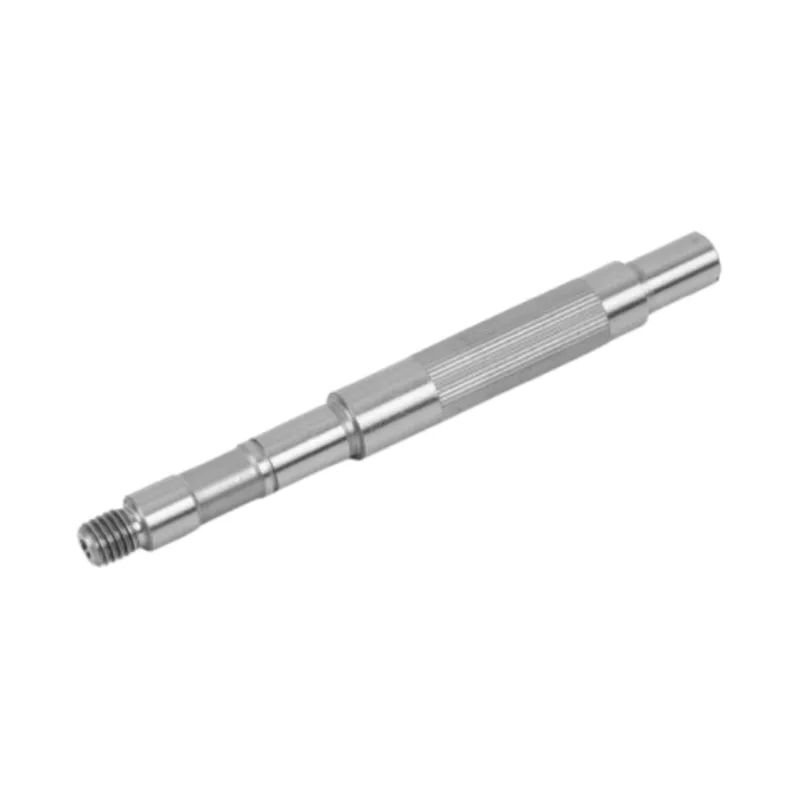
Eine Welle kann die Drehmaschine gerade verlassen und sich während der Wärmebehandlung bewegen. Die nützliche Frage ist nicht, ob diese Bewegung normal ist. Es geht darum, ob der Produktionsweg genügend Kontroll-, Schleifmaterial- und Inspektionsnachweise hinterlässt, um die Welle wieder in die Zeichnung zu bringen.

Das Richten der Welle korrigiert Biegungen, die nach der Bearbeitung verbleiben oder während der Wärmebehandlung auftreten. Bei einer Präzisionsmotorwelle gehört sie normalerweise nach dem Härten und vor dem Endschleifen dazu. Das Werk misst die Welle zunächst anhand definierter Bezugspunkte, nimmt bei Bedarf eine kontrollierte Korrektur vor und misst dann erneut. Durch abschließendes Schleifen werden die Lagerzapfen dann auf Maß und Endbearbeitung gebracht. In einer aussagekräftigen Zeichnung müssen die kontrollierte Länge, der Bezugspunkt, die Geradheits- oder Rundlauftoleranz sowie die Produktionsstufe angegeben werden, für die die Anforderung gilt.
Das Richten gehört zu den Arbeitsgängen, die Käufer selten in einem Angebot sehen. Das macht es nicht optional. Wenn Wärmebehandlung, schlanke Geometrie oder unebene Merkmale die Welle bewegen, muss immer noch jemand entscheiden, wann die Korrektur vorgenommen werden soll und wie das Ergebnis nachgewiesen werden soll.
Aus Fabriksicht ist das Richten kein Rettungsschritt für ein Schlechtteil. Es handelt sich um eine geplante Steuerung zwischen Prozessen, die das Metall auf natürliche Weise verändern. GuanshuosPräzisionswellenbearbeitungsroutesetzt die Wärmebehandlung vor dem Richten und Präzisionsschleifen. Diese Reihenfolge schützt die endgültigen Abmessungen, anstatt von einer früheren Operation zu verlangen, dass sie bei jeder späteren Änderung die Genauigkeit beibehält.
Warum sich Wellen nach der Wärmebehandlung bewegen
Durch die Bearbeitung wird Material abgetragen. Durch die Wärmebehandlung verändert sich der Zustand des verbleibenden Materials. Beides kann innere Spannungen lösen oder neu verteilen, so dass eine Welle, die beim Schruppdrehen gerade war, nach dem Härten möglicherweise nicht mehr gerade ist. Je länger und schlanker das Teil ist, desto besser ist der Effekt zu erkennen, aber auch kurze Stufenschäfte können sich bewegen.
Auch die Geometrie ist wichtig. Eine Welle mit Schultern, Keilnuten, Keilnuten, Löchern oder unterschiedlichen Querschnittsdicken erwärmt und kühlt nicht wie ein einfacher Zylinder. Diese Funktionen sind für die Montage erforderlich, machen die Prozessplanung jedoch weniger nachsichtig. Deshalb betrachten wir das Richten nicht als isolierten Pressvorgang. Wir verbinden es mit der Aufmaßzugabe, der Bezugspunktwahl und der noch zum Schleifen verfügbaren Materialmenge.
Wenn eine Zeichnung einen engen Endrundlauf erfordert, besteht die schlechteste Lösung darin, jeden Zapfen vor der Wärmebehandlung fertigzustellen und zu hoffen, dass die Welle dort bleibt, wo sie war. Die endgültige Präzision überlassen wir lieber den Arbeitsgängen nach dem Härten. Es gibt dem Prozess eine Richtung, in die er gehen kann, wenn sich das Metall bewegt.
Wo das Richten in die Produktion passt
Die gesamte Route hängt vom Material und der Schachtkonstruktion ab. In der folgenden Reihenfolge wird jedoch die Aufgabe der einzelnen Etappen erläutert. Es folgt dem Verfahren, das bereits in Guanshuo verwendet wurdeArbeitsablauf bei der Wellenbearbeitung.
| Produktionsphase | Was passiert mit der Welle? | Warum es auf Geradheit ankommt |
|---|---|---|
| Wareneingangskontrolle | Materialqualität und Stangenzustand werden vor dem Schneiden überprüft. | Ein solider Prozess beginnt mit dem Material, das der Zeichnung und dem Wärmebehandlungsplan entspricht. |
| CNC-Drehen und Fräsen | Durchmesser, Stufen, Gewinde und Antriebsmerkmale sind roh oder halbbearbeitet. | Kritische Zeitschriften behalten genügend Material für das spätere Schleifen. |
| Wärmebehandlung | Die Welle erhält den vorgeschriebenen Härteprozess. | Das Teil kann sich bewegen, wenn sich die Spannung während des Erhitzens und Abkühlens ändert. |
| Richten | Die Welle wird vermessen, ggf. korrigiert und erneut vermessen. | Der Vorgang reduziert die Biegung, bevor das endgültige Material von den Zapfen entfernt wird. |
| Präzisionsschleifen | Durch zylindrisches oder spitzenloses Schleifen werden kontrollierte Durchmesser auf die endgültige Größe und Endbearbeitung gebracht. | Durch Schleifen wird die endgültige Geometrie verfeinert und das geplante Aufmaß entfernt. |
| Endkontrolle | Maße, Geradheit bzw. Rundlauf, Oberflächenbeschaffenheit und andere Zeichnungsmerkmale werden erfasst. | Das Ergebnis wird im gleichen Bezugssystem überprüft, das für die Zeichnung erforderlich ist. |
Dieser Befehl ist nützlicher als ein vages Versprechen, dass die Welle „überprüft“ wird. Es teilt dem Käufer mit, wann die Geometrie erstellt und überprüft wird. Es zeigt auch eine häufige Angebotslücke auf: Zwei Lieferanten können die gleiche Zeichnung bepreisen, aber einer kann eine Korrektur nach der Wärmebehandlung und eine aufgezeichnete Endkontrolle beinhalten, während der andere einen einfacheren Weg annimmt.
Definieren Sie, was gerade bedeutet, bevor die Produktion beginnt
Das Wort „gerade“ klingt so lange offensichtlich, bis ein Prüfer es messen muss. Eine Welle kann eine gerade Mittellinie, aber einen schlechten Zapfenschlag haben. Ein Lagerzapfen kann für sich genommen rund sein und dennoch außerhalb der durch die Lagersitze festgelegten Achse sitzen. Bei einem langen glatten Durchmesser ist möglicherweise eine direkte Geradheitsprüfung erforderlich, während es bei einem zusammengebauten Motor möglicherweise mehr darauf ankommt, wie sich zwei Lagerzapfen gemeinsam drehen.
| Erfordernis | Was es beschreibt | Frage, die die Zeichnung beantworten muss |
|---|---|---|
| Geradlinigkeit | Wie weit weicht ein Linienelement oder eine Wellenachse von einem geraden Zustand ab? | Welche Fläche oder Achse wird kontrolliert und über welche Länge? |
| Auslaufen | Wie stark variiert eine Oberfläche, während sich die Welle um eine definierte Referenzachse dreht? | Welche Zapfen oder Zentren legen die Rotationsachse fest? |
| Zylindrizität | Die Form einer zylindrischen Oberfläche ohne Verwendung eines separaten Bezugspunkts. | Welches Journal benötigt die Formularsteuerung? |
| Durchmesser und Passform | Die fertige Größe eines Lagerzapfens und wie es mit einem Lager, einer Dichtung oder einer Nabe zusammenpasst. | Welche Toleranz gilt nach dem Schleifen? |
Diese Steuerelemente hängen zusammen, sind jedoch nicht austauschbar. Hier müssen wir manchmal ein Projekt verlangsamen, bevor wir es beschleunigen können. Wenn in einer Zeichnung „Geradheit 0,01“ angegeben ist, ohne die kontrollierte Spanne oder Messbedingung anzugeben, wandeln wir diesen Hinweis zunächst in eine Prüfanweisung um. Andernfalls können Käufer und Fabrik unterschiedliche Stückzahlen aus derselben Welle produzieren.
Die werkseitige Richtschlaufe wird gemessen, korrigiert, erneut gemessen
Eine sinnvolle Richtschleife beginnt mit der Messung, nicht mit der Kraft. Der Bediener muss die Biegung lokalisieren, die Referenzachse verstehen und wissen, wie viel Korrektur der nächste Prozess verkraften kann. Das Anwenden einer Korrektur ohne diese Informationen kann den Fehler verschieben, anstatt ihn zu reduzieren.
1. Stellen Sie die Referenz her
Die Welle wird so gestützt oder positioniert, dass sie der Bezugslogik der Zeichnung entspricht. Bei einer abgestuften Motorwelle können die beiden Lagerzapfen wichtiger sein als ein ungenutzter Mittelteil. Bei einem anderen Design können Mittellöcher die Bearbeitungsachse festlegen. Der Inspektionsaufbau muss den funktionalen Anforderungen entsprechen.
2. Kartieren Sie die Biegung
Die Welle wird gedreht oder gescannt, um die größte Abweichung und ihre Position entlang der Länge zu lokalisieren. Ein Messwert an einer Stelle kann keinen Schacht mit mehreren Stufen beschreiben. Der Bediener überprüft die kontrollierte Spannweite und achtet auf Übergänge in der Nähe von Schultern, Rillen und wärmebehandelten Abschnitten.
3. Führen Sie eine kontrollierte Korrektur durch
Die Korrektur zielt auf die gemessene Biegung ab. Wie viel Kraft und wo sie angewendet wird, hängt von der Materialbeschaffenheit, dem Durchmesser, der Länge und der Geometrie ab. Aus diesem Grund ist ein universelles Glättungsrezept nicht sinnvoll. Der Bediener arbeitet mit dem tatsächlichen Teil und nicht mit einer festen Nummer, die von einer anderen Welle kopiert wird.
4. Vor dem Schleifen noch einmal prüfen
Nach der Korrektur kehrt die Welle zur gleichen Messlogik zurück. Wenn es zum Schleifen bereit ist, muss noch genügend Material auf den Zapfen vorhanden sein, um die Oberflächen zu reinigen und das Endmaß zu erreichen. Richten und Schleifen sind getrennte Vorgänge, für die jedoch das gleiche Budget zur Verfügung steht.
Beurteilen Sie das Richten nicht danach, wie das Teil auf einer Werkbank aussieht. Beurteilen Sie es anhand einer wiederholbaren Messung in Verbindung mit der Zeichnung und bestätigen Sie dann das Endergebnis nach dem Schleifen.

Was Schleifen korrigieren kann und was nicht
Das Endschleifen erledigt zwei wichtige Aufgaben. Es bringt die Laufdurchmesser auf ihre Endgröße und verbessert die Geometrie und Oberflächengüte früherer Stufen. Guanshuo verwendet sowohl CNC-Rundschleifen als auch spitzenloses Schleifen. Die richtige Methode hängt vom Teil ab.
Das Rundschleifen eignet sich für abgesetzte und abgesetzte Wellen, da die Zapfen in Bezug auf eine definierte Achse bearbeitet werden können. Spitzenloses Schleifen ist effizient für lange glatte Durchmesser, die keine Spitzen erfordern. Auf der Seite zum Präzisionsschleifen von Guanshuo sind die Maßgenauigkeit IT5 bis IT6, die Oberflächenrauheit bis zu Ra 0,4 Mikrometer und die Geradheit innerhalb von 0,01 mm angegebenpräzisionsgeschliffene glatte Motorwellen.
Beim Schleifen braucht es noch realistische Ausgangsbedingungen. Wenn ein gehärteter Rohling stark gebogen ist, kann das Entfernen von Material von der oberen Seite, bis er gerade erscheint, dazu führen, dass in einem anderen Bereich zu wenig Material verbleibt oder dass der Zapfen kleiner wird. Wir korrigieren lieber zuerst die Mittellinie und verwenden das Schleifen für die Präzisionsarbeit, die es leisten soll.
Das Löschen einer Zwischenprüfung der Geradheit kann dazu führen, dass die Streckenführung kürzer erscheint. Außerdem kann ein gebogener, gehärteter Rohling einem teuren Schleifvorgang zugeführt werden. Eine kurze Kontrolle vor dem Schleifen sichert mehr Wert als die gleiche Kontrolle, die erst nach Abschluss der Endbearbeitung durchgeführt wird.
Welche Wellengeometrien benötigen mehr Aufmerksamkeit?
Es gibt keinen einzigen Durchmesser oder keine einzelne Länge, bei der ein Richten plötzlich notwendig wird. Wir betrachten die gesamte Geometrie und den gesamten Prozess. Ein langer glatter Schaft verhält sich anders als ein kurzer Schaft mit schwerer Schulter. Eine Keilnut oder ein Spline ändert den Abschnitt. Durch eine Querbohrung wird Material aus einem Bereich entfernt. Lokale Verhärtungen können im gesamten Abschnitt zu einem anderen Spannungsmuster als bei der Behandlung führen.
Folgende Bedingungen verdienen eine explizite Geradheitsprüfung im Rahmen der Angebots- und Erstartikelplanung:
- lange Schäfte mit im Verhältnis zur Länge kleinem Durchmesser;
- Stufenschächte mit großen Querschnittsänderungen;
- Wellen mit Keilnuten, Keilnuten, Abflachungen oder Querlöchern;
- Teile mit geringem Rundlauf zwischen zwei Lagerzapfen;
- Wellen, die vor dem Endschleifen gehärtet werden;
- Hochgeschwindigkeitsmotorwellen, bei denen ein kleiner Achsfehler die Drehung beeinflusst.
Bei dieser Liste handelt es sich nicht um eine automatische Ablehnungsregel. Es zeigt uns, worauf wir technische Aufmerksamkeit richten müssen. Guanshuo fertigt glatte, abgestufte, Keilnut-, Keilwellen-, Hohl- und Spezialmotorwellen, daher muss sich die Prozessplanung an der individuellen Zeichnung orientieren und nicht an einer Standardroute für jede Form.
So überprüfen Sie das Ergebnis
Die Endkontrolle sollte eine enge Frage beantworten: Entspricht die Welle der Zeichnung in dem Zustand, in dem der Kunde sie erhält? Der Bericht benötigt die Teilenummer und Zeichnungsrevision, das kontrollierte Merkmal, die Sollanforderung, das tatsächliche Ergebnis, die Messausrüstung und die Prüfstufe.
Zu den Prüfgeräten von Guanshuo gehören Härteprüfgeräte, zweidimensionale Projektoren, Oberflächenrauheitsmessgeräte, Zahnradmesszentren und Zylindrizitätsmessgeräte. Das Werk verfügt außerdem über vollautomatische optische Inspektionsgeräte. Diese Instrumente erfüllen unterschiedliche Aufgaben. Ein Rauheitsmessgerät kann den Rundlauf nicht nachweisen, und ein Durchmesserergebnis kann nicht nachweisen, dass zwei Lagerzapfen eine gemeinsame Achse haben.

Bei einer neuen Welle stimmen wir die Messlogik lieber vor der Fertigung des ersten Artikels ab. Das bedeutet, dass Bezugspunkt, Regelspanne, Prüfstufe und Probenahmeregel bereits klar sind. Wenn der Käufer sowohl nach der Wärmebehandlung als auch nach dem Schleifen Messwerte benötigt, gehört diese Anfrage in die Ausschreibung. Es sollte nach Abschluss des Stapels nicht mehr angezeigt werden.
Was ist in der Zeichnung und Angebotsanfrage anzugeben?
Ein Lieferant kann aus einer isolierten Toleranz keine verlässliche Richt- und Prüfroute angeben. Senden Sie die vollständige Zeichnung und erklären Sie, wie die Welle im Zusammenbau funktioniert. Mithilfe der folgenden Informationen kann die Fabrik die funktionale Anforderung mit der Produktion verbinden.
- Teilenummer, Zeichnungsrevision und Jahres- oder Chargenmenge;
- Materialqualität und erforderliche Wärmebehandlung;
- ggf. endgültige Härteanforderung;
- kontrollierte Journale, Bezugspunkte und Messspanne;
- Geradheits-, Rundlauf-, Zylindrizitäts- und Durchmessertoleranzen, sofern jeweils zutreffend;
- Oberflächenrauheit an Lager-, Dichtungs- oder Gleitflächen;
- Merkmale wie Schultern, Keilnuten, Keilnuten, Gewinde und Querlöcher;
- Inspektionsphase, Stichprobenplan und erforderliches Berichtsformat;
- Montagegeschwindigkeit oder Funktion, wenn sich ändert, welche Oberflächen am wichtigsten sind.
Unsere Präferenz ist einfach: Zeigen Sie uns die Funktionsachse, anstatt nur eine Sammlung von Dimensionen zu senden. Sobald wir wissen, auf welchen Oberflächen sich Rotor, Lager, Dichtung oder Nabe befinden, können wir einen Weg wählen, der diese Beziehungen durch Wärmebehandlung, Richten, Schleifen und Inspektion schützt.
Für einen umfassenderen Überblick über den Produktionsablauf verwenden Sie dieStationsweiser Bearbeitungsleitfaden. Wenn es sich bei der unmittelbaren Aufgabe um eine einfache Präzisionswelle handelt, ist dieGlatte Schleifseite der Motorwellegibt die entsprechenden fertigen Spezifikationen und Geräte an.
Häufig gestellte Fragen
Wann sollte eine Motorwelle gerichtet werden?
Eine Motorwelle sollte nach jedem Vorgang, der das Metall bewegen kann, insbesondere nach Wärmebehandlung, auf Geradheit überprüft werden. Wenn eine Korrektur erforderlich ist, sollte dies normalerweise vor dem endgültigen Schleifen erfolgen, damit die Lagerzapfen noch über genügend Material verfügen, um ihre endgültige Größe und Geometrie zu erreichen.
Ist die Geradheit der Welle dasselbe wie der Rundlauffehler?
Nein. Die Geradheit steuert ein Linienelement oder eine Achse, während der Rundlauf die Oberflächenvariation misst, wenn sich die Welle um eine definierte Bezugsachse dreht. Für eine Zeichnung sind möglicherweise eines oder beide erforderlich, je nachdem, wie sich Lager, Dichtung, Rotor oder Nabe auf der Welle befinden.
Kann Schleifen eine verbogene Welle begradigen?
Schleifen kann die endgültige Geometrie verfeinern und eine geplante Materialmenge entfernen, sollte jedoch nicht dazu verwendet werden, übermäßige Biegungen in einem gehärteten Rohling zu verbergen. Wenn zu viel Material von einer Seite entfernt werden muss, kann es sein, dass das Journal an Material verliert oder das Endformat unterschreitet. Durch das Richten sollte die Welle zunächst in einen Zustand gebracht werden, der durch abschließendes Schleifen kontrolliert werden kann.
Welche Geradheit kann Guanshuo auf einer geschliffenen glatten Motorwelle erreichen?
Guanshuo gibt für seine präzisionsgeschliffenen glatten Motorwellen eine Geradheit von 0,01 mm an. Auf derselben Produktseite werden die Maßgenauigkeit IT5 bis IT6 und die Oberflächenrauheit bis zu Ra 0,4 Mikrometer spezifiziert. Anforderungen für eine andere Wellengeometrie sollten anhand der Zeichnung überprüft werden.
Welche Informationen sollte ich für ein Angebot zum Richten von Wellen senden?
Senden Sie die vollständige Zeichnung mit Material, Wärmebehandlung, Bezügen, kontrollierter Länge, Geradheits- oder Rundlauftoleranz, endgültigen Zapfengrößen, Oberflächenbeschaffenheit und Prüfanforderungen. Berücksichtigen Sie die Funktion und die Produktionsmenge der Welle, damit das Werk das Richten, Schleifen und Berichten in einem Arbeitsgang planen kann.
Machen Sie die Geradheitsanforderung messbar
Senden Sie Guanshuo Ihre Motorwellenzeichnung, Wärmebehandlungsanforderungen und Inspektionsnotizen. Unser Team kann die Bezugsstruktur überprüfen und die Bearbeitungs-, Richt-, Schleif- und Überprüfungssequenz rund um das fertige Teil planen.
Senden Sie Ihre Motorwellen-Anfrage