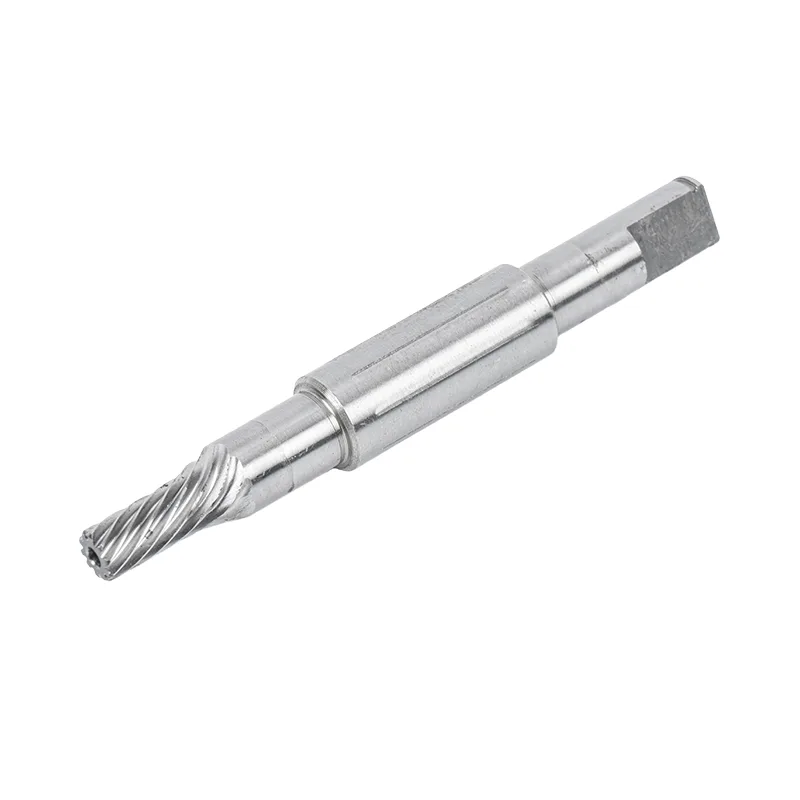
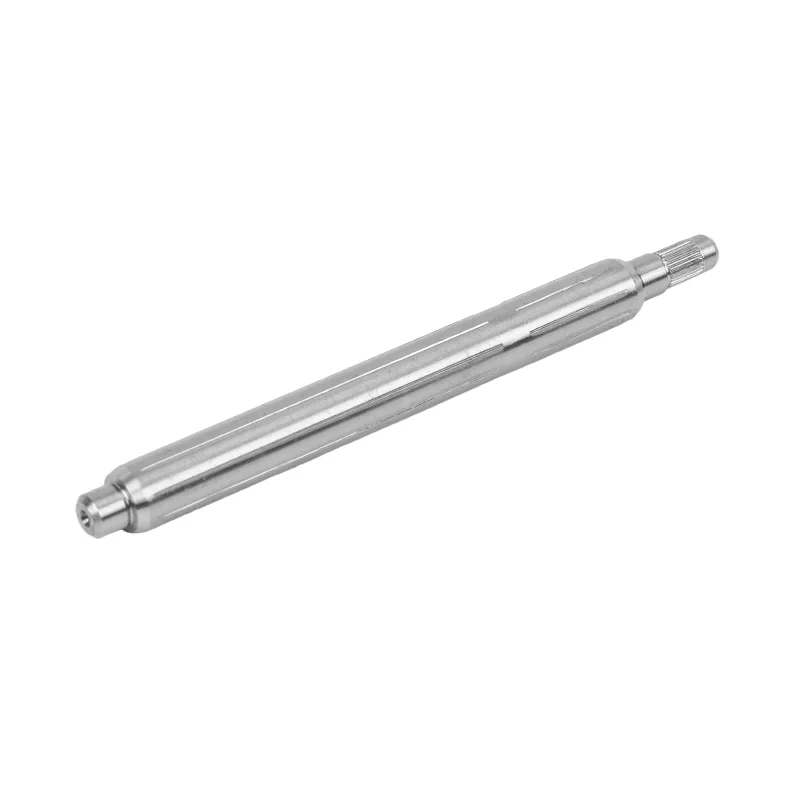
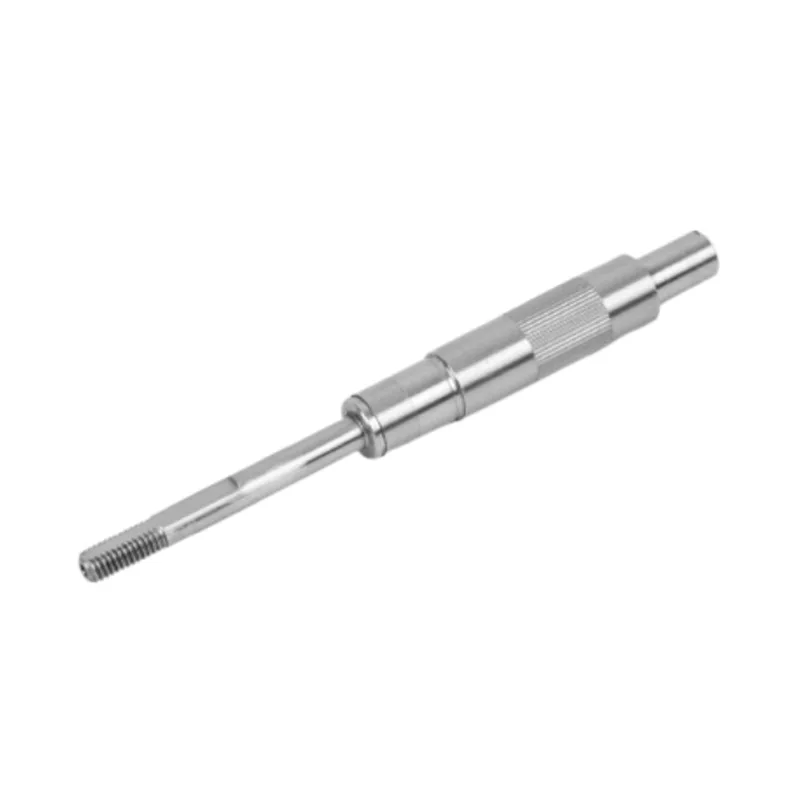
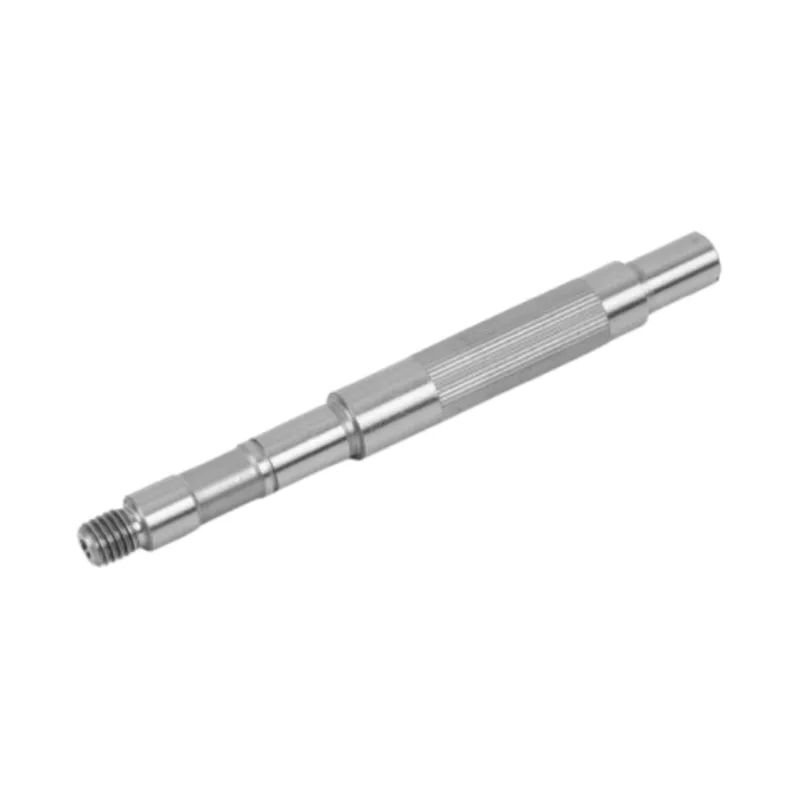
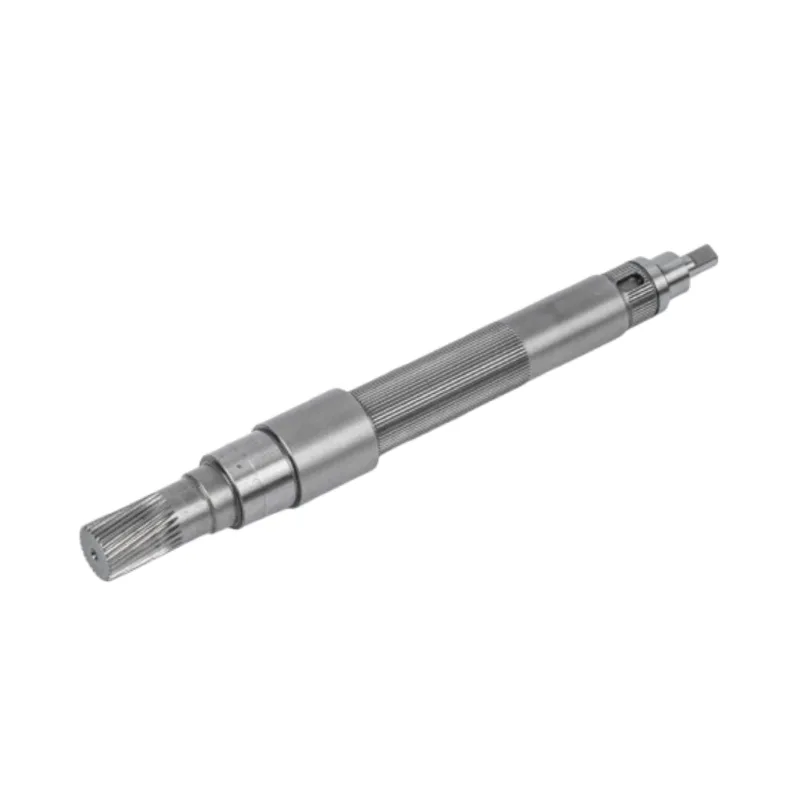
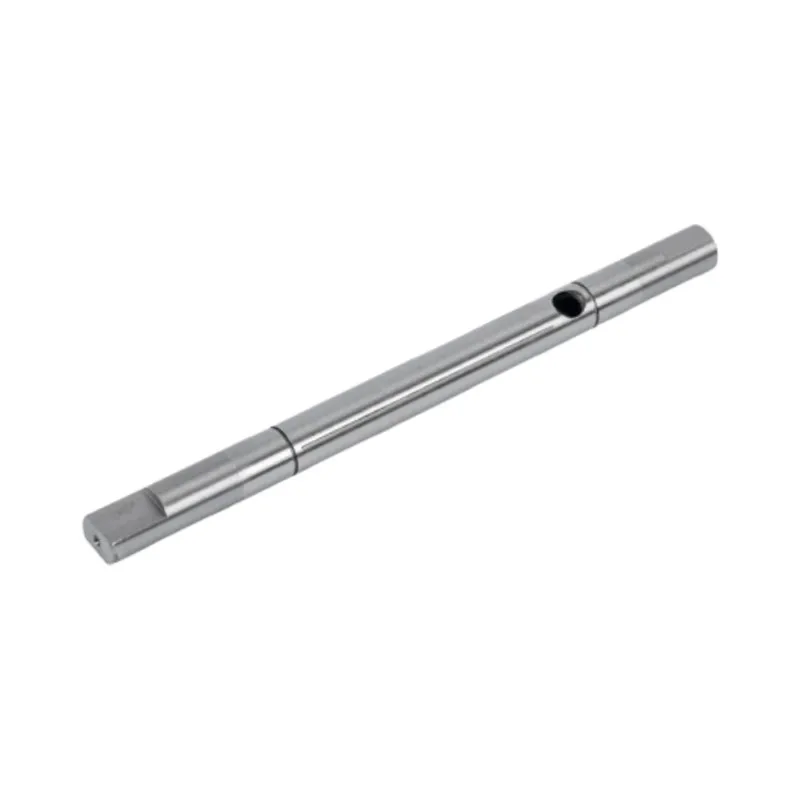
Die engere Toleranz bestimmt nicht die Schleifmethode. Die Schaftgeometrie schon. Ein glatter Durchmesser, der kontinuierlich durch eine spitzenlose Schleifmaschine geführt werden kann, stellt ein anderes Herstellungsproblem dar als zwei Lagerzapfen, die über eine Schulter konzentrisch bleiben müssen.

Wählen Sie das Rundschleifen für Stufen-, Schulter- und Motorwellen mit mehreren Durchmessern, wenn mehrere Lagerzapfen einer Achse treu bleiben müssen. Wählen Sie das spitzenlose Schleifen für lange, glatte Wellen, wenn ein einheitlicher Außendurchmesser und ein effizienter Chargenfluss die Hauptanforderungen sind. Einige Produktionswege nutzen beides: Beim spitzenlosen Schleifen wird ein glatter Körper effizient bearbeitet, beim Rundschleifen werden kritische Lager- oder Dichtungszapfen im Verhältnis zur Wellenachse bearbeitet.
Die offensichtliche Käuferfrage ist, welcher Prozess präziser ist. Die Toleranz allein kann es nicht beantworten. Mit beiden Verfahren können präzise Wellendurchmesser hergestellt werden. Die nützliche Unterscheidung besteht darin, wie das Teil gehalten wird, welche Oberflächen zueinander in Beziehung stehen müssen und ob sich die Geometrie ohne Unterbrechung durch die Maschine bewegen kann.
Durch diese Wahl ändern sich das Angebot und die Einrichtung sowie die Angaben im Inspektionsbericht. Ein Lieferant, der die Methode anhand eines einzelnen Durchmessers auswählt, übersieht möglicherweise die Funktion, die die Motorbaugruppe tatsächlich steuert.
Beginnen Sie mit der Geometrie, nicht mit einer Toleranzzahl
Betrachten Sie zwei Zeichnungen, die beide den gleichen Enddurchmesser und die gleiche Oberflächenrauheit erfordern. Der erste ist ein langer, glatter Schaft mit einem durchgehenden Außendurchmesser. Der zweite hat zwei Lagerzapfen, eine Schulter, einen Dichtungssteg und eine kleinere Verlängerung. Sie haben vielleicht eine gemeinsame Toleranz, aber sie haben kein gemeinsames Schleifproblem.
Der glatte Schaft verleiht dem Werk eine durchgehende Oberfläche. Es kann zwischen einer Schleifscheibe und einer Regelscheibe liegen, während es von einer Arbeitsauflageplatte unterstützt wird. Die abgestufte Welle kann diesen Aufbau nicht auf die gleiche Weise passieren. Seine Zapfen müssen Abschnitt für Abschnitt fertiggestellt werden, wobei das Teil von Mittelpunkten oder einer anderen definierten Achse aus positioniert werden muss.
Wenn eine Zeichnung unseren Schreibtisch erreicht, umkreisen wir die Lager- und Dichtungszapfen, bevor wir uns den allgemeinen Toleranzblock ansehen. Diese Oberflächen verraten uns, wie die Welle funktioniert. Die Schleifroute sollte ihre Größe, Ausführung und Beziehung zur Arbeitsachse schützen.
Wie die beiden Schleifmethoden die Welle stützen
Durch die Werkstückspannung wird verändert, was der Prozess steuert
Die Diagramme sind vereinfacht. Ihr Zweck besteht darin, zu zeigen, warum die Werkstückspannung und nicht eine Marketingaussage über Genauigkeit die Prozessauswahl bestimmt.
Beim Rundschleifen dreht sich die Welle um ihre Mittelachse, während sich die Scheibe einem ausgewählten Zapfen nähert. Dadurch kann der Schleifer über Stufen und Schultern hinweg arbeiten und das Verhältnis zwischen den einzelnen Durchmessern beibehalten.
Beim spitzenlosen Schleifen hat die Welle keine Mittenunterstützung. Es ruht auf einer Klinge zwischen Schleifscheibe und Regelscheibe. Die Anordnung eignet sich gut für einen kontinuierlichen Außendurchmesser, da sich das Teil durch die Schleifzone bewegen kann, ohne zwischen Spitzen eingespannt zu werden.
Vergleich zwischen Rund- und Spitzenlosschleifen
| Entscheidungsfaktor | Rundschleifen | Spitzenloses Schleifen | Was der Käufer beachten sollte |
|---|---|---|---|
| Teilunterstützung | Das Teil wird von der Mitte aus positioniert und um eine definierte Achse gedreht. | Das Teil ruht auf einer Arbeitsplatte zwischen zwei Rädern. | Die Unterstützungsmethode bestimmt, welche geometrische Beziehung der Prozess steuert. |
| Typische Geometrie | Stufen-, Schulter- und Mehrdurchmesserwellen. | Lange, glatte Wellen mit durchgehendem Außendurchmesser. | Eine enge Toleranz führt nicht dazu, dass eine ungeeignete Geometrie zu einem spitzenlosen Prozess passt. |
| Mittellöcher | Verwendet normalerweise Mittelpunktpositionen für die Schleifachse. | Zur Unterstützung sind keine Mittellöcher erforderlich. | Entfernen Sie keine zentralen Elemente aus dem Design, bevor die Prozessroute vereinbart wurde. |
| Stärkste Kontrolle | Konzentrizitäts- und Rundlaufbeziehungen zwischen einzelnen Journalen. | Gleichbleibende Größe entlang eines glatten Außendurchmessers. | Wählen Sie die Methode rund um die Funktionsfläche und nicht die am einfachsten zu messende Abmessung. |
| Produktionsfluss | Jedes Journal wird im Rahmen eines definierten Setups angegangen und fertiggestellt. | Unterstützt einen schnellen, kontinuierlichen Vorschub für geeignete Wellenformen. | Spitzenlose Geschwindigkeit schafft nur dann einen Mehrwert, wenn die Geometrie dies zulässt. |
| Gemeinsame Motorwellenpassung | Lagerzapfen, Dichtungsflächen, Schultern und Stufenwellen. | Glatte Motorwellen und lange glatte Abschnitte. | Eine Zeichnung kann eine kombinierte Route rechtfertigen. |
Keine der beiden Spalten ist eine Qualitätsstufe. Ein Käufer schreibt möglicherweise „spitzenloses Schleifen erforderlich“, weil das Projekt Volumen erfordert, und schickt dann ein Teil, dessen Schulter- und Zapfenanordnung ein achsbasiertes Schleifen erfordert. Eine einfache Welle kann auch eine langsamere Route erben, wenn ihre Zeichnungsvorlage von einem abgestuften Teil kopiert wurde. Die Zeichnung soll das Ergebnis definieren. Die Fabrik sollte die Route wählen, die dies wiederholen kann.
Wenn Rundschleifen die bessere Wahl ist


Das Rundschleifen macht Sinn, wenn die Welle mehrere Funktionsdurchmesser hat. Ein Lagerzapfen kann neben einer Schulter sitzen, gefolgt von einer Dichtungsfläche und einem kleineren Antriebsende. Die Durchmesser können alle ihre individuellen Größenprüfungen bestehen und dennoch zu einer schlechten Baugruppe führen, wenn ihre Achsen nicht übereinstimmen.
Eine Ausschreibung, die die Durchmessertoleranz auflistet, aber die Bezugsbeziehung zwischen den Zapfen auslässt, ist unvollständig. Der Durchmesser ist ein lokales Maß. Rundlauf und Rundlauf beschreiben Zusammenhänge. Mit einer Rundschleifmaschine kann ein Zapfen fertig bearbeitet werden, während sich die Welle um dieselbe Referenz dreht, die für den anderen Zapfen festgelegt wurde.
NEINrmalerweise bevorzugen wir diese Route, wenn die Zeichnung Folgendes enthält:
- zwei oder mehr kritische Durchmesser, die durch Stufen oder Schultern getrennt sind;
- Lager- und Dichtungszapfen, die der gleichen Achse treu bleiben müssen;
- Merkmale, die einen kontinuierlichen Durchgang durch einen spitzenlosen Aufbau verhindern;
- eine Rundlaufanforderung, die an definierte Mittelpunkte oder Zapfenbezüge gebunden ist;
- Kleine Produktionsmengen, bei denen die Geometrie wichtiger ist als der kontinuierliche Vorschub.
Guanshuo verwendet derzeit das Rundschleifen für Stufen- und SchulterwellenArbeitsablauf bei der Wellenbearbeitung. Das Werk betreibt 26 CNC-Rundschleifmaschinen, es handelt sich also um einen Kernproduktionsprozess und nicht um einen ausgelagerten Endbearbeitungsschritt.
Wenn spitzenloses Schleifen seinen Platz verdient
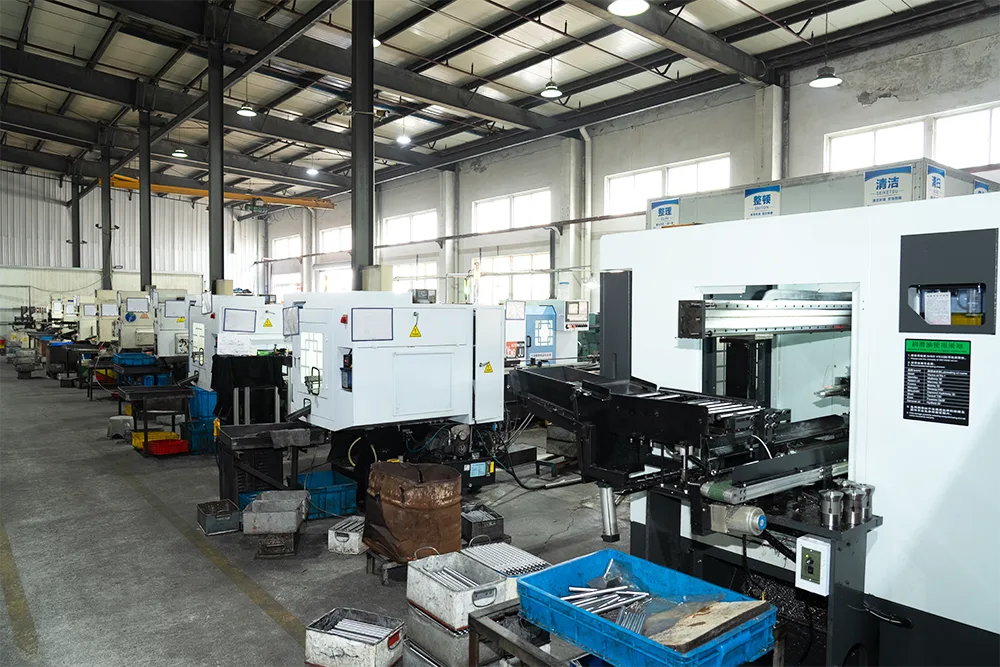
Spitzenloses Schleifen ist attraktiv, wenn die Wellengeometrie glatt bleibt. Die Arbeitsauflageklinge stützt das Teil in der Nähe der Schleifzone und der Prozess erfordert keine Mittellöcher zur Aufnahme der Welle. Dies ist eine praktische Möglichkeit, einen Durchmesser entlang eines langen, schlanken Teils zu halten und gleichzeitig einen effizienten Produktionsfluss aufrechtzuerhalten.
Wir achten auf drei Bedingungen, bevor wir es empfehlen: eine kontinuierliche Schleiffläche, einen Durchmesser, der entlang seiner Länge funktionell wichtig ist, und eine Menge, die von der Einstellung profitiert. Wenn eine Schulter den Durchgang unterbricht oder mehrere Zapfen an einer Mittelachse befestigt werden müssen, kann der scheinbare Durchsatzvorteil verschwinden.
Guanshuo betreibt 6 hochpräzise spitzenlose Schleifmaschinen. Derpräzisionsgeschliffene glatte MotorwelleAuf dieser Seite sind die Maßgenauigkeit IT5 bis IT6, die Oberflächenrauheit bis zu Ra 0,4 Mikrometer und die Geradheit innerhalb von 0,01 mm für diese Produktlinie aufgeführt. Diese Werte beschreiben das fertige Produkt mit glatter Welle. Eine andere Geometrie erfordert noch eine eigene Zeichnungsüberprüfung.
Ein schneller Materialfluss bedeutet nicht zwangsläufige Prozesskontrolle. Der Radzustand, die Regulierungswirkung, die Arbeitsauflage und das eingehende Material wirken sich alle auf den fertigen Durchmesser aus. Der Prozess ist effizient, weil das Setup zum Teil passt und nicht, weil dem Teil weniger Aufmerksamkeit geschenkt wird.
Ein werkseitiger Entscheidungsablauf für Motorwellen
Wir verwenden die vollständige Zeichnung, aber der folgende Ablauf zeigt die Reihenfolge der Fragen. Es verhindert, dass ein Team zuerst eine Maschine auswählt und anschließend das Teil zu dieser Wahl zwingt.
Auswahl der Schleifroute
Lesen Sie die komplette Wellenzeichnung
Markieren Sie Zapfen, Schultern und funktionale Bezugspunkte.
Mehrere kritische Durchmesser, Stufen oder Schultern?
Wenn ja
Zylindrische Schleifbahn
Wenn auch ein langer, flacher Körper von Vorteil ist, prüfen Sie eine kombinierte Route.
Wenn nein, fahren Sie fort
Langer, glatter, durchgehender Außendurchmesser mit nützlichem Chargenfluss?
Wenn ja
Spitzenlose Schleifbahn
Wenn nein
Überprüfen Sie die Route anhand der Zeichnung
Verwenden Sie je nach Bedarf zylindrische, spitzenlose oder beide.
Das Flussdiagramm ist eine Planungshilfe. Materialbeschaffenheit, Wärmebehandlung, Schleifaufmaß und das Prüfdatum gehören weiterhin in die abschließende Prozessbeurteilung.
Wenn eine Welle beide Methoden verwendet
Für eine Welle sind möglicherweise mehr als eine Schleifmethode erforderlich. Wenn es über einen langen glatten Körper und kleinere Funktionszapfen verfügt, kann der Durchmesser der glatten Oberfläche durch spitzenloses Schleifen effizient ermittelt werden. Durch Rundschleifen können dann die Zapfen bearbeitet werden, die einen direkten Bezug zur Mittelachse benötigen.
Ein glatter Abschnitt allein macht nicht das gesamte Bauteil für das Spitzenlosschleifen geeignet. Eine unterbrochene Funktion kann einen kontinuierlichen Durchgang verhindern. Wir würden den Prozess lieber dort aufteilen, wo sich die Geometrie ändert, als die Oberflächen zu gefährden, auf denen die Motorbaugruppe sitzt.
| Zustand der Welle | Wahrscheinlich Hauptroute | Grund | Inspektionsschwerpunkt |
|---|---|---|---|
| Ein langer, ununterbrochener Durchmesser | Spitzenloses Schleifen | Kontinuierliche Unterstützung und effizienter Durchfluss passen zur Geometrie. | Durchmesserkonsistenz, Geradheit und Rauheit entlang der kontrollierten Länge. |
| Zwei Lagerzapfen über einer Schulter | Rundschleifen | Die Zapfen müssen sich trotz der Stufe auf eine Achse beziehen. | Lagergrößen, Rundlauf, Zylindrizität und Schulterverhältnis. |
| Glatter Körper mit kritischen Endzapfen | Kombinierte Route | Jede Methode verarbeitet den Teil der Geometrie, den sie steuert, gut. | Körpergröße plus Zapfen-zu-Achsen-Verhältnis nach dem Endschleifen. |
| Keilnut, Querloch oder unterbrochene Oberfläche in der Nähe der Schleifzone | Überprüfung der Zeichnung vor der Routenauswahl | Die Unterbrechung kann Auswirkungen darauf haben, wie das Teil durchläuft oder gestützt wird. | Merkmalsposition, Gratzustand, lokaler Durchmesser und Rundlauf. |
Was jeder Prozess reparieren kann und was nicht
Schleifen ist ein Endbearbeitungsvorgang. Es kann nicht jede vorgelagerte Entscheidung reparieren. Die Welle muss mit dem richtigen Material, genügend Schleifzugabe, verwendbaren Bezugspunkten und bereits berücksichtigter Wärmebehandlung geliefert werden. GuanshuosStationsweiser BearbeitungsprozessDas Schleifen dauert erst nach der Wärmebehandlung, da die Hitze das Metall bewegen kann.
| Symptom in der Werkstatt | Was Sie zuerst überprüfen sollten | Prozessreaktion | Was Schleifen nicht verbergen kann |
|---|---|---|---|
| Der Durchmesser stimmt, aber die Zapfen laufen nicht zusammen | Bezugsachse, Mittelpunktsbedingung und Zapfenfolge | Überprüfen Sie das Rundschleifen um die Funktionsachse. | Ein korrekter lokaler Durchmesser beweist nicht, dass es sich um konzentrische Zapfen handelt. |
| Die Größe ändert sich entlang eines langen, glatten Schafts | Eingehende Geradheit, Unterstützung, Radzustand und Messorte | Überprüfen Sie den spitzenlosen Aufbau und die vollständig kontrollierte Länge. | Eine Messung am Ende kann nicht den gesamten Schaft beschreiben. |
| Die endgültige Oberfläche weist noch ungereinigte Stellen auf | Schleifzugabe und Verzug nach der Wärmebehandlung | Korrigieren Sie den Upstream-Lagerplan, bevor Sie den Finish-Abtrag erhöhen. | Beim Schleifen kann es nicht zu fehlendem Material kommen. |
| Die Unebenheiten gehen vorüber, aber die Montagevibrationen bleiben bestehen | Rundlauf, Konzentrizität, Geradheit und die Montagebezüge | Messen Sie geometrische Beziehungen, nicht nur die Oberflächenbeschaffenheit. | Eine glatte Oberfläche kann sich immer noch um die falsche Achse drehen. |
| Der wärmebehandelte Schaft erfordert eine übermäßige Korrektur | Wärmebehandlungsroute, Geradheit und Restmaterial vorschleifen | Überprüfen Sie das Richten vor dem endgültigen Schleifen. | Das Entfernen von zusätzlichem Material auf einer Seite kann dazu führen, dass ein Journal unter die Größe rutscht. |
Wir warten nicht darauf, dass der letzte Schleifer feststellt, dass die Zeichnung keinen brauchbaren Bezugspunkt hat. Bei der Überprüfung entscheiden wir, welche Flächen die Drehung definieren und durch welche Operation sie erzeugt werden. Diese Diskussion ist normalerweise wertvoller als eine weitere Dezimalstelle, die zu einer allgemeinen Toleranz hinzugefügt wird.
Schleiffähigkeit und Inspektion bei Guanshuo
Guanshuo betreibt 26 CNC-Rundschleifmaschinen und 6 hochpräzise spitzenlose Schleifmaschinen. Der erweiterte Maschinenpark umfasst 2 Bearbeitungszentren, 3 Dreh-Fräsmaschinen und 60 weitere CNC-Maschinen. Diese Mischung ermöglicht es dem Werk, Grobbearbeitung, Antriebsfunktionen, Schleifen und Inspektion innerhalb einer Motorwellenroute zu verbinden.

Zur Prüfausrüstung gehören Härteprüfgeräte, zweidimensionale Projektoren, Oberflächenrauheitsmessgeräte, Zahnradmesszentren und Zylindrizitätsmessgeräte. Das Instrument muss zur Fragestellung passen. Ein Rauheitsergebnis unterstützt die Oberflächenanforderung. Eine Zylindrizitäts- oder Rundlaufprüfung befasst sich mit der Geometrie. Keiner ersetzt den anderen.
Für präzisionsgeschliffene glatte Motorwellen veröffentlicht Guanshuo die folgenden Fertigwerte:
| Veröffentlichte Produkteigenschaften | Guanshuo glatter Schaftwert | Auf der Produktseite aufgeführte Inspektionsausrüstung |
|---|---|---|
| Oberflächenrauheit | Ra bei oder unter 0,4 Mikrometer | Oberflächenrauheitstester |
| Maßhaltigkeit | NEINte IT5 bis IT6 | Zweidimensionaler Projektor und Zylindrizitätstester |
| Geradlinigkeit | Bei oder unter 0,01 mm | Zylindrizitätsprüfgerät und Zahnradmesszentrum |
Diese Zahlen sind bei der frühen Beschaffung nützlich, da sie das vom Werk veröffentlichte Sortiment an glatten Wellen zeigen. Sie ersetzen keine Teilezeichnung. Eine Stufen-, Keilwellen-, Hohl- oder Sonderwelle hat unterschiedliche Oberflächen und Bezugsbeziehungen, daher sollte ihr Abnahmeplan auf dieser Geometrie basieren.
Was ist in der Zeichnung und Angebotsanfrage anzugeben?
Wenn Sie vergleichbare Angebote wünschen, fragen Sie nicht nur nach „Präzisionsschleifen“. Teilen Sie dem Werk mit, auf welches Ergebnis es ankommt, und lassen Sie den Verfahrenstechniker den Weg erklären. Eine nützliche Ausschreibung umfasst:
- die komplette Schachtzeichnung und aktuelle Revision;
- Materialqualität und Wärmebehandlungsanforderung;
- Fertigdurchmesser, Toleranzen und Schleiflängen;
- Mittellöcher, Schultern, Nuten, Keilnuten, Keilnuten und Querlöcher;
- die Lager-, Dichtungs- und Rotorzapfen, die die Funktionsachse definieren;
- Anforderungen an Rundlauf, Konzentrizität, Zylindrizität, Geradheit und Rauheit, sofern jeweils zutreffend;
- Chargenmenge und erwartetes Produktionsmuster;
- Prüforte, Probenahmeregel und Berichtspflicht;
- jede Oberfläche, die ungeschliffen oder geschützt bleiben muss.
Wir bevorzugen es, die Funktionsanforderung und die Zeichnung gemeinsam zu erhalten. Wenn ein glatter Abschnitt eine hohe Volumenkonstanz erfordert, kann spitzenloses Schleifen die richtige Lösung sein. Wenn sich zwei Zapfen um eine Achse drehen müssen, verdient das Rundschleifen mehr Aufmerksamkeit. Wenn beide Bedingungen vorliegen, erstellen wir eine kombinierte Route, anstatt so zu tun, als ob eine Maschine jedes Problem löst.
Häufig gestellte Fragen
Was ist präziser: Rund- oder Spitzenlosschleifen?
Keine der beiden Methoden ist allgemein präziser. Das Rundschleifen eignet sich besser zur Kontrolle der Beziehung zwischen einzelnen Lagerzapfen auf abgestuften oder abgesetzten Wellen. Das spitzenlose Schleifen ist gut geeignet, um einen einheitlichen Außendurchmesser entlang einer glatten Welle beizubehalten. Präzision hängt von der Anpassung des Prozesses an die Geometrie und der Messung der richtigen Kennlinie ab.
Kann eine Stufenmotorwelle spitzenlos geschliffen werden?
Eine abgestufte Welle kann einen ebenen Abschnitt enthalten, der vom spitzenlosen Schleifen profitiert, aber Stufen und Schultern können einen kontinuierlichen Durchgang durch die spitzenlose Einrichtung verhindern. Seine kritischen Zapfen werden häufig für das Rundschleifen überprüft, da sie einer definierten Achse treu bleiben müssen.
Erfordert das spitzenlose Schleifen Mittellöcher?
Nein. Beim spitzenlosen Schleifen ruht die Welle auf einer Auflageplatte zwischen Schleifscheibe und Regelscheibe. Der Prozess verwendet keine Mittellöcher zur Unterstützung des Teils.
Kann eine Motorwelle beide Schleifverfahren nutzen?
Ja. Eine Produktionsroute kann spitzenloses Schleifen für einen langen, glatten Körper und Rundschleifen für Lager, Dichtungen oder Endzapfen verwenden, die sich auf die Wellenachse beziehen müssen. Die Zeichnungsgeometrie und die Funktionsdaten bestimmen, ob die kombinierte Route nützlich ist.
Welche Präzision gibt Guanshuo für geschliffene glatte Motorwellen an?
Guanshuo veröffentlicht für seine präzisionsgeschliffenen glatten Motorwellen eine Maßgenauigkeit von IT5 bis IT6, eine Oberflächenrauheit bis zu Ra 0,4 Mikrometer und eine Geradheit von bis zu 0,01 mm. Andere Wellengeometrien sollten anhand ihrer eigenen Zeichnungen und Prüfanforderungen überprüft werden.
Senden Sie die Zeichnung mit dem Zieldurchmesser
Guanshuo kann Ihre Wellengeometrie, kritische Zapfen, Wärmebehandlung und Chargenanforderungen überprüfen und dann die zylindrische, spitzenlose oder kombinierte Schleifroute rund um die fertige Funktion planen.
Senden Sie Ihre Motorwellen-Anfrage