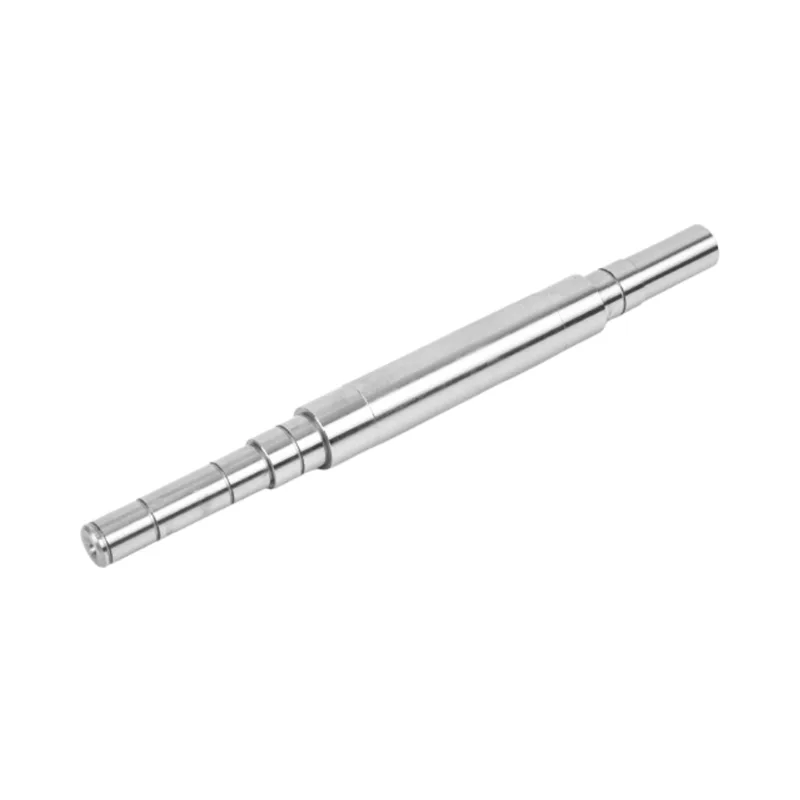
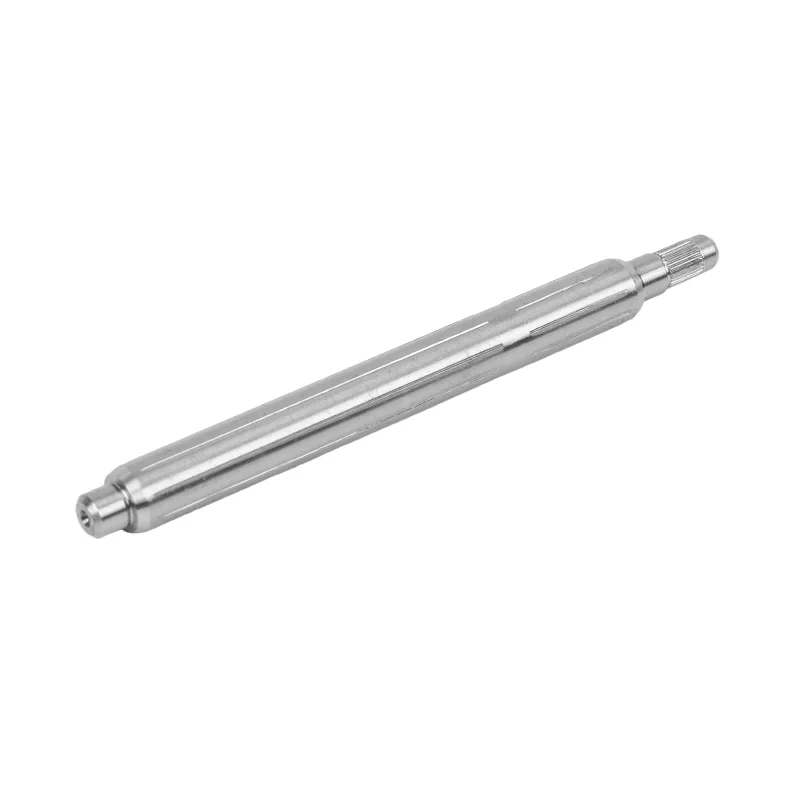
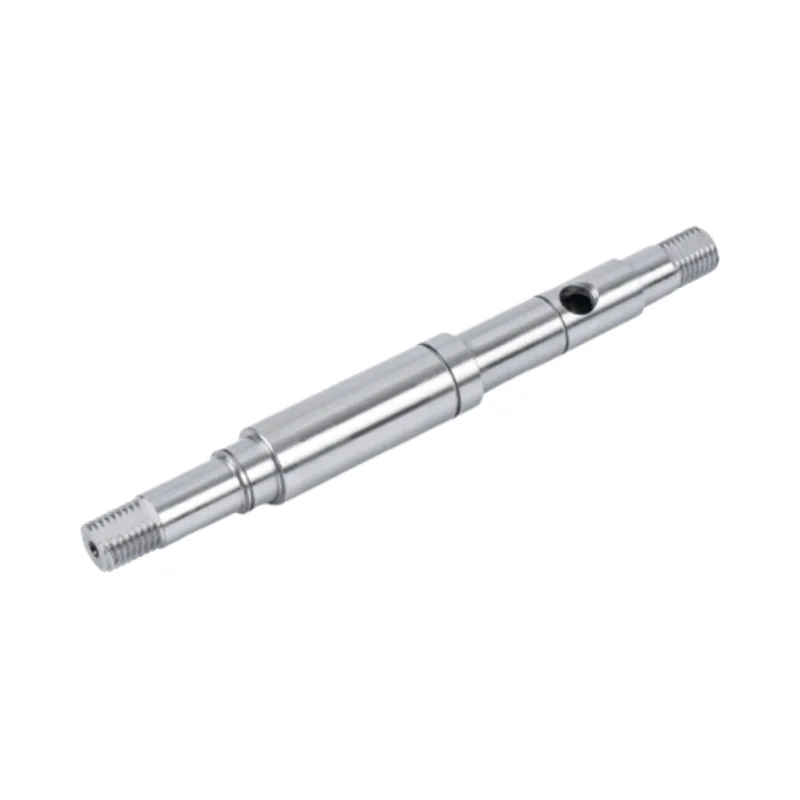
Eine Motorwelle kann sauber aussehen und dennoch an der Stelle falsch sein, an der der Motor sie richtig haben muss. Ein aussagekräftiger Prüfbericht verbindet die Zeichnung mit den Messergebnissen, zeigt, welche Merkmale geprüft wurden und macht deutlich, ob sich die Nachweise auf ein Muster oder die Produktionscharge beziehen.

Die Inspektion wird häufig am Ende eines Schachtprojekts besprochen, nachdem Material, Wärmebehandlung und Preis bereits vereinbart wurden. Das ist spät. Ein Lieferant kann keinen sinnvollen Kontrollplan erstellen, bis der Käufer die Oberflächen und Merkmale markiert, die für die Baugruppe wichtig sind.
Ein nützlicher Bericht konzentriert sich auf eine praktische Frage: Entsprach diese Welle der Zeichnung hinsichtlich der Merkmale, die Passung, Drehung, Verschleiß und Drehmomentübertragung steuern?
Beginnen Sie mit der Zeichnung, nicht mit dem Inspektionsraum
Ein Prüfplan beginnt mit der Zeichnungsüberarbeitung. Die Nenngröße allein reicht nicht aus. Der Prüfer benötigt außerdem die Toleranz, den Bezugspunkt, den Messort, die Anforderungen an die Oberflächenbeschaffenheit, den Wärmebehandlungszustand und alle besonderen Hinweise zu diesem Merkmal.
Stellen Sie sich eine abgestufte Motorwelle mit zwei Lagerzapfen, einer Dichtfläche und einer Keilnut vor. Das Messen jedes freigelegten Durchmessers bis zur gleichen Tiefe ist Zeitverschwendung und kann trotzdem dazu führen, dass wichtige Zusammenhänge nicht erkannt werden. Eventuell müssen die beiden Lagerzapfen auf einer Achse laufen. Die Dichtfläche benötigt möglicherweise eine bestimmte Oberflächenbeschaffenheit. Die Breite, Tiefe und Position der Keilnut muss möglicherweise anhand eines Bezugspunkts überprüft werden. Dabei handelt es sich um unterschiedliche Prüfaufgaben, obwohl sie zu einem Teil gehören.
Passen Sie die Inspektion an die Produktionsphase an
Eine Endkontrolle kann ein Problem nicht beheben, das mit dem falschen Material oder einem missverstandenen Aufbau begann. Ein stärkerer Plan setzt Kontrollen dort ein, wo das relevante Risiko zuerst auftritt. Guanshuos veröffentlichtPräzisionswellenbearbeitungsroutebeginnt mit der Materialeingangskontrolle und endet in einer eigenen Kontrollphase nach dem Schleifen.
| Bühne | Was zu überprüfen ist | Warum es hierher gehört | Nützliche Aufzeichnung |
|---|---|---|---|
| Eingehendes Material | Qualität, Chargenidentität und mitgelieferte Materialdokumentation | Durch maschinelle Bearbeitung kann eine Materialinkongruenz nicht behoben werden | Mit der Produktionscharge verknüpftes Materialzertifikat |
| Erste Einrichtung | Zeichnungsbemaßungen, Feature-Positionen und Bezüge | Ein erster Artikel kann einen Einrichtungs- oder Interpretationsfehler aufdecken, bevor der Stapel ausgeführt wird | Erstmusterprüfbericht mit Ist-Werten |
| Nach der Wärmebehandlung | Härte und eventuell verschobene Geometrie | Eine Wärmebehandlung verändert den Materialzustand und kann ein schlankes Teil verschieben | Härteergebnisse und die vereinbarten Geometrieprüfungen |
| Nach dem Schleifen | Endgültige Durchmesser, Rundheit, Zylindrizität, Rundlauf, Geradheit und Oberflächenbeschaffenheit | Durch Schleifen werden die endgültigen Laufflächen festgelegt | Maß- und Oberflächenbeschaffenheitsbericht |
| Nach Keil- oder Keilnutarbeiten | Profil, Abstand, Position, Breite, Tiefe, Fasen und Radien gemäß Zeichnung | Die Antriebsmerkmale müssen mit der Nabe oder dem Getriebe des Kunden übereinstimmen | Profil- oder Verzahnungsmessergebnisse |
| Vor dem Versand | Vereinbarte kritische Merkmale, Teileidentität, Menge und sichtbarer Zustand | Der Versanddatensatz sollte die freigegebenen Teile darstellen | Chargeninspektion oder endgültiger Freigabebericht |
Was soll an einer Motorwelle gemessen werden?
Die Zeichnung bestimmt die endgültige Liste, aber die meisten Präzisionsmotorwellen kombinieren mehrere Messarten. Jeder beantwortet eine andere Frage.
Kritische Durchmesser und Passungen
Lagerzapfen, Dichtflächen, Rotorsitze und Zahnradpassungen benötigen tatsächlich gemessene Durchmesser. Ein Bericht, der nur „bestanden“ sagt, verbirgt, wie nahe der Prozess an der Toleranzgrenze läuft. Tatsächliche Werte ermöglichen es, Abweichungen zu erkennen, bevor eine spätere Charge diesen Grenzwert überschreitet.
Rundheit, Zylindrizität und Rundlauf
Der Durchmesser gibt die Größe an einem Messpunkt an. Es sagt Ihnen nicht, ob der gesamte Zapfen rund ist, ob die Oberfläche entlang ihrer Länge zylindrisch bleibt oder ob ein Zapfen genau zu einem anderen Bezugspunkt verläuft. Der Bericht sollte das gemessene Merkmal und das verwendete Datum benennen. Die Gruppierung aller drei unter einer vagen Bezeichnung wie „heterosexuell“ schafft Raum für Meinungsverschiedenheiten.
Oberflächenrauheit
Die Oberflächenrauheit gehört zu einer benannten Oberfläche. Ein einzelnes Ra-Ergebnis ohne Position ist schwer zu verwenden, wenn die Welle mehrere Lagerzapfen und eine Dichtfläche hat. Für seinepräzisionsgeschliffene glatte MotorwellenGuanshuo gibt Ra bei oder unter 0,4 Mikrometern an. Dieser Wert sollte nicht auf jede Wellenzeichnung kopiert werden. Der Anwendungs- und Verbindungsteil entscheidet immer noch über die Anforderung.
Härte
Ein Härteergebnis hilft, das Ergebnis der Wärmebehandlung zu bestätigen. Der Bericht sollte angeben, wo der Test durchgeführt wurde, und ihn mit den Zeichnungsanforderungen in Verbindung bringen. Wenn verschiedene Bereiche des Schafts unterschiedlich behandelt werden, kann eine nicht gekennzeichnete Härtezahl nicht das gesamte Teil beschreiben.
Keilnuten, Keilnuten und andere Antriebsmerkmale
Ein Merkmal kann seine Breite oder Zahngröße erreichen und dennoch relativ zur Wellenachse falsch platziert sein. Keilnuten müssen möglicherweise auf Breite, Tiefe, Symmetrie und Position überprüft werden. Für Splines sind möglicherweise Zahnprofil- und Abstandsmessungen erforderlich. Guanshuo zählt zweidimensionale Projektoren und ein Zahnradmesszentrum zu seiner Inspektionsausrüstung, die diese verschiedenen Messaufgaben unterstützt.
Erster Artikel, Chargenbericht und vollständiges Screening sind nicht dasselbe
Ein Erstmusterprüfbericht genehmigt die Interpretation und Einrichtung für ein neues oder geändertes Teil. Es sollte die Zeichnungsmerkmale abdecken, die zum Nachweis erforderlich sind, dass der Prozess die beabsichtigte Geometrie erzeugt hat. Der Käufer überprüft es, bevor er die vollständige Produktion freigibt.
Ein Chargenprüfbericht hat eine andere Aufgabe. Es erfasst die vereinbarten Eigenschaften für die Sendung oder das Produktionslos. Es kann wiederholte Messungen an ausgewählten Teilen enthalten, sein Umfang hängt jedoch vom Prüfplan ab. Ein erster Artikel kann nicht beweisen, dass ein langfristiger Versuch stabil blieb, und eine abschließende Stichprobe kann nicht alles beschreiben, was während des Versuchs passiert ist.
Eine vollständige Überprüfung ist dann sinnvoll, wenn ein Merkmal kritisch ist, die Folgen eines Entweichens hoch sind oder eine automatisierte Inspektion es effizient überprüfen kann. Guanshuo-Listenvollautomatische optische Inspektionsgeräteneben seinen anderen Instrumenten. Eine automatisierte Prüfung kann dabei helfen, Maßabweichungen während eines Volumenlaufs zu erkennen, Käufer und Fabrik müssen sich jedoch noch darauf einigen, welche Merkmale das System prüft.
So lesen Sie einen Motorwellen-Inspektionsbericht
Beginnen Sie oben im Bericht. Bestätigen Sie die Teilenummer, die Zeichnungsrevision, die Material- oder Chargenreferenz, das Inspektionsdatum und die dargestellte Menge. Wenn die Identität nicht mit der Bestellung und der Zeichnung übereinstimmt, können die unten aufgeführten Maße die Lieferung nicht freigeben.
Lesen Sie dann jedes Ergebnis als eine Reihe von Beweisen. Eine nützliche Zeile enthält das Merkmal, den Nominalwert, die Toleranz oder Grenze, das tatsächliche Ergebnis, die Einheit, das Instrument oder die Methode und die Disposition. Bei geometrischen Kontrollen sollte auch der Bezugspunkt oder die Fläche angegeben werden. Bei einem Prozess mit mehreren Kavitäten oder mehreren Maschinen muss im Bericht möglicherweise die Quelle jeder Probe angegeben werden.
| Berichtsfeld | Frage, die es beantworten sollte |
|---|---|
| Teile- und Zeichnungsüberarbeitung | Hat die Fabrik die gleiche Definition überprüft, die der Käufer genehmigt hat? |
| Charakteristik und Lage | Welcher Durchmesser, Zapfen, Merkmal oder welche Oberfläche wurde überprüft? |
| Nominalwert und Toleranz | Welche Grenze bestimmte die Akzeptanz? |
| Tatsächliches Ergebnis | Wo lag das gemessene Teil innerhalb des zulässigen Bereichs? |
| Einheit und Methode | Kann ein anderer Prüfer die Prüfung verstehen und wiederholen? |
| Probenidentität und -menge | Umfasst der Nachweis einen ersten Artikel, ausgewählte Chargenproben oder ein vollständiges Screening? |
| Inspektor/Datum/Status | Wer hat die Platte wann und mit welchem Ergebnis veröffentlicht? |
Suchen Sie nach Mustern und nicht nach isolierten grünen Kästchen. Wenn jeder Durchmesser nahe an der gleichen Grenze liegt, kann es passieren, dass die Charge durchläuft, während der Prozess abdriftet. Die tatsächlichen Werte können vom Werk vor dem nächsten Produktionslauf angepasst werden. Bestehen/Nicht bestanden-Noten allein zeigen dieses Muster nicht.
Häufige Lücken, die einen Inspektionsbericht schwach machen
Die folgenden Probleme machen es schwierig, einem Bericht zu vertrauen oder ihn wiederzuverwenden:
- Der Bericht enthält keine Zeichnungsrevision.
- Es werden nur Bestehens-/Nichtbestehensnoten und keine tatsächlichen Messungen angezeigt.
- Die Probenmenge fehlt.
- Der Rundlauf wird ohne Datum gemeldet.
- Ra wird ohne Angabe der untersuchten Oberfläche angegeben.
- Die Härte wird ohne Prüfort angegeben.
- Als Nachweis für die komplette Produktionscharge wird ein Erstmusterergebnis vorgelegt.
- Das Materialzertifikat kann nicht mit den Teilen in der Sendung verknüpft werden.
Für keines dieser Probleme ist eine teurere Maschine erforderlich. Sie erfordern eine klarere Vereinbarung zwischen Käufer und Lieferant vor Produktionsbeginn.
Die Fabrikausrüstung hinter den Zahlen
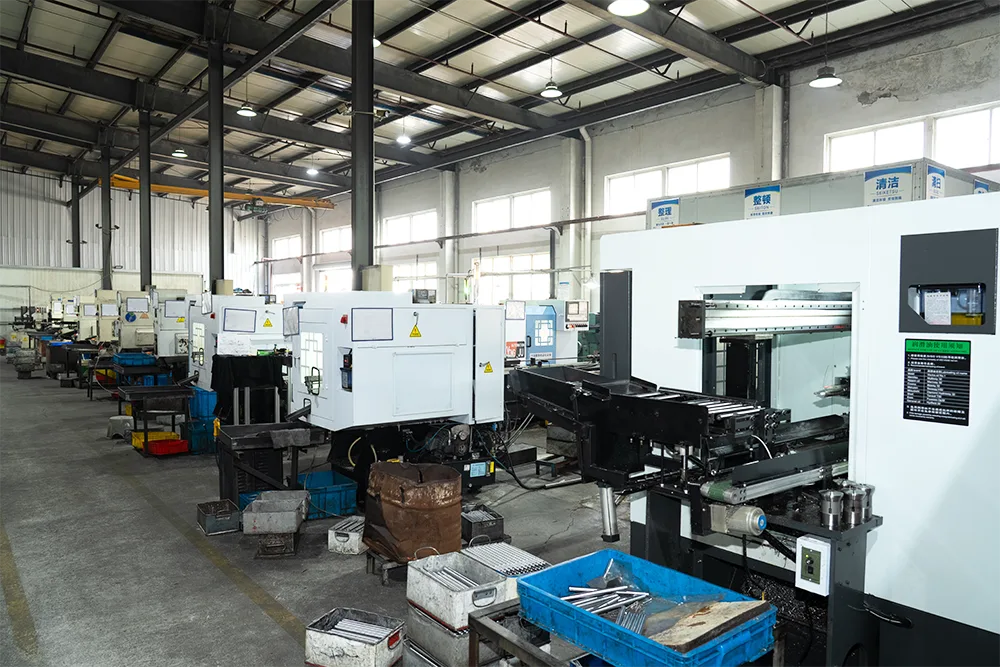
Guanshuo listet Härteprüfgeräte, zweidimensionale Projektoren, Oberflächengütemessgeräte, Zahnradmesszentren, Zylindrizitätsmessgeräte und vollautomatische optische Inspektionsgeräte auf. Auf der Seite „Präzisionsschleifen“ werden die veröffentlichten Eigenschaften mit den entsprechenden Instrumenten verknüpft:
| Veröffentlichte Kennlinie für präzisionsgeschliffene glatte Wellen | Veröffentlichter Wert | Gelistete Inspektionsausrüstung |
|---|---|---|
| Oberflächenrauheit | Ra bei oder unter 0,4 Mikrometer | Oberflächenrauheitstester |
| Maßhaltigkeit | Note IT5 bis IT6 | Zweidimensionaler Projektor/Zylindrizitätstester |
| Geradlinigkeit | Bei oder unter 0,01 mm | Zylindrizitätsprüfer / Zahnradmesszentrum |
Dabei handelt es sich um veröffentlichte Spezifikationen für ein benanntes Produkt und Verfahren. Es handelt sich nicht um universelle Standardwerte für alleMotorwelle. Ein kundenspezifischer Wellenbericht sollte die Grenzwerte der genehmigten Kundenzeichnung verwenden. Der Ausrüstungs- und Inspektionsplan sollte dieser Zeichnung folgen.
Guanshuo listet die ISO 9001-Systemzertifizierung aufZertifikatsseite. Ein Managementsystem-Zertifikat ersetzt keinen teilespezifischen Nachweis. Der Prüfbericht, das Materialprotokoll und der vereinbarte Kontrollplan zeigen, ob der einzelne Auftrag seinen Anforderungen entsprach.

Was Sie in Ihrer Angebotsanfrage angeben müssen
Fügen Sie die Inspektionsanforderung in die Ausschreibung ein, damit jeder Lieferant den gleichen Umfang anpreist. Wenn die Anforderung nach der Bestellung eintrifft, muss das Werk möglicherweise Messungen wiederholen, die Probenahme ändern oder Dokumentation hinzufügen, die nicht im Angebot enthalten war.
- Teilenummer, Zeichnung und Revision.
- Materialqualität und erforderliche Materialdokumentation.
- Kritische Durchmesser, Bezüge, Passungen und geometrische Kontrollen.
- Oberflächenrauheit und die genauen Oberflächen, auf denen sie angewendet wird.
- Anforderungen an Härte und Wärmebehandlung.
- In der Zeichnung erforderliche Prüfungen von Keilnuten, Keilnuten, Gewinden, Fasen und Radien.
- Anforderungen an die Erstmustergenehmigung.
- Batch-Probenahme- oder Voll-Screening-Anforderungen für kritische Merkmale.
- Erforderliches Berichtsformat und eventuelle kundenspezifische Formulare.
- Prototypenmenge, Losgröße und Jahresvolumen.
Ein klarer Inspektionsplan gibt dem Käufer und dem Werk die gleiche Definition einer akzeptablen Welle. Es erleichtert auch den Vergleich von Angeboten. Ein Lieferant kann den Preis für eine grundlegende Endkontrolle festlegen, während ein anderer einen Erstartikel, eine Materialdokumentation und aufgezeichnete Chargenergebnisse umfasst. Erst wenn der Prüfumfang vergleichbar ist, sind die Stückpreise vergleichbar.
Häufig gestellte Fragen
Was sollte ein Motorwellen-Inspektionsbericht enthalten?
Es sollte die Teilenummer und die Zeichnungsrevision angeben und dann das geprüfte Merkmal, den Nennwert, die Toleranz, das tatsächliche Ergebnis, die Einheit, Methode oder das Instrument, die Probenmenge, das Prüfdatum und den Abnahmestatus auflisten. Zu den kritischen Welleneigenschaften gehören oft Material, Lager- und Dichtungsdurchmesser, Unrundheit oder Zylindrizität, Oberflächenrauheit, Härte und Keilnut- oder Keilwellengeometrie.
Reicht für einen Fertigungsauftrag eine Erstmusterprüfung?
Nein. Eine Erstmusterprüfung zeigt, dass mit der Ersteinrichtung ein Teil gemäß der genehmigten Zeichnung hergestellt werden kann. Für Produktionsaufträge ist außerdem ein vereinbarter Chargeninspektions- oder Screeningplan erforderlich, um zu zeigen, dass spätere Teile innerhalb der gleichen Grenzen bleiben. Aus dem Bericht sollte klar hervorgehen, ob sich die Ergebnisse auf eine Probe, ausgewählte Chargenproben oder das vollständige Screening beziehen.
Warum sollte ein Rundlaufergebnis den Bezugspunkt benennen?
Rundlauf beschreibt, wie sich eine Oberfläche bewegt, während sich das Teil um eine definierte Referenzachse dreht. Ohne Bezugspunkt zeigt die Zahl nicht an, welches Lager oder Zentrum diese Achse eingerichtet hat. Durch die Benennung des Bezugspunkts wird das Ergebnis wiederholbar und mit der geometrischen Steuerung in der Zeichnung verknüpft.
Wann ist eine Vollabschirmung bei Motorwellen sinnvoll?
Eine vollständige Überprüfung kann für ein kritisches Merkmal, eine Anwendung mit hoher Tragweite oder ein Merkmal sinnvoll sein, das automatisierte Geräte effizient prüfen können. Käufer und Hersteller sollten dennoch genau definieren, welche Merkmale überprüft werden, welche Grenzwerte gelten, ob tatsächliche Werte gespeichert werden und wie Ausschussteile kontrolliert werden.
Welche Inspektionsausrüstung listet Guanshuo auf seiner Website auf?
Auf den Werks- und Präzisionsschleifseiten von Guanshuo sind Härteprüfgeräte, zweidimensionale Projektoren, Oberflächenrauheitsprüfgeräte, Zahnradmesszentren, Zylindrizitätsinstrumente und vollautomatische optische Prüfgeräte aufgeführt. Das richtige Instrument hängt von der Charakteristik und der freigegebenen Kundenzeichnung ab.
Senden Sie die Zeichnung, bevor der Prüfplan festgelegt ist
Teilen Sie die Zeichnung, das Material, die kritischen Merkmale, die Berichtsanforderungen und das erwartete Volumen mit. Guanshuo kann das Teil überprüfen und gemeinsam den Herstellungs- und Inspektionsumfang angeben.
Senden Sie Ihre Motorwellen-Anfrage