Eine rostfreie Welle kann Korrosion widerstehen und trotzdem an der falschen Schnittstelle verschleißen. Es kann hart genug sein und trotzdem den Lagersitz verfehlen. Die Materialauswahl funktioniert, wenn Güte, Lieferzustand und fertige Geometrie gemeinsam angegeben werden.
Als Einkaufskategorie bietet sich „Edelstahl“ an. Bei einer Fertigungszeichnung bleiben dem Maschinisten, dem Wärmebehandlungslieferanten und dem Prüfer unterschiedliche Interpretationsmöglichkeiten. Das Hinzufügen einer Härtezahl löst diese Unklarheit nicht, wenn der ausgewählte Härtegrad nicht dem beabsichtigten Behandlungsweg folgen kann.
Bei der Überprüfung der Zeichnung würden wir mit zwei praktischen Fragen beginnen: Was erreicht die Wellenoberfläche und was berührt sie mechanisch? Diese Antworten schränken die Materialauswahl in der Regel effektiver ein als der Name der Maschine, in die sie eingebaut wird.
304, 316 und 420 lösen unterschiedliche Materialprobleme
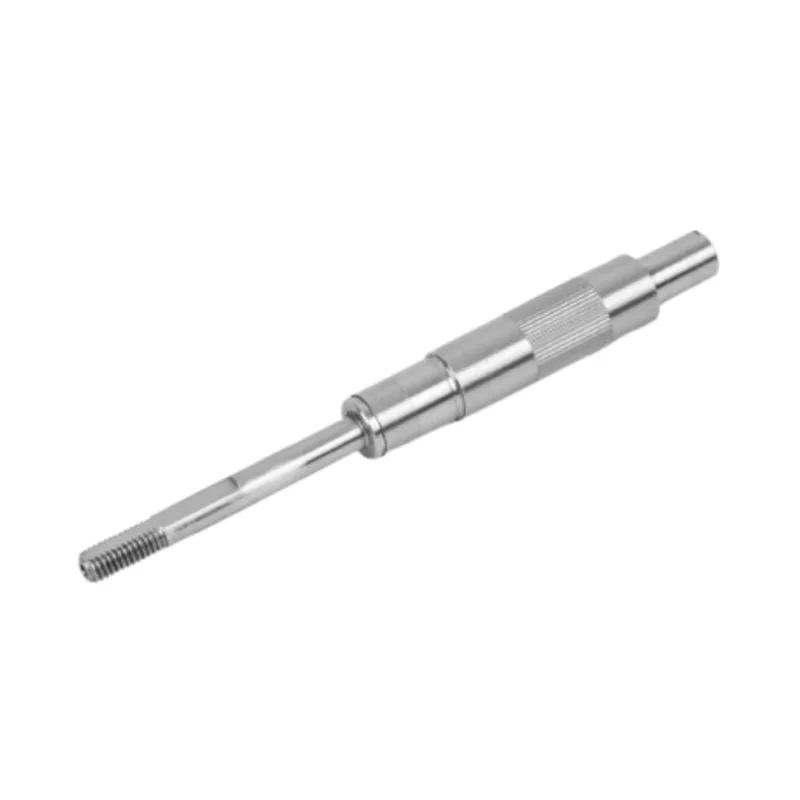
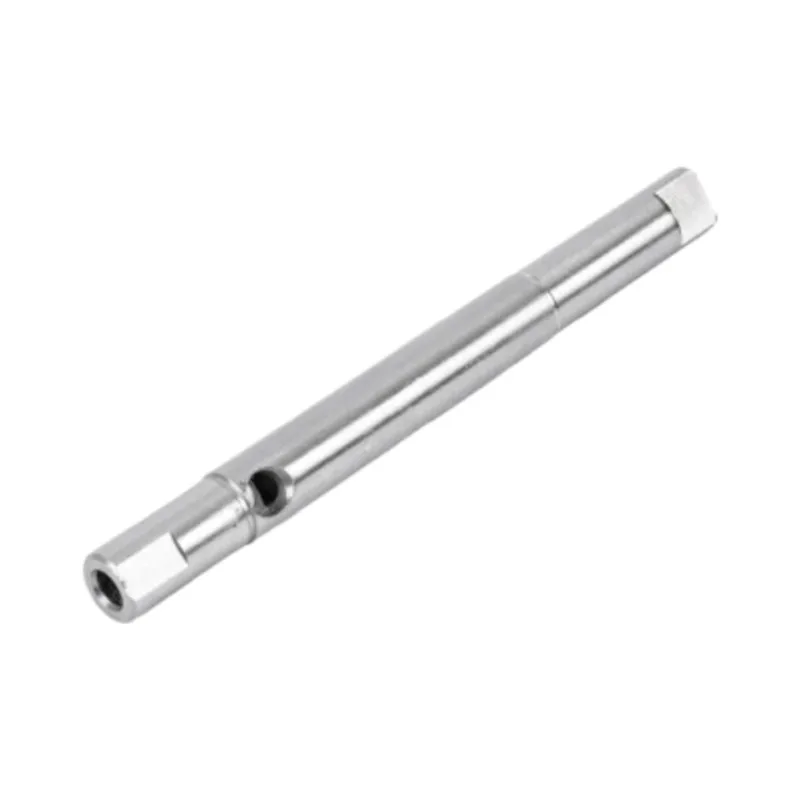
UnserSortiment an Motorwellen aus Edelstahlumfasst 304, 316 und 420. Der Hauptunterschied besteht zwischen den austenitischen 304/316-Qualitäten und dem härtbaren martensitischen 420. Der Wechsel zu einer anderen Qualität kann den Herstellungsweg und das Korrosionsverhalten ändern.
| Grad | Grund, darüber nachzudenken | Der Materialzustand ist wichtig, weil... | Frage vor Genehmigung |
|---|---|---|---|
| 304 | Allgemeine Feuchtigkeitseinwirkung und leichte Korrosionsbedingungen | Austenitischer Stahl wird nicht konventionell abschreckgehärtet wie 420. Der gelieferte Zustand beeinflusst seine mechanischen Eigenschaften. | Trifft die Welle nur auf milde Beanspruchung oder auch auf Chloride und aggressivere Reinigungsmedien? |
| 316 | Verbesserte Chlorid-Lochfraßbeständigkeit im Vergleich zu 304 aufgrund des Molybdänzusatzes | Es bleibt eine austenitische Sorte. Wenn man es für Korrosionszwecke wählt, erreicht man nicht die Härte von vergütetem 420. | Wie sind die tatsächlichen Medium-, Konzentrations-, Temperatur- und Kontaktbedingungen? |
| 420 | Eine harte Arbeitsoberfläche nach der Wärmebehandlung, deren Korrosionsbeständigkeit für die Anwendung bewertet wurde | Härte und Korrosionsverhalten hängen vom Wärmebehandlungszustand ab. Der Sortenname allein garantiert keine fertige Härte. | Ist Verschleiß das Problem und verträgt die behandelte Sorte die gleiche Umgebung? |
Nutzen Sie den Vergleich, um eine Note in die engere Auswahl zu nehmen. Die tatsächliche Materialabnahme gehört zur Zeichnung und zum spezifizierten Lieferstandard. Scrollen Sie horizontal auf kleinen Bildschirmen.
Für viele Anfragen ist 304 ein sinnvoller erster Kandidat. Wenn die Belastung eine bessere Beständigkeit gegen Chlorid-Lochfraß erfordert, würden wir 316 in Betracht ziehen. Wenn die Arbeitsfläche eine erhebliche Härte erfordert, bietet 420 durch Wärmebehandlung eine andere Option.
Wenn schwere Korrosion und hoher Kontaktverschleiß zusammen auftreten, kann diese Auswahlliste möglicherweise keine Lösung für das Design sein. Wir würden das passende Material, die Schmierung, die Geometrie und die mögliche Oberflächenbehandlung prüfen, bevor wir uns für eine dieser drei Qualitäten entscheiden.
Geben Sie an, was bis zur Welle gelangt, einschließlich der Reinigung
Ein an einer Lebensmittelverpackungsmaschine montierter Motor kann eine Welle haben, die in einem Trockengehäuse eingeschlossen ist. Ein anderer Schacht in derselben Leitung gelangt möglicherweise direkt an die Reinigungsflüssigkeit. Die Gerätekategorie allein beschreibt keine der Expositionen gut genug für die Materialauswahl.
Notieren Sie das Medium, das während des Betriebs und der Reinigung mit dem Metall in Berührung kommt. Berücksichtigen Sie Konzentration, Temperatur, Einwirkungsdauer und ob die Oberfläche zwischen den Zyklen trocknet. Beachten Sie alle engen Bereiche, in denen Flüssigkeit zurückbleiben kann. Diese Details machen eine Diskussion über 304 versus 316 nützlich.
DerEdelstahl-Materialführung mit glattem Schaftfolgt dieser Unterscheidung: 304 für den allgemeinen Einsatz bei Feuchtigkeit, 316 für Chemikalien- oder Salzeinwirkung und wärmebehandeltes 420, wenn es auf Verschleißfestigkeit ankommt. Es handelt sich um einen Ausgangspunkt für eine technische Überprüfung, nicht um eine universelle Kompatibilitätstabelle für jedes chemische Gemisch.
Wenn an einem vorhandenen Teil bereits Korrosion vorhanden ist, notieren Sie, wo sie beginnt. Ein freiliegendes Ende, eine Dichtungsbahn und ein Bereich unter einer eingebauten Komponente stellen unterschiedliche Bedingungen dar. Das Aufrüsten der Legierung ohne Aufzeichnung der beschädigten Stelle kann dazu führen, dass ein Montage- oder Reinigungsproblem ungelöst bleibt.
Lesen Sie jede Härtezahl mit ihrem Materialzustand ab
Die rostfreien Produktseiten von Guanshuo enthalten zwei nützliche Härtehinweise. Das Beibehalten ihrer Kontexte verhindert einen häufigen Zeichnungsfehler.
| Website-Spezifikation | Exakte Anwendung des Wertes | Was in die Zeichnung einbezogen werden soll |
|---|---|---|
| HB 160 bis 200 | In den häufig gestellten Fragen zu rostfreien Motorwellen wird dies als ungefähre Härte von herkömmlichem 304/316 beschrieben. | Die ausgewählte Sorte, der Zustand des gelieferten Materials und alle erforderlichen Härtetests oder Akzeptanzbereiche. |
| HRC 48 bis 55 | Die Spezifikation für rostfreie glatte Wellen weist dies nach dem Abschrecken und Anlassen bei niedriger Temperatur dem Wert 420 zu. | 420 mit der angegebenen Behandlung, der erforderlichen Endhärte und dem zu prüfenden Merkmal bzw. der zu prüfenden Stelle. |
HB und HRC sind unterschiedliche Härteskalen. Lesen Sie jedes Ergebnis im Originalmaßstab und -zustand ab. Ein Vergleich der Rohzahlen oder die Einfügung einer Umrechnung ohne Prüfung der Anwendbarkeit würde dem Käufer ein irreführendes Akzeptanzkriterium vermitteln.
Durch herkömmliches Abschreckhärten erzielen 304 und 316 keine höhere Festigkeit. Austenitische rostfreie Stähle können durch Kaltumformung fester werden; Dadurch sind ihre Eigenschaften nicht mit denen von vergütetem 420 austauschbar. Wenn in einer Zeichnung eine austenitische Sorte mit einem Ziel hoher Härte kombiniert wird, überprüfen Sie vor der Angebotserstellung das tatsächliche Material und die Behandlungsmethode.
Finden Sie den Verschleißmechanismus, bevor Sie mehr Härte verlangen
Fragen Sie, ob die Wellenoberfläche gegen ein anderes Teil gleitet, einen Lagerring trägt oder Drehmoment über eine Passfeder oder Keilverzahnung überträgt. Ein lockerer Sitz, Relativbewegungen an einer Schnittstelle und direkter Gleitverschleiß sind unterschiedliche Probleme.
Wir würden eine Welle nicht nur deshalb auf 420 umstellen, weil ein verschlissener Lagersitz poliert aussieht. Überprüfen Sie zunächst die Passform und Ausrichtung. Eine harte Oberfläche kann nützlich sein, korrigiert jedoch keine übergroße Bohrung, eine zu kleine Welle oder eine fehlende geometrische Kontrolle.
Eine Ausschreibung kann individuell bekannte Anforderungen enthalten, die widersprüchlich sind
Zeichnungsüberprüfungsübung · kein Kundenfall
Material: Edelstahl 316
Wärmebehandlung: Abschrecken und Anlassen auf HRC 50
Finish: poliert
Anwendung: Nassausrüstung
Jede Zeile klingt für sich genommen plausibel. Zusammen beschreiben sie eine ungelöste Material- und Prozesswahl. Die Härteanforderung ähnelt einer behandelten 420-Anforderung, während für Korrosion möglicherweise 316 ausgewählt wurde. „Poliert“ lässt auch die funktionelle Oberflächenbeschaffenheit undefiniert.
Wir würden fragen, welche Anforderung wesentlich ist: das besondere Korrosionsverhalten von 316, die harte Kontaktoberfläche oder beides. Dann würden wir die Umgebung und die Verbindungsschnittstelle bestätigen, bevor wir eine Überarbeitung vorschlagen.
Wenn Korrosion das Design vorantreibt
Behalten Sie 316 als Kandidaten bei, definieren Sie den Lieferzustand und bestätigen Sie dessen mechanische Eignung für die tatsächliche Schnittstelle. Geben Sie die Zapfenpassung und die endgültige Oberflächentextur an. Überprüfen Sie alle Verschleißprobleme separat mit dem Gegenstück und der Schmierung.
Wenn die Härte das Design bestimmt
Bewerten Sie behandelt 420 mit dem angegebenen HRC-Ziel und dem angegebenen Inspektionsort. Prüfen Sie die Korrosionseignung des jeweiligen Mediums. Beziehen Sie die Wärmebehandlung, eventuell erforderliche Korrekturen und das abschließende Schleifen in die Produktionsüberprüfung ein.
Wenn beide Anforderungen weiterhin wesentlich sind, liegt die Antwort in einer umfassenderen technischen Überprüfung. Wir würden 316 nicht stillschweigend durch 420 ersetzen oder 316 im Angebot behalten, obwohl wir davon ausgehen, dass es den 420-Härtungsweg erhält.
Steigung und Zustand bestimmen die Zielroute
Für eine 420-Präzisionswelle, die gehärtet werden muss, muss der Fertigungsplan die Wärmebehandlungsbewegung vor der endgültigen Abnahme berücksichtigen. GuanshuosWellenbearbeitungsprozessDas Härten erfolgt vor dem endgültigen Schleifen. Dadurch kann das fertige Journal in dem Zustand gemessen werden, in dem es verwendet wird.
Zwei Materialrouten, die Sie vor der Bestellung überprüfen sollten
Benennen Sie für 304 und 316 den Materialzustand, anstatt eine allgemeine Härtungsanweisung hinzuzufügen. Nennen Sie für 420 den gewünschten Endzustand und die gewünschte Härte. Wenn eine Wärmebehandlung erforderlich ist, sollte das Angebot die anschließende Nachbearbeitung umfassen.
Guanshuo unterstützt Polieren und Passivieren unter seinen Oberflächenoptionen für Edelstahlwellen. Dabei handelt es sich um von der Stahlsorte getrennte Auswahlmöglichkeiten. Eine polierte Oberfläche ist ein Ergebnis von Aussehen und Textur; Es stellt keine Legierungsidentität her und beweist nicht, dass ein bestimmter Passivierungsprozess stattgefunden hat.

Eine andere Edelstahlsorte bedeutet keine bessere Passform
Unser rostfreies Produkt mit glatter Welle listet Ra ≤ 0,8 μm, Geradheit ≤ 0,03 mm, Koaxialität ≤ 0,02 mm, Zirkularität ≤ 0,01 mm und Zylindrizität ≤ 0,02 mm auf. Dies sind geometrische und Oberflächenspezifikationen für dieses Produkt. Sie ergeben sich nicht automatisch aus der Wahl von 304, 316 oder 420.
Das allgemeine Produkt für rostfreie Motorwellen führt separat h7 als Standardtoleranz für den Außendurchmesser auf. Auf diesen beiden Seiten werden unterschiedliche Produktspezifikationen beschrieben. In einer benutzerdefinierten Zeichnung sollten die tatsächlich erforderlichen Passungen und Geometrien angegeben werden, anstatt einen neuen Fähigkeitsanspruch aus den Werten zusammenzustellen, die am engsten erscheinen.
Markieren Sie auf einer Welle mit mehreren Durchmessern, welche Lagerzapfen den Rotor, das Lager und die Antriebskomponenten positionieren. Weisen Sie diesen Flächen die Steuerelemente zu und geben Sie die Messdaten an. UnserLeitfaden zur Oberflächenrauheitbietet eine praktische Methode zum Definieren der Zielzonen.
Bereiten Sie Abnahmeanforderungen vor der ersten Probe vor
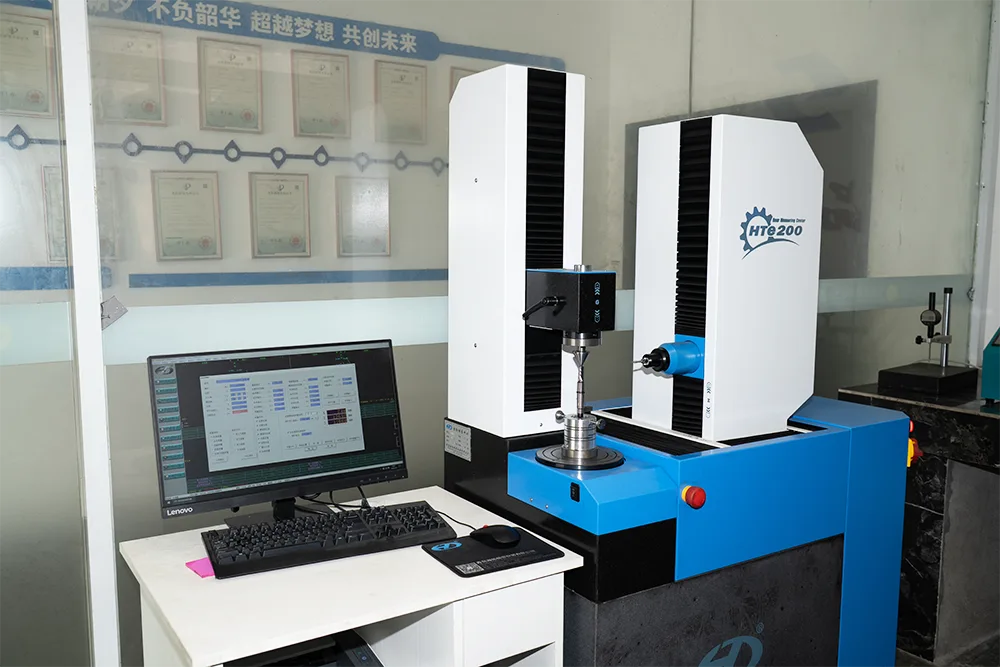
Guanshuos rostfreier Glattwellenprozess beginnt mit der Eingangsprüfung des Materials und endet mit der Maß-, Oberflächen-, Härte- und Geometrieprüfung. Verwenden Sie diese Reihenfolge, um zu entscheiden, welche Beweise für die Anordnung erforderlich sind.
Ein Materialzertifikat sollte die bestellte Qualität und den Zustand angeben. Ein Härteergebnis sollte seinen Maßstab, Ort und Prozessstadium angeben. Der Maßbericht sollte das fertige Teil abdecken. Durch die Verknüpfung dieser Aufzeichnungen wird die Beispielüberprüfung wesentlich nützlicher.
- Geben Sie die genaue Materialbezeichnung und die maßgebliche Liefernorm an. Vermeiden Sie eine lose Bezeichnung „316/316L“, es sei denn, beide sind akzeptabel.
- Definieren Sie den Liefer- oder Wärmebehandlungszustand und etwaige Endhärteanforderungen.
- Beschreiben Sie das Prozessmedium, die Reinigungsbelastung, die Temperatur und die Kontaktbedingungen.
- Identifizieren Sie die Arbeitsschnittstellen, Belastungen und alle beobachteten Verschleißstellen.
- Geben Sie endgültige Passungen, Geometrie-, Rauheits- und Oberflächenbehandlungsanforderungen an.
- Vereinbaren Sie Materialaufzeichnungen, Inspektionsorte, Berichtsinhalte und Probenannahme.
Für ein Erstmuster erhalten wir lieber eine markierte Zeichnung und eine Beschreibung der Einsatzbedingungen als eine Anfrage nach dem „besten Edelstahl“. Dadurch können wir einen bestimmten Grad, eine bestimmte Bedingung und eine bestimmte Route besprechen und die Kompromisse vor der Produktion sichtbar machen.
Fragen, die Käufer stellen
Ist 316 für eine Motorwelle immer besser als 304?
Nr. 316 bietet im Vergleich zu 304 eine verbesserte Chlorid-Lochfraßbeständigkeit, die Wahl hängt jedoch von der tatsächlichen Belastung ab. Bei milden Bedingungen kann 304 die Anforderung erfüllen. Die Auswahl von 316 allein führt nicht zu einem härteren Lagerzapfen, einer engeren Passung oder einem geringeren Rundlauffehler.
Welche Härte kann eine 420-Edelstahl-Motorwelle erreichen?
Guanshuo spezifiziert HRC 48 bis 55 für seine 420-Edelstahl-Glattschaftoption nach dem Abschrecken und Anlassen bei niedriger Temperatur. In der Zeichnung sind die erforderliche Endhärte, der Materialzustand und der Prüfort anzugeben. Der Wert gilt nicht für unbehandeltes 420 oder jede Edelstahlsorte.
Können 304 und 316 auf die gleiche Weise wie 420 gehärtet werden?
Nr. 304 und 316 sind austenitische Güten und nutzen nicht die herkömmliche Methode der Abschreck- und Anlasshärtung des martensitischen 420. Durch Kaltumformung kann die austenitische Edelstahlfestigkeit erhöht werden, daher ist der Lieferzustand immer noch wichtig. Überprüfen Sie jedes Ziel mit hoher Härte anhand der genauen Sorte und des vorgeschlagenen Prozesses.
Benötigt eine polierte Welle eine gesonderte Passivierungsanforderung?
Wenn eine Passivierung erforderlich ist, geben Sie diese separat an. Polieren beschreibt einen Endbearbeitungsvorgang und beweist nicht, dass ein Passivierungsprozess durchgeführt wurde. Guanshuo bietet sowohl Polier- als auch Passivierungsoptionen für rostfreie Motorwellen.
Was soll ich zur Materialauswahl für rostfreie Wellen senden?
Senden Sie die Zeichnung, aktuelle Betriebs- und Reinigungsmedien, Temperatur, Belastung und Anschlusskontaktinformationen. Berücksichtigen Sie erforderliche Passungen, Härte, Oberflächenbeschaffenheit und eventuelle Fehlerbeobachtungen. Anhand dieser Angaben können Qualität und Zustand zusammen mit dem Herstellungsweg überprüft werden.