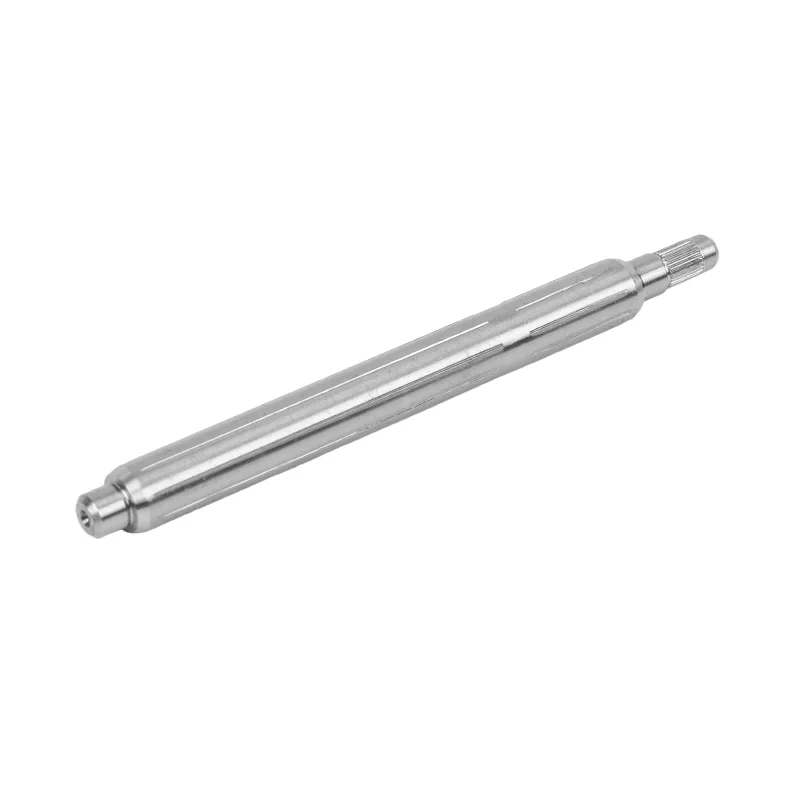
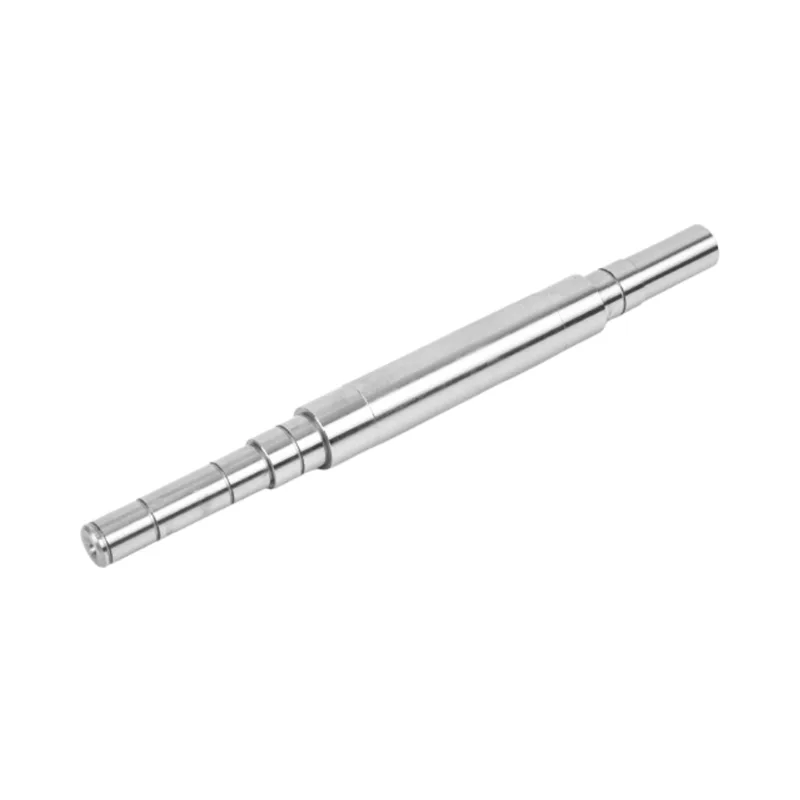
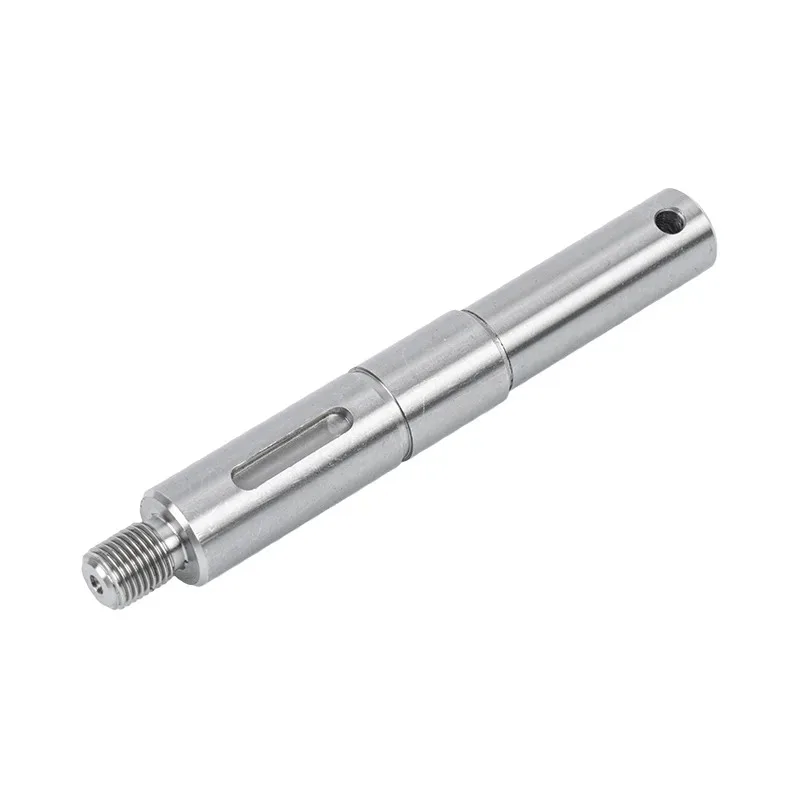
Ein korrekter Zapfendurchmesser garantiert nicht, dass ein Lager an seiner Anlagefläche anliegt. Der Winkel zwischen diesen beiden Flächen und die Abmessungen bis zur nächsten Schulter verdienen eine eigene Betrachtung.
Wenn eine Baugruppe kurz vor einer Schulter stoppt, ist die Reduzierung des Wellendurchmessers eine kostspielige erste Überlegung. Eventuell passt die Bohrung schon richtig. Eine Kollision der Ecken, ein Grat oder eine falsche axiale Abmessung können zu einem Montageproblem führen, das durch einen weiteren Durchgang über den Zapfen nicht gelöst werden kann.
Bei der Zeichnungsprüfung legen wir Wert darauf, zunächst die vorgesehenen Kontaktflächen zu identifizieren. Wir wollen wissen, wo der Lagerring sitzen soll, was ihn von der anderen Seite hält und welche Flächen frei bleiben müssen. Dann können wir besprechen, wie das Teil bearbeitet und geprüft werden soll.
Beginnen Sie mit dem Ring, der die Schulter berühren muss
Normalerweise fixiert eine Schulter an der Welle den Innenring des Lagers. Sein Durchmesser muss ausreichenden Halt bieten, ohne Teile zu berühren, die frei bleiben sollen. Die Anlagegrenzen des Lagerherstellers helfen bei der Festlegung dieser Hüllkurve. Eine längere Schulter ist nicht automatisch eine Verbesserung.
Zeigen Sie auch die Aufbewahrungsvereinbarung an. Eine Schulter stoppt die Bewegung in Richtung ihres Gesichts; Es allein hindert die Bewegung nicht daran, sich von diesem Gesicht wegzubewegen. Je nach Ausführung kann ein anderes Bauteil, eine Mutter, ein Halteelement oder die vorgegebene Passung für die entgegengesetzte Sicherung sorgen. Halten Sie diese Entscheidung in der Montagezeichnung sichtbar.
DerStufenmotorwellenbereichumfasst einstufige und zweistufige Ausführungen. Bei der Auswahl sollte die Anzahl und Lage der Funktionsschnittstellen berücksichtigt werden. Das Hinzufügen einer Stufe, weil sie wie ein praktischer Anschlag aussieht, fügt der Fertigung auch eine Fläche und eine Abmessung hinzu.
Eine sinnvolle Hohlkehle muss auch Platz für die tragende Ecke lassen
Der Übergangsradius nimmt den Raum ein, wo der Zapfen auf die Schulter trifft. Wenn es in die Eckhülle des Lagerrings eindringt, kann der Ring den Radius berühren, bevor seine Seitenfläche die Schulter erreicht. Die Baugruppe sieht möglicherweise fast festsitzend aus, während die vorgesehene Anlagefläche noch unbelastet ist.
Verwenden Sie die genaue Lagerbezeichnung und die empfohlenen Wellenrundungs- und Schulterabmessungen. Den zulässigen Wellenradius nicht aus einer abgerundeten Ecke in einem Katalogbild ableiten. Ein Lagerfasenmaß und die maximal zulässige Wellenrundung sind unterschiedliche Zeichnungseinträge.
GuanshuosDoppelstufenwellenspezifikationlistet einen anpassbaren Übergangsradius von R0,5 bis R2 mm auf. Dieser Bereich beschreibt die verfügbare Wellengeometrie. Es ist nicht gestattet, mit irgendeinem Lager einen Radius in diesem Bereich zu verwenden.
Wählen Sie zwischen einem kompatiblen Radius und einem überprüften Relief
Bei einer vergleichbaren Schultergeometrie verringert ein größerer glatter Übergang im Allgemeinen die lokale Spannungskonzentration. Aus diesem Grund lohnt es sich, die Kurve einfach schärfer zu machen und sie einer Belastungsüberprüfung zu unterziehen. Ein Hinterschnitt kann Bearbeitungs- und Sitzfreiraum schaffen, aber er entfernt Material und erzeugt eine eigene lokale Geometrie.
Wenn die Welle einen größeren Radius benötigt, als die Lageranordnung zulässt, kann ein entlasteter Distanzring oder eine andere Anordnung eine Prüfung wert sein. Jeder hinzugefügte Abstandshalter verändert auch die axialen Abmessungen. Der Wellenkonstrukteur sollte die resultierende Festigkeit und Montage prüfen, anstatt den Abstandshalter als freie Lösung zu betrachten.
Separater Durchmesser, Schulterausrichtung und axiale Lage
Die offiziellen Produktseiten geben nützliche Ausgangspunkte, die Steuerelemente beschreiben jedoch unterschiedliche Dinge. Behalten Sie ihre Namen und Anweisungen bei, wenn Sie sie an eine Ausschreibung weiterleiten.
| Veröffentlichte Produktspezifikation | Was es kontrolliert | Was noch definiert werden muss |
|---|---|---|
| Einstufiger Arbeitswellendurchmesser: g6/h6 | Die gewählte Toleranzzone für den Wellendurchmesser | Welche Zone gilt, Nenngröße und Gegenbohrung. Dies ist keine allgemeingültige Empfehlung zur Lageranpassung. |
| Einstufige Schulterrechtwinkligkeit: ≤0,02 mm | Ausrichtung der Stufenstirnfläche | Das referenzierte Datum und die tatsächlich gesteuerte Fläche |
| Zweistufige Einzelschrittbreite: 3 bis 8 mm, Toleranz ±0,02 mm | Eine individuelle axiale Schrittweite | Der zusammengebaute Abstand, auf den es ankommt, und sein voller Toleranzstapel |
| Radialschlag des zweistufigen Zapfens: ≤0,02 mm | Unrundheit einer Zapfenoberfläche | Datumsaufbau und Messort; Hierbei handelt es sich nicht um einen Wert für den Planlauffehler |
| Doppelstufige Übergangskehle: R0,5 bis R2 mm, anpassbar | Die vorgeschlagene Eckgeometrie | Kompatibilität mit dem Gegenstück und dem Lastfall |
Quellen:einstufige Produktspezifikationenund die oben verlinkte Double-Step-Produkttabelle. Tabellen scrollen horizontal auf kleinen Bildschirmen.
Für eine Positionierungsschulter sind die Flächenausrichtung und die axiale Position separate Anforderungen. Eine Fläche kann im richtigen Abstand entlang der Welle sitzen und dennoch relativ zur vorgesehenen Achse geneigt sein. Es kann auch senkrecht sein, aber in der falschen axialen Position. Eine Durchmesserprüfung beantwortet keine dieser Fragen.
Zwei akzeptable Schrittweiten können zu einer inakzeptablen Summe führen
Eine Zeichnung mit mehreren kurzen, verketteten Bemaßungen kann den von der Baugruppe verwendeten Abstand verbergen. Überspannt ein Abstandshalter oder eine montierte Komponente zwei dieser Abmessungen, hängt sein Abstand von deren Summe ab.
Ein bearbeiteter axialer Stapel mit expliziten Annahmen
Nehmen Sie an, dass zwei aufeinanderfolgende axiale Zeichnungsmaße, A nach B und B nach C, jeweils 6,00 ± 0,02 mm betragen. Der Nennwert von 6 mm dient der Veranschaulichung; ±0,02 mm ist die individuelle Schrittweitentoleranz, die für das zweistufige Produkt von Guanshuo aufgeführt ist. Es handelt sich nicht automatisch um die Toleranz des kombinierten A-zu-C-Abstands.
LWechselstrom= LAB+ LChr
Minimum: 5,98 + 5,98 = 11,96 mm
Maximal: 6,02 + 6,02 = 12,04 mm
Der ungünstigste Gesamtwert beträgt 12,00 ±0,04 mm. Nehmen wir nun an, dass ein unabhängig spezifizierter Gegenstapel diese Distanz überspannt und 11,96 ±0,01 mm misst. Definieren Sie den resultierenden geometrischen Abstand als G= LWechselstromabzüglich der Länge des Paarungsstapels.
| Zustand | Berechnung | Freigabe G |
|---|---|---|
| Nominell | 12.00 − 11.96 | 0,04 mm |
| Mindestabstand | 11,96 − 11,97 | −0,01 mm |
| Maximaler Freiraum | 12.04 − 11.95 | 0,09 mm |
Die zulässigen Abmessungen können anstelle des durch die Nennwerte vorgeschlagenen positiven Spalts zu geometrischen Interferenzen führen. Hierbei handelt es sich um ein Worst-Case-Rechenbeispiel, nicht um eine Vorhersage der Chargenverteilung oder eine Berechnung der Lagervorspannung. Es geht davon aus, dass die Dimensionsextreme zusammen auftreten können, und schließt Temperatur- und elastische Verformungen aus.
Wenn A-nach-C die funktionale Anforderung ist, legen Sie eine geeignete Steuerung für diesen Abstand fest und planen Sie, wie Sie ihn erreichen. Das Ersetzen verketteter Bemaßungen durch eine direkte Bemaßung kann die Anforderung klarer machen, verbessert jedoch nicht den Prozess an sich. Vermeiden Sie widersprüchliche doppelte Toleranzen; Identifizieren Sie alle Referenzmaße anhand der verwendeten Zeichnungskonvention.
Wir besprechen lieber den zulässigen Montagespalt, bevor wir ein Angebot abgeben, als bei der Musterfreigabe festzustellen, dass der Käufer ±0,02 mm über das gesamte Bauteil vorgesehen hat. Das ist eine andere Anforderung als ±0,02 mm für jede der beiden Breiten.
Zeigen Sie an, wo das Werkzeug fertig werden darf
Guanshuos einstufiger Prozess kann den Außendurchmesser, die Stufenfläche und die Fasen in einer Aufspannung bearbeiten. Das Produkt unterstützt außerdem das zusätzliche Präzisionsschleifen der Außenfläche. Diese Operationen erfordern eine kompatible Geometrie an der Schulter.
Unterscheiden Sie in der Zeichnung eine Eingangsfase von einer Schulterverrundung. Die Einführungsfase erleichtert den Start einer Komponente auf der Welle. Es löst keinen Konflikt am anderen Ende des Journals. Wenn für den Prozess ein Schleiffreiraum neben einer Anlagefläche erforderlich ist, definieren Sie den zulässigen Freischnitt, anstatt eine generische „Bruchkanten“-Notiz zur Abdeckung des Bereichs zu hinterlassen.
Ein Relief sollte eine vereinbarte Breite, Tiefe und Übergangsform haben. Es muss genügend Material und nutzbare Zapfenlänge für das genehmigte Design übrig bleiben. Lassen Sie nicht zu, dass eine nicht spezifizierte Nut für den Lieferanten dazu dient, zwei ansonsten inkompatible Oberflächen bearbeitbar zu machen.
Wenn eine Wärmebehandlung erforderlich ist, vereinbaren Sie, welche Durchmesser und Flächen anschließend einer Endbearbeitung unterzogen werden. DerPräzisionswellenbearbeitungsprozesserklärt, warum auf der entsprechenden Route das Endschleifen auf die Wärmebehandlung folgt. Eine Schulter-zu-Zapfen-Beziehung sollte im fertigen Zustand überprüft werden und nicht von der früheren Dreheinrichtung angenommen werden.
Wenn das Lager nicht sitzt, bewahren Sie den Beweis auf
Polieren Sie das Lager nicht sofort und schleifen Sie nicht die Schulter. Notieren Sie zunächst, wo die Montage stoppt, und prüfen Sie den vorgesehenen Kontaktbereich. Durch den Austausch des Teils vor der Messung kann der Hinweis entfernt werden, der ein Problem mit dem Durchmesser von einem Problem mit der Ecke oder der axialen Lage unterscheidet.
| Beobachtung | Nützlicher Scheck | Entscheidung, die es unterstützt |
|---|---|---|
| Der Ring stoppt nahe der Schulter | Vergleichen Sie das Wellenübergangsprofil mit der Gegenecke; Überprüfen Sie, ob Grate oder Ablagerungen vorhanden sind | Stellen Sie fest, ob sich die vorgesehenen Flächen berühren können, bevor Sie die Passform ändern |
| Der Ring erreicht trotz freier Ecken nicht seine axiale Position | Messen Sie die funktionelle Schulterposition und die tatsächlichen Längen der passenden Komponenten | Trennen Sie ein axiales Stapelproblem von einem Sitzhindernis |
| Der Kontakt variiert um die Schulter herum | Überprüfen Sie die Gesichtsgeometrie und Sauberkeit im Verhältnis zum vereinbarten Bezugspunkt | Identifizieren Sie ein Gesichts- oder Einrichtungsproblem, anstatt es als Journalrunout zu bezeichnen |
| Einzelne Abmessungen sind erfolgreich, aber die Baugruppenfreigabe ist fehlgeschlagen | Berechnen und messen Sie den kompletten Funktionsstapel | Überprüfen Sie die Akzeptanzgrenzen der Zeichnung für alle Komponenten |
Bei diesen Beobachtungen handelt es sich um Untersuchungsanstöße und nicht um Diagnosen allein aufgrund des Aussehens. Definieren Sie für die Inspektion den Zapfenbezug, die zu prüfende Schulter und die Instrumenteneinrichtung. UnserAnleitung zum QC-Bericht der Motorwelleerklärt, wie der gemeldete Wert mit der Zeichnungsanforderung verknüpft wird.
Was wir brauchen, um eine Stufenwellenzeichnung zu überprüfen
- Der Montageabschnitt und die genaue Bezeichnung des Lagers oder der Gegenkomponente mit den entsprechenden Schnittstellenabmessungen.
- Das Wellenmaterial, der Endzustand, die Betriebslasten und alle ermüdungskritischen Stellen.
- Zapfenanpassungen, Lokalisieren von Flächen und die Bezugspunkte, die zu ihrer Verknüpfung verwendet werden.
- Der Übergangsradius oder das Relief, einschließlich seiner zulässigen Grenzen.
- Die funktionalen axialen Abstände, das erforderliche Spiel oder die Vorspannungsanordnung und die relevanten Toleranzen der Gegenteile.
- Endgültige Oberflächenanforderungen, Inspektionsmethode und alle beobachteten Sitzprobleme.
Senden Sie die Passdetails mit der Wellenzeichnung. Es gibt uns eine Grundlage für die Überprüfung der Kurve, die Planung der Zielroute und die Einigung darüber, was das erste Muster zeigen muss. Für eine größere Auswahl an Wellenformen und Antriebsmerkmalen verwenden Sie dieLeitfaden zur Auswahl der Motorwelle.
Häufig gestellte Fragen
Welchen Kehlungsradius sollte eine abgestufte Motorwelle haben?
Wählen Sie den Radius anhand der Belastungsanforderungen der Welle und der zulässigen Eckumhüllung der Gegenkomponente. Guanshuo listet anpassbare Übergänge von R0,5 auf R2 mm für seine Doppelstufenwelle auf, diese Produktpalette ist jedoch keine universelle Spezifikation für das Lagerspiel.
Beseitigt eine Schulter die Notwendigkeit einer axialen Retention?
Eine Schulter begrenzt die Bewegung in Richtung seines Gesichts. Die Baugruppe benötigt weiterhin ein geeignetes Mittel zur Rückhaltung in der Gegenrichtung, wo die Anwendung dies erfordert. Zeigen Sie die vollständige Halteanordnung an, anstatt davon auszugehen, dass nur die Schulter das Teil in beide Richtungen fixiert.
Gilt für die gesamte Stufenlänge eine Schrittweitentoleranz von ±0,02 mm?
Nicht automatisch. Wenn zwei aufeinanderfolgende Breiten jeweils auf ±0,02 mm geregelt werden, kann ihre Summe im ungünstigsten Fall um ±0,04 mm variieren. Eine engere funktionale Gesamtheit erfordert eine eigene vereinbarte Maß- und Fertigungskontrolle.
Sollte ein Lagersitzproblem durch eine Reduzierung des Wellendurchmessers behoben werden?
Erst nach der Inspektion wird der Durchmesser oder die Passung als Ursache identifiziert. Eine Kehlnahtkollision, ein Grat, ein Flächenfehler oder eine falsche axiale Stapelung können den ordnungsgemäßen Sitz verhindern, selbst wenn die Zapfengröße akzeptabel ist.