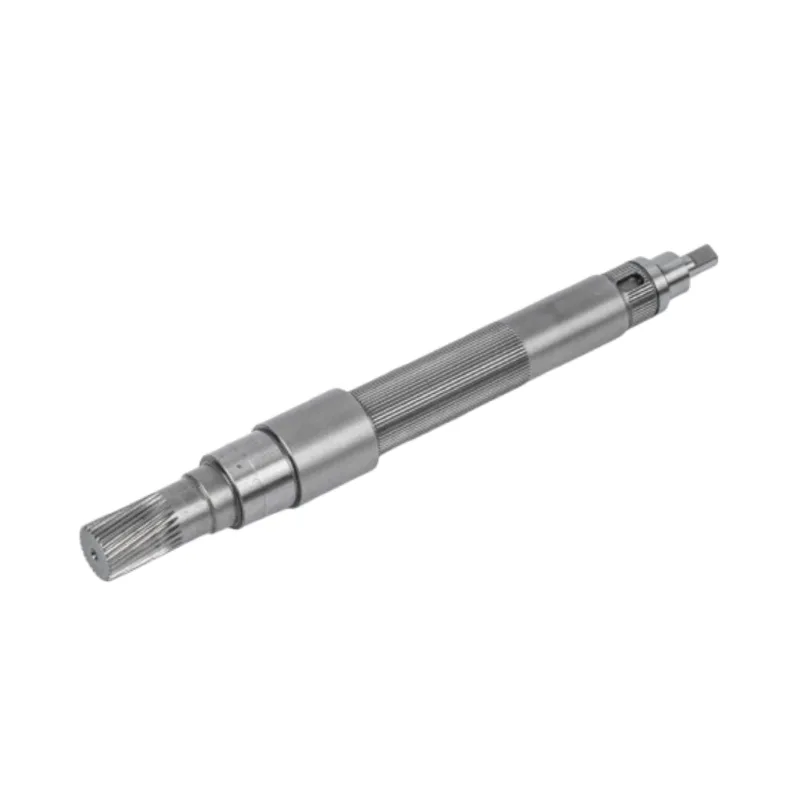
Es mag sicher erscheinen, den niedrigsten Ra-Wert in den allgemeinen Anmerkungen anzugeben. In der Praxis kann es dazu führen, dass wichtige Oberflächen verdeckt werden und der gesamte Schaft teurer wird. Eine bessere Zeichnung weist das Ende danach zu, was die einzelnen Zapfen-, Land- und Antriebsfunktionen tatsächlich tun.

Geben Sie die Oberflächenrauheit der Motorwelle für jede Funktionszone separat an. Markieren Sie die Lagerzapfen, Dichtungskontaktflächen, Rotor- oder Presssitze und Drehmomentübertragungsmerkmale in der Zeichnung und versehen Sie dann jede Zone mit der für das Gegenstück erforderlichen Oberfläche. Behalten Sie Durchmesser, Rundlauf, Geradheit und Zylindrizität als separate Kontrollen bei. Bei Guanshuo reichen die veröffentlichten Oberflächen von Ra ≤ 0,8 μm auf einem rostfreien Produkt mit glatter Welle bis zu Ra 0,2–0,4 μm auf einer Hochgeschwindigkeitswelle und Ra 0,05–0,2 μm auf der Lagerposition einer Ultrapräzisionswelle. Dabei handelt es sich um produktspezifische Bereiche, nicht um eine pauschale Spezifikation für jede Motorwelle.
Ein Oberflächenrauheitssymbol ist zwar klein, kann aber den gesamten Produktionsweg verändern. Es kann einen Durchmesser, der auf einer Drehmaschine bearbeitet werden könnte, in einen Schleifvorgang umwandeln. Es kann auch Polieren, ein weiteres Inspektionsmerkmal und zusätzliche Handhabung zum Schutz der Oberfläche hinzufügen.
Diese Kosten sind gerechtfertigt, wenn die Oberfläche ein Lager trägt, unter einer Dichtung verläuft oder eine Präzisionspassung gewährleistet. Es bietet kaum einen Mehrwert für einen Freiraumabschnitt, der nichts berührt. Die Zeichnung sollte diesen Unterschied deutlich machen.
Warum ein Ra-Wert für den gesamten Schaft meist die falsche Anweisung ist
Wir sehen oft, dass in der Ecke einer Zeichnung eine allgemeine Endbearbeitungsnotiz platziert ist, während der Schaft selbst entlang seiner Länge vier oder fünf verschiedene Aufgaben hat. Die Notiz ist gut lesbar, aber schwer sinnvoll herzustellen. Gilt das nur für die Lagersitze? Ist der Keilnutboden enthalten? Wird erwartet, dass der Gewindescheitel den gleichen Wert erreicht? Wie wäre es mit einer Entlastungsnut, die nur zur Werkzeugfreigabe dient?
Wenn die Antwort „überall“ lautet, muss das Werk möglicherweise Oberflächen schützen und veredeln, die die Baugruppe nicht beeinträchtigen. Lautet die Antwort „nur dort, wo es nötig ist“, hat die Zeichnung dem Prüfer nicht mitgeteilt, wo er messen soll.
Die teuerste Angabe zur Rauheit ist nicht immer die kleinste Zahl. Es ist die Zahl mit einer unklaren Grenze. Bevor wir uns für eine Scheibe, einen Polierdurchgang oder einen Prüfplan entscheiden, wollen wir wissen, wo die Anforderung beginnt, wo sie aufhört und welche Gegenkomponente sie notwendig gemacht hat.
Ein besserer Ansatz besteht darin, die Oberflächenbeschaffenheit als lokale Funktionsanforderung zu behandeln. Der Schaft kann für unkritisch bearbeitete Bereiche immer noch ein allgemeines Finish tragen, aber die wichtigen Zonen erhalten ihre eigene Führung, Länge und Ra-Wert.
Ordnen Sie die Welle nach Funktionsfläche zu
Eine Motorwelle ist keine Oberfläche. Von links nach rechts gelesen kann es ein Kupplungsende, einen Lagerzapfen, einen Dichtungssteg, einen Rotorsitz, einen weiteren Lagerzapfen und eine nicht funktionsfähige Verlängerung enthalten. Jede Zone sieht einen anderen Kontaktzustand.
Funktionsoberflächenkarte für eine Stufenmotorwelle
Bei dieser Karte handelt es sich um eine Spezifikationsmethode, nicht um eine Universalwellenkonstruktion. Die endgültigen Zonen und Werte müssen den passenden Teilen und Betriebsbedingungen in der tatsächlichen Baugruppe entsprechen.
Lagerzapfen
Ein Lagerzapfen benötigt den richtigen Durchmesser und eine Oberfläche, die einen gleichmäßigen Kontakt unterstützt. Die Rauheit ist wichtig, aber ein polierter Lagerzapfen mit dem falschen Durchmesser oder übermäßigem Rundlauf ist immer noch ein schlechter Lagersitz. Platzieren Sie die Ra-Beschriftung neben dem Tagebuch und sorgen Sie dafür, dass die Passform und die geometrischen Steuerelemente sichtbar sind.
Kontaktstellen abdichten
Die Anforderung des Dichtungslieferanten sollte hierhin führen. Identifizieren Sie die genaue Kontaktbreite, anstatt die Endbearbeitung auf den nächsten vollen Durchmesser aufzutragen. Wenn das Dichtungsdesign die Oberflächenrichtung oder zusätzliche Textureigenschaften steuert, tragen Sie diese Anforderungen auch in die Zeichnung ein. Ra allein beschreibt nicht die Richtung von Bearbeitungsspuren.
Rotor-, Zahnrad-, Riemenscheiben- und Kupplungssitze
Diese Schnittstellen hängen oft von Passung, Drehmomentübertragung und Ausrichtung ab. Ein niedriger Ra unterstützt möglicherweise den Zusammenbau, beweist jedoch nicht die Koaxialität und verhindert auch keinen falschen Presssitz. Beginnen Sie damit, wie die Komponente positioniert und geladen wird, und entscheiden Sie dann, wie viel Nachbearbeitung tatsächlich erforderlich ist.
Keilnuten und Keilflanken
Bei den Antriebsmerkmalen können Profil, Position und Lastverteilung wichtiger sein als die optische Aufhellung der Oberfläche. Guanshuos aktueller Prozessartikel gibt beispielsweise Ra ≤ 0,8–1,6 μm für Zahnflanken von Evolventenverzahnungen an, zusammen mit separaten Symmetrie- und Teilungsfehlerkontrollen. Das ist das richtige Muster: Finish und Geometrie hängen zusammen, sind aber nicht austauschbar.
Was Guanshuo derzeit auf seinen Schaftseiten veröffentlicht
Unsere eigene Website zeigt, warum eine „Standard-Motorwelle Ra“ keine sinnvolle Antwort ist. Auf verschiedenen Produktseiten werden unterschiedliche Oberflächengüten veröffentlicht, da sich ihre Anwendungen und Präzisionsklassen unterscheiden. In der folgenden Tabelle werden diese verstreuten Werte in einer Ansicht zusammengefasst.
| Aktuelle Guanshuo-Seite | Veröffentlichte Oberflächenrauheit | Zugehörige veröffentlichte Steuerelemente | So lesen Sie den Wert ab |
|---|---|---|---|
| Glatte Motorwelle aus Edelstahl | Ra ≤ 0,8 μm | Geradheit ≤ 0,03 mm; Koaxialität ≤ 0,02 mm; Rundheit ≤ 0,01 mm; Zylindrizität ≤ 0,02 mm | Eine Spezifikation auf Produktebene für diese Seite mit glatter Edelstahlwelle, keine Standardeinstellung für alle Edelstahlteile. |
| Präzisionsschleifen glatter Motorwellen | Ra ≤ 0,4 μm | Maßgenauigkeit IT5–IT6; Geradheit ≤ 0,01 mm | Eine veröffentlichte Funktion für präzisionsgeschliffene glatte Wellen in Verbindung mit Schleifen und Inspektion. |
| Stufenmotorwelle | Auf wichtigen Lager- und Dichtflächen beträgt der Ra häufig 0,4 μm oder weniger | Der Schwerpunkt der Seite liegt auf der Montage mit mehreren Durchmessern und den Funktionsbeziehungen | Der Wortlaut ist lokal: Kritische Lager- und Dichtungszonen erhalten das Feinfinish, nicht automatisch die gesamte Stufenwelle. |
| Hochgeschwindigkeitsmotorwelle | Ra 0,2–0,4 μm | Außendurchmesser h6 / h5; Wellenschlag ≤ 0,001–0,003 mm | Eine Hochgeschwindigkeitsproduktreihe, bei der das Finish mit einer engen Laufgeometrie gepaart ist. |
| Ultrapräzise Motorwelle | Ra 0,05–0,2 μm an der Lagerstelle | Außendurchmesser h5; Koaxialität ≤ 0,002 mm; Rundlauffehler ≤ 0,003 mm | Der engste veröffentlichte Bereich in diesem Vergleich. Es ist explizit auf die Lagerstelle des Ultrapräzisionsprodukts beschränkt. |
Rauheit gehört zu einer Produktklasse und einer funktionalen Oberfläche. Das Kopieren von Ra 0,05–0,2 μm von einer ultrapräzisen Lagerposition auf einen gewöhnlichen Spieldurchmesser würde den Prozess und den Inspektionsaufwand verändern, ohne sich bei der Montage als vorteilhaft zu erweisen.

Was Ra kontrolliert und was es nicht kontrollieren kann
Ra ist das arithmetische Mittel der Höhenabweichungen in einem gemessenen Oberflächenprofil. Dies ist nützlich, da es eine komplexe Spur auf eine vergleichbare Zahl reduziert. Diese Bequemlichkeit ist auch seine Schwäche. Zwei Oberflächen können den gleichen Ra-Wert haben und dabei unterschiedliche Spitzenformen, Abstände oder Bearbeitungsmarkierungsrichtungen aufweisen.
Stellen Sie sich Ra für eine Motorwellenzeichnung als ein Mitglied eines Kontrollsatzes vor. Es beschreibt eine feine Textur. Es sagt uns nicht, ob der Durchmesser stimmt, ob der Zapfen rund ist oder ob sich zwei Lagersitze um die gleiche Achse drehen.
| Kontrolle | Frage, es beantwortet | Was es nicht beweist | Werkskontrolle |
|---|---|---|---|
| Oberflächenrauheit (Ra) | Wie groß sind die durchschnittlichen Feinprofilabweichungen? | Durchmesser, Rundheit, Schlagrichtung oder Ausrichtung zu einem anderen Zapfen | Oberflächenrauheitstester im definierten Bereich |
| Durchmesser und Passform | Lässt sich die Welle wie vorgesehen mit der passenden Bohrung zusammenbauen? | Ob sich die Oberfläche getreu der Arbeitsachse dreht | Größenmessung mit auf die Toleranz abgestimmten Geräten |
| Rundheit/Zylindrizität | Ist die Journalform rund und über die gesamte Länge gleichmäßig? | Seine Beziehung zu einem entfernten Lager oder einer Antriebsfunktion | Zylindrizitätsmessung |
| Auslaufen | Wie stark variiert die kontrollierte Fläche beim Drehen um eine Bezugsachse? | Die mikroskopische Oberflächenstruktur | Rotationsmessung zum Zeichnungsbezugspunkt |
| Geradlinigkeit | Bleibt die Welle oder ihre abgeleitete Linie innerhalb der zulässigen Geradheitszone? | Lokale Rauheit oder endgültige Passung | Für das angegebene Merkmal und die angegebene Toleranz ausgewählte Methode |
Diese Unterscheidung verhindert einen häufigen Kauffehler: die Genehmigung eines glänzenden Musters, obwohl die Merkmalsbeziehung falsch ist. Das Aussehen kann nützlich sein, aber die Zeichnung und die Prüfergebnisse müssen die Funktion beschreiben.
Ein Factory-Workflow zum Festlegen der Zeichnung
Wenn der Ra-Wert noch nicht festgelegt ist, würden wir nicht mit dem Öffnen eines Enddiagramms beginnen. Wir würden mit der Montage beginnen. Die folgende Sequenz verwandelt eine vage Anforderung nach einer „glatten Welle“ in Anforderungen, denen sowohl Produktion als auch Inspektion folgen können.
Von der passenden Komponente bis zum messbaren Finish
Die Reihenfolge ist wichtig. Ein Zielziel ohne definierte Funktionszone oder Messpunkt ist immer noch unvollständig.
1. Markieren Sie, was die Welle berührt
Listen Sie das Gegenstück für jeden Durchmesser auf. Ein Lagerinnenring, eine dynamische Dichtung, ein Rotorpaket und ein freier Freiraumbereich verlangen vom Metall nicht dasselbe. Wenn das passende Teil nicht bekannt ist, markieren Sie die Anforderung zur Überprüfung, anstatt das kleinste Ra an anderer Stelle in der Zeichnung zu übernehmen.
2. Arbeitsachse festlegen und montieren
Wählen Sie das Datum, das darstellt, wie sich die Welle im Motor dreht. Steuern Sie dann die kritischen Journale dieser Achse. Hier kommen Durchmessertoleranz, Rundlauf und Zylindrizität in die Zeichnung ein. Rauheit sollte diese Anforderungen unterstützen und nicht stellvertretend für sie stehen.
3. Wenden Sie Ra auf eine begrenzte Länge an
Zeigen Sie das genaue Journal oder Kontaktland an. Bei einem Stufenschaft kann eine Führungslinie auf einen Durchmesser mit definierter Länge zeigen. Bei einer kurzen Dichtungsbahn innerhalb eines längeren geschliffenen Durchmessers identifizieren Sie die Dichtungskontaktzone separat, wenn die Anforderungen an die Oberflächenbeschaffenheit unterschiedlich sind.
4. Überprüfen Sie den Vorgang, bevor Sie den Wert einfrieren
Die praktische Frage ist, ob das angegebene Material, die Härte, die Geometrie und die Menge einer stabilen Endbearbeitungsroute folgen können. Wenn die Welle wärmebehandelt ist, folgt normalerweise nach dem Härten ein Endschliff, um die durch die Wärmebehandlung verursachte Bewegung zu beseitigen und die endgültige Größe und Oberfläche festzulegen.
5. Machen Sie die Annahme eindeutig
Entscheiden Sie, wo die Rauheitsspur aufgenommen werden soll und welche Dokumentation der Auftrag benötigt. Ein Lieferant und ein Käufer sollten bei der Endkontrolle nicht feststellen, dass sie die Messzone unterschiedlich interpretiert haben.
Ordnen Sie das Finish einer realistischen Prozessroute zu
Die Oberflächengüte entsteht nicht durch eine einzelne Maschineneinstellung. Materialzustand, Drehaufmaß, Wärmebehandlungsbewegung, Schleifeinstellung, Scheibenzustand, Kühlmittel und Handhabung wirken sich alle auf die endgültige Oberfläche aus. Je enger das Ziel, desto mehr muss die gesamte Strecke es unterstützen.
UnserPräzisionswellenbearbeitungsprozessSchleifen der Stellen nach der Wärmebehandlung. Diese Reihenfolge ermöglicht den letzten Arbeitsgang zur Korrektur von Größe und Oberfläche nach dem Aushärten. Für präzisionsgeschliffene glatte Motorwellen sind auf der aktuellen Produktseite IT5–IT6, Geradheit ≤ 0,01 mm und Ra ≤ 0,4 μm angegeben. Diese Werte werden als Satz geliefert, nicht als drei unabhängige Endbearbeitungsansprüche.
| Prozessphase | Seine Aufgabe ist die Welle | Entscheidung, die sich auf die Rauheit auswirkt | Häufiges Missverständnis |
|---|---|---|---|
| CNC-Drehen | Erstellt die Grunddurchmesser, Schultern und den Rohteilzustand | Belassen Sie an den kritischen Stellen, die später geschliffen werden, ausreichend Material | Ich erwarte einen feinen visuellen Drehdurchgang, der die gesamte endgültige geometrische Kontrolle ersetzt |
| Wärmebehandlung | Baut die erforderliche Härte bzw. den erforderlichen mechanischen Zustand auf | Lassen Sie Bewegung zu, bevor das endgültige Tagebuch fertig ist | Zuerst den kritischen Durchmesser fertigstellen und davon ausgehen, dass sich dieser durch das Härten nicht verschiebt |
| Rundschleifen | Beendet ausgewählte Lagerzapfen und ihre Beziehung zur Wellenachse | Wählen Sie es dort, wo abgestufte Geometrie und separate Funktionsdurchmesser miteinander in Zusammenhang stehen müssen | Auswahl des Prozesses nur aus einem Ra-Wert |
| Spitzenloses Schleifen | Effiziente Endbearbeitung durchgehender Außendurchmesser ohne Mittellöcher | Verwenden Sie es dort, wo die Geometrie und die Bezugsstrategie für die spitzenlose Unterstützung geeignet sind | Vorausgesetzt, dass jede mehrstufige Welle denselben Aufbau durchlaufen kann |
| Ultra-Finish / Polieren | Verfeinert eine Oberfläche weiter, wenn die funktionellen Anforderungen dies erfordern | Tragen Sie es lokal auf und schützen Sie die bereits erstellte Geometrie | Mit Polieren Durchmesser, Rundheit oder Unrundheit reparieren |
Wenn eine Zeichnung das engste Ra auf jeder gedrehten Fläche angibt, würden wir fragen, welche Zonen tatsächlich zusammenpassen. Das ist kein Versuch, die Qualität zu senken. Auf diese Weise halten wir die kritischen Lagerzapfen auf einem kontrollierten Weg, ohne Nacharbeiten an Gewinden, Freistichen und Spieldurchmessern vorzunehmen, die die Leistung des Motors nicht verbessern können.
Machen Sie die Rauheitsbeschriftung überprüfbar
Eine gute Spezifikation sagt dem Prüfer, wo das Instrument platziert werden soll. „Ra 0,4“ in einer allgemeinen Anmerkung beantwortet das nicht. „Ra ≤ 0,4 μm am Lagerzapfen ØD für Länge L“ gilt. Die tatsächlichen Symbole und Abmessungen sollten dem vom Käufer verwendeten Zeichnungsstandard entsprechen.
Auf der aktuellen Werksseite von Guanshuo sind Oberflächengütemessgeräte, Zylindrizitätsmessgeräte, zweidimensionale Projektoren, Härteprüfgeräte und Getriebeprüfzentren aufgeführt. Jedes Instrument beantwortet eine andere Frage. Das Oberflächengütemessgerät überprüft Ra. Die Zylindrizitätsausrüstung prüft die Form und die damit verbundene rotierende Geometrie. Der Projektor unterstützt Profile und Feature-Abmessungen. Ein vollständiger Prüfplan leitet jede Anforderung an das richtige Werkzeug weiter.
Identifizieren Sie für jede kritische Ra-Beschriftung die Oberfläche, ihre axiale Länge und alle ausgeschlossenen Rillen oder Kanten. Wenn die Messrichtung, der Probenahmeplan oder der vollständige Bericht für Ihren Abnahmeprozess von Bedeutung sind, vereinbaren Sie diese vor der Produktion, anstatt sie nach Fertigstellung der Teile hinzuzufügen.

Fünf Zeichnungsfehler, die wir vor der Produktion beheben würden
1. Der niedrigste Ra erscheint nur im Schriftfeld
Wir würden fragen, ob dies für den gesamten Teil oder nur für kritische Zeitschriften gilt. Die Lösung besteht darin, ein realistisches Gesamtfinish beizubehalten und lokale Beschriftungen dort hinzuzufügen, wo die Baugruppe mehr benötigt.
2. Ein Lagerzapfen hat Ra, aber keine Passung
Das Finish kann uns nicht sagen, wie das Lager zusammengebaut wird. Fügen Sie die Durchmessertoleranz oder Passungsanforderung und die relevante geometrische Beziehung hinzu.
3. Ein Robbengebiet hat keine definierte Grenze
Schleifer und Prüfer müssen die tatsächliche Kontaktlänge kennen. Markieren Sie den Steg und übernehmen Sie dann das Finish und alle Richtungsanforderungen aus dem ausgewählten Dichtungsdesign.
4. Es wird erwartet, dass durch Polieren Rundlauffehler behoben werden
Durch Polieren kann die Textur verfeinert werden. Es stellt nicht die fehlende Beziehung zwischen zwei Zeitschriften her. Der Rundlauf muss in den Bezugspunkt, die Einrichtung, die Schleifroute und den Prüfplan integriert werden.
5. Ein Produktseitenwert wird ohne seinen Produktbereich kopiert
Auf unserer Ultrapräzisionswellen-Seite erscheint für die Lagerposition Ra 0,05–0,2 μm. Es sollte nicht zu einem Standardvermerk bei jeder Wellenanfrage werden. Beginnen Sie mit dem Montagebedarf und nutzen Sie dann die relevante Produktfähigkeit als Machbarkeitsreferenz.
RFQ-Checkliste für die Oberflächenbeschaffenheit der Motorwelle
Eine saubere Ausschreibung liefert der Fabrik genügend Informationen, um ein Angebot für den Prozess zu erstellen, nicht nur für die Metallform. Bevor Sie eine Motorwellenzeichnung senden, überprüfen Sie die folgenden Punkte.
- Materialqualität und Wärmebehandlungszustand werden angegeben.
- Lager-, Dichtungs-, Rotor-, Getriebe-, Riemenscheiben- und Kupplungszonen werden identifiziert.
- Jede kritische Oberfläche hat einen klaren Durchmesser, eine axiale Grenze und einen Ra-Wert.
- Erforderliche Passungen und Bezugsreferenzen sind in der Zeichnung sichtbar.
- Rundlauf, Geradheit, Rundheit oder Zylindrizität werden dort angegeben, wo die Funktion dies erfordert.
- Die Details der Dichtungsoberfläche richten sich nach der gewählten Dichtungs- oder Systemanforderung.
- Nicht funktionale Bereiche werden nicht versehentlich auf engstem Raum gehalten.
- Menge, Probenstadium und Erwartungen an den Inspektionsbericht sind enthalten.
- Jede geschützte oder optisch kritische Oberfläche ist für die Handhabung und Verpackung gekennzeichnet.
Wenn sich die Zeichnung noch im Konzeptstadium befindet, senden Sie die Informationen zum passenden Teil mit. Wir können überprüfen, welche Bereiche logischerweise gedreht, geschliffen oder weiterbearbeitet werden müssen, und dann Fragen beantworten, bevor ein Preis auf der Grundlage einer falschen Interpretation erstellt wird.
Häufig gestellte Fragen
Was ist eine typische Oberflächenrauheit für eine Motorwelle?
Es gibt keinen einheitlichen Ra-Wert für jede Motorwelle oder jede Oberfläche einer Welle. Auf den aktuellen Produktseiten von Guanshuo werden Ra ≤ 0,8 μm für ein rostfreies Produkt mit glatter Welle, Ra ≤ 0,4 μm für präzisionsgeschliffene glatte Wellen, Ra 0,2–0,4 μm für eine Hochgeschwindigkeitswelle und Ra 0,05–0,2 μm an der Lagerposition einer Ultrapräzisionswelle veröffentlicht. Wählen Sie den Wert aus Passteil, Geschwindigkeit, Passung und Funktionsfläche aus, anstatt die niedrigste Zahl zu kopieren.
Sollte die gesamte Motorwelle den gleichen Ra-Wert haben?
Normalerweise nicht. Lagerzapfen, Dichtungsflächen, Rotorsitze und Antriebselemente erfüllen unterschiedliche Aufgaben. Geben Sie kritische Zonen lokale Oberflächenbeschriftungen an und verwenden Sie für nicht funktionale Bereiche eine praktische allgemeine Beschaffenheit. Dadurch bleibt die Zeichnung übersichtlich und es wird vermieden, dass für Präzision bezahlt wird, wenn sie beim Zusammenbau nicht hilfreich ist.
Bedeutet ein niedrigerer Ra-Wert, dass der Schaft eine bessere Qualität hat?
Nur wenn die geringere Rauheit der Anwendung dient und die übrige Geometrie stimmt. Ra ist kein Beweis für Durchmesser, Rundheit, Zylindrizität, Geradheit oder Unrundheit. Ein hochwertiger Schaft muss die vollständige Funktionsspezifikation erfüllen; Die kleinste Oberflächengüte allein macht es nicht besser.
Kann das Polieren einen Wellenschlag oder einen falschen Lagersitz korrigieren?
Nein. Polieren kann die Oberflächenstruktur verfeinern, ist jedoch kein Ersatz für die Kontrolle von Durchmesser und Geometrie. Lagersitz und Rundlauf müssen anhand des Bearbeitungsbezugspunkts, der Prozessfolge, der Schleifeinstellung und einer geeigneten Prüfung ermittelt werden.
Welche Informationen sollten einer Motorwellen-Ra-Angabe beiliegen?
Identifizieren Sie die genaue Oberfläche und axiale Länge und fügen Sie dann die passende Passung, den Bezug und relevante geometrische Kontrollen hinzu. Fügen Sie für Dichtungsflächen alle Oberflächenrichtungs- oder Texturanforderungen aus dem ausgewählten Dichtungsdesign hinzu. Geben Sie auch den Inspektionsbericht oder die Probenahmeanforderung an, wenn diese Auswirkungen auf die Auftragsannahme haben.
Schicken Sie uns die Schachtzeichnung, nicht nur das Ra-Ziel
Markieren Sie die Lager, Dichtungen und Passflächen, wenn sie nicht sichtbar sind. Das Fertigungsteam von Guanshuo kann vor der Angebotserstellung die Funktionsbereiche, die Schleifroute und die Inspektionspunkte überprüfen.
Fordern Sie eine Zeichnungsprüfung an