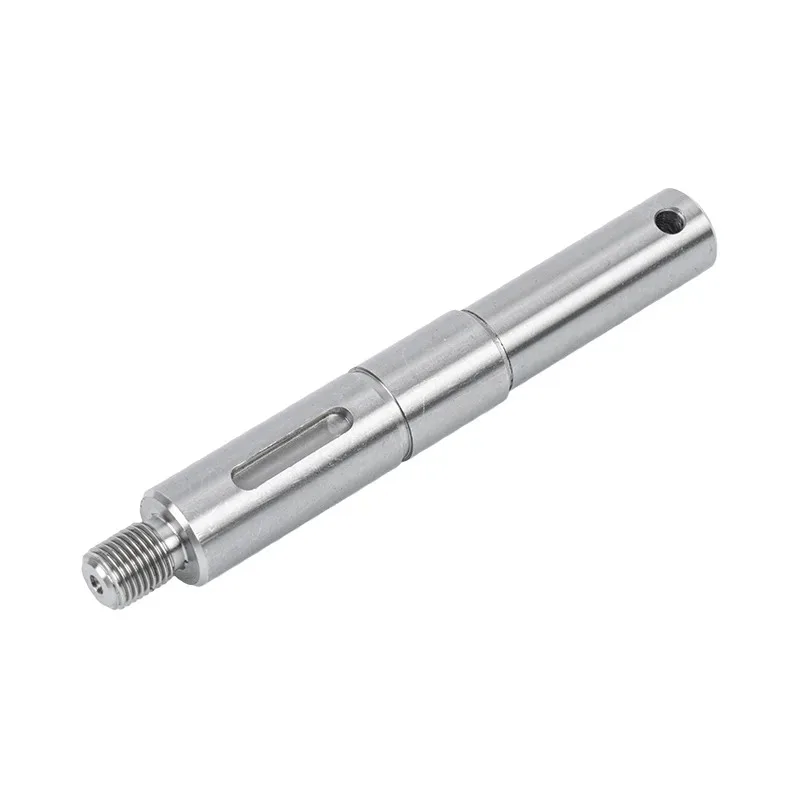
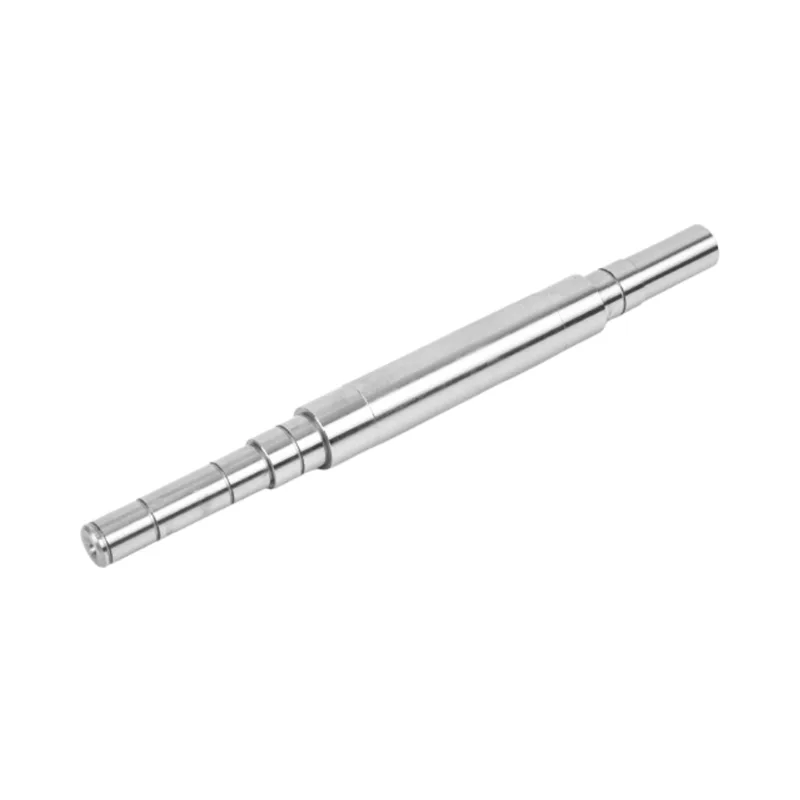
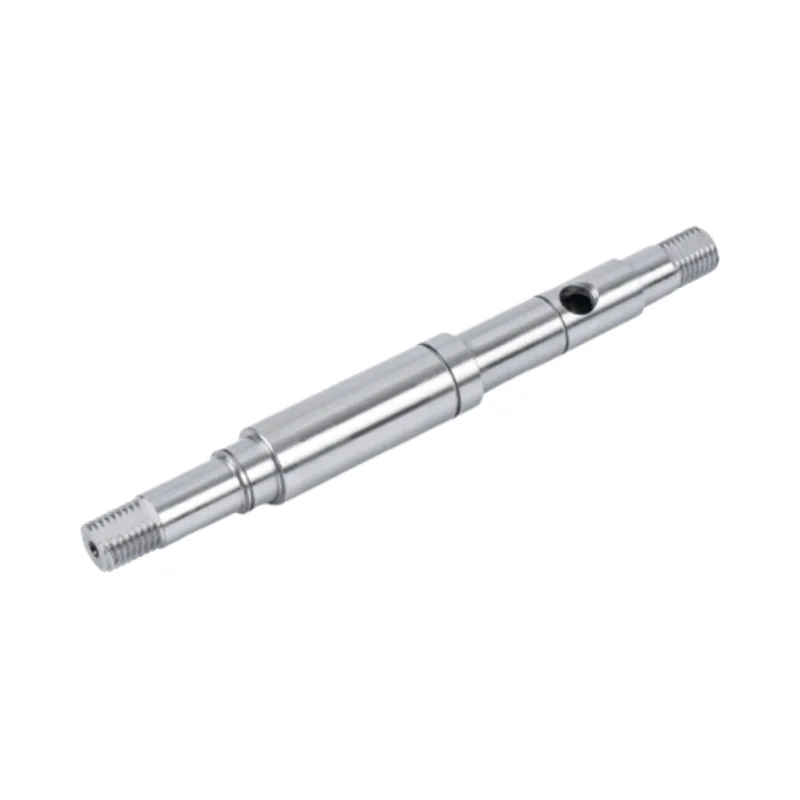
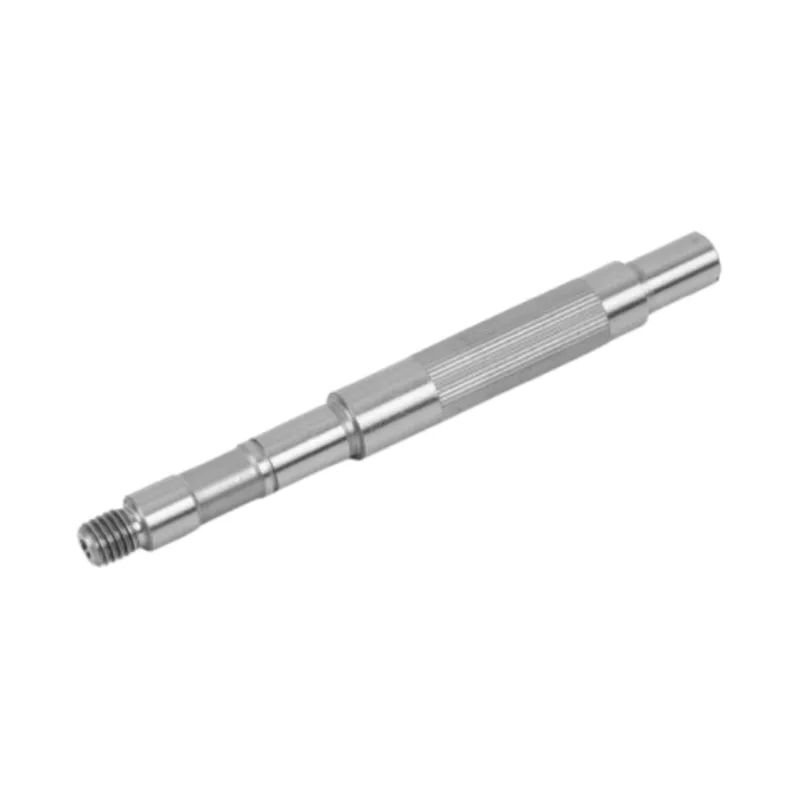
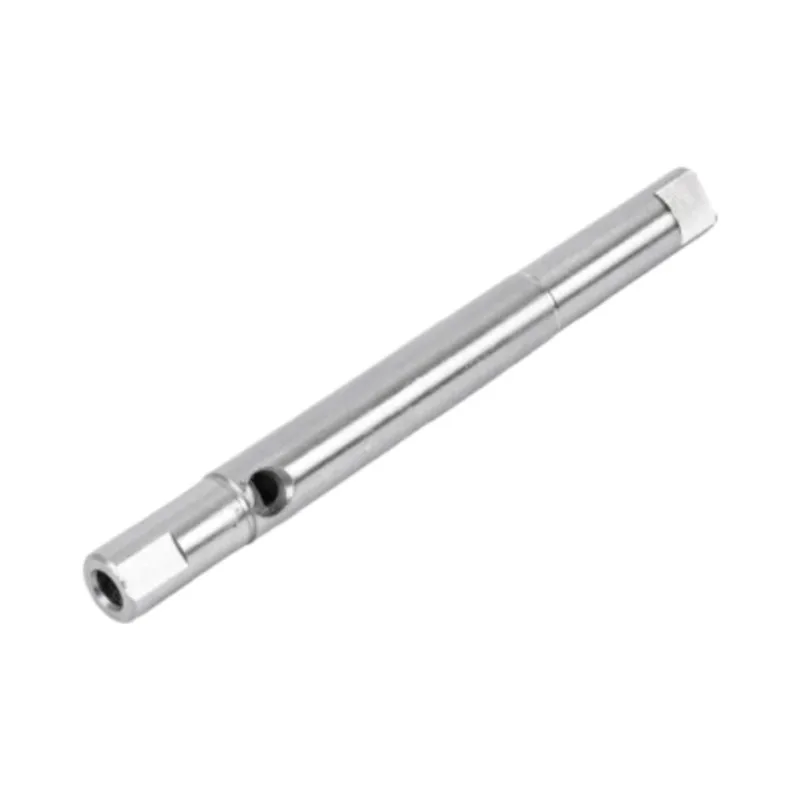
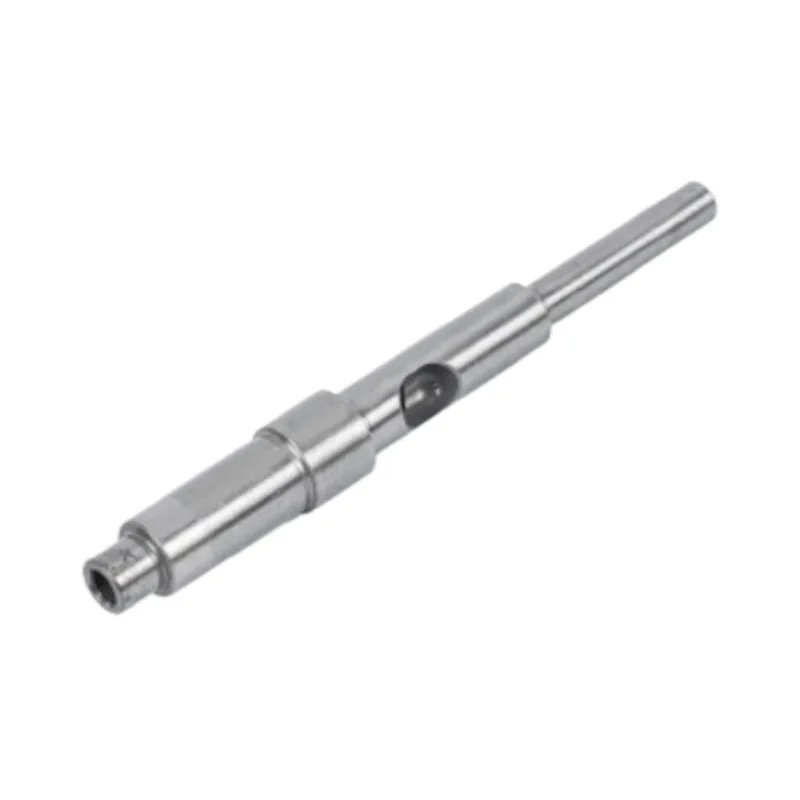
Bei der Wellenbearbeitung handelt es sich um den Prozess, bei dem rohes Stangenmaterial durch Schneiden, Fräsen, Schleifen und Wärmebehandlung in eine fertige Welle umgewandelt wird. Bei einem Präzisionsteil – beispielsweise einer Motor- oder Pumpenwelle – wird der Durchmesser normalerweise im Bereich IT5–IT6 mit einer geschliffenen Oberfläche von bis zu Ra 0,4 μm gehalten. Welche Verfahren Sie anwenden und in welcher Reihenfolge, hängt vom Material, der Geometrie und der Genauigkeit des Rundlaufs ab.
Ein Motor ist nur so gut wie die Welle, die in seiner Mitte verläuft. Lässt man die Welle um ein paar Mikrometer auslaufen, spürt man sie überall stromabwärts – als Vibration, als Lärm, als Lager, die Monate früher verschleißen. DarumWellenbearbeitungsteht im Mittelpunkt unseres Handelns. Seit mehr als einem Jahrzehnt verarbeiten wir Stangenmaterial zu Wellen, die unter Last ihre Toleranzen einhalten, für Antriebsmotoren von Elektrofahrzeugen, Automatisierungslinien und Haushaltsgeräte, die in mehr als vierzig Länder geliefert werden.
In diesem Leitfaden erfahren Sie, wie eine Präzisionswelle wirklich hergestellt wird: die Bearbeitungsschritte in der richtigen Reihenfolge, die Toleranzen, über die es sich zu streiten lohnt, die Materialien und wie man einen kompetenten Bearbeitungspartner von einem billigen unterscheidet.

Was ist Wellenbearbeitung?
Die Wellenbearbeitung ist ein subtraktiver Prozess. Sie beginnen mit einer runden Stange und entfernen das Metall, bis der Rest der Zeichnung entspricht – die richtigen Durchmesser, die richtigen Längen, eine Keilnut hier, ein Gewinde dort, alles innerhalb der Toleranz. Es wird nichts hinzugefügt; Die Genauigkeit entsteht ausschließlich dadurch, dass Material an den richtigen Stellen entfernt wird.
Der Grund dafür, dass es seinen eigenen Namen hat und nicht mit allgemeiner „Bearbeitung“ in einen Topf geworfen wird, ist, dass sich eine Welle dreht. Eine Klammer kann einen Zehntelmillimeter daneben liegen, ohne dass es jemandem auffällt. Eine Welle, die sich mit mehreren tausend Umdrehungen pro Minute dreht, kann das nicht. Konzentrizität, Geradheit und Oberflächenbeschaffenheit wirken sich direkt darauf aus, wie leise und wie lange die fertige Baugruppe läuft. Bei der Präzisionswellenbearbeitung geht es eigentlich darum, diese drei Dinge über die gesamte Länge des Teils zu kontrollieren.
Der Wellenbearbeitungsprozess, Schritt für Schritt
Keine zwei Arbeiten sind gleich, aber eine Präzisionswelle bewegt sich normalerweise in ungefähr dieser Reihenfolge durch die Werkstatt. Die Reihenfolge ist genauso wichtig wie die einzelnen Vorgänge – schleifen Sie, bevor Sie härten, und die Hitze zieht das Teil wieder aus der Toleranz.
Materialauswahl und ZuschnittJe nach Belastung und Umgebung wird Stangenmaterial ausgewählt und dann mit etwas Zuschlag für Plan- und Schleifmaterial auf die richtige Länge zugeschnitten.Grobes DrehenAuf einer CNC-Drehmaschine wird die Stange nahezu in ihre fertige Form gebracht, wobei bei kritischen Durchmessern einige Zehntelmillimeter übrig bleiben, die der Schleifer später bereinigen kann.
Bohren oder langweiligNur für Hohlwellen – die Bohrung wird durch die Mitte gebohrt oder gebohrt, bevor die Außenseite fertiggestellt wird.
MahlenKeilnuten, Abflachungen, Keilnuten und Querlöcher werden auf einer Fräse oder einer Dreh-Fräsmaschine geschnitten, während das Teil noch weich und leicht zu bearbeiten ist.
WärmebehandlungDie Welle ist gehärtet – üblicherweise durch Vergütung und manchmal durch Induktionshärten an den Lagerzapfen –, um Festigkeit und Verschleißfestigkeit zu erreichen.
Fertig schleifenDurch zylindrisches oder spitzenloses Schleifen werden die Laufdurchmesser auf die endgültige Größe und Oberflächenbeschaffenheit reduziert und jegliche durch die Wärmebehandlung entstandene Verformung korrigiert.
InspektionDurchmesser, Rundlauf, Konzentrizität und Oberflächenrauheit werden vor dem Versand anhand der Zeichnung überprüft.
Markieren und VerpackenRostschutzbehandlung, Lasermarkierung bei Bedarf und anschließende Verpackung zum Schutz der Bodenoberflächen während des Transports.
- Warum die Reihenfolge festgelegt ist:Durch das Härten verzieht sich eine Welle leicht – das ist physikalisch und kein Defekt. Lassen Sie den Feinschliff bisnachDurch die Wärmebehandlung erhalten Sie ein hartes, verschleißfestes Teil, das immer noch absolut gerade ist. Werkstätten, die zuerst Schiffswellen schleifen und zuletzt härten, die auf dem Papier fein messen und im Feld vibrieren.
Die Kernprozesse: Drehen, Fräsen und Schleifen
Drei Betriebsfamilien erledigen die meiste Arbeit an einem Schacht. Drehen definiert das runde Profil, Fräsen fügt die Merkmale hinzu und Schleifen liefert die Präzision. So vergleichen sie sich bei einem typischen Job.
| Verfahren | Was es auf einer Welle macht | Am besten geeignet für | Typische Präzision |
|---|---|---|---|
| CNC-Drehen | Schneidet das gesamte Rundprofil, die Schultern und Durchmesser aus Stangenmaterial | Jede Welle, als Schrupp- und Vorschlichtstufe | ±0,02–0,05 mm |
| Fräsen / Drehfräsen | Schneidet Keilnuten, Abflachungen, Keilnuten, Querlöcher und Gewinde | Wellen mit Antriebsmerkmalen oder unrunden Details | Funktionsabhängig |
| Rundschleifen | Fertigt die Zapfen zwischen den Spitzen für eine hohe Rundheit und Konzentrizität | Abgesetzte und abgesetzte Schäfte | IT5–IT6, Ra ≤ 0,4 μm |
| Spitzenloses Schleifen | Fertigt glatte Durchmesser auf einer Arbeitsauflage, es sind keine Mittellöcher erforderlich | Lange, gerade Schäfte in größeren Volumina | IT5–IT6, Ra ≤ 0,4 μm |
| Reibschweißen | Verbindet zwei Materialien Ende an Ende – z.B. ein rostfreier Kopf auf einem Stahlkörper | Bimetallwellen, die teure Legierungen einsparen | Vollfeste Verbindung |
Die Wahl zwischenRund- und Spitzenlosschleifenist diejenige, die Käufer am häufigsten aus der Fassung bringt. Das Rundschleifen ist für ein Teil mit Stufen das präzisere Verfahren, da sich die Welle in ihren eigenen Mittellöchern dreht. Beim spitzenlosen Schleifen wird ein wenig von dieser Positionskontrolle im Austausch für Geschwindigkeit eingebüßt, was genau das ist, was Sie bei einer langen, glatten Welle, die in großen Mengen läuft, wünschen. In der Praxis nutzen wir beides – das Teil entscheidet, nicht die Maschine.
Von uns bearbeitete Materialien – und wie die Wahl die Arbeit verändert
Das Material ist bei jeder Welle die erste Entscheidung, und es bestimmt im Stillen alles danach: wie das Teil schneidet, ob es gehärtet werden kann, wie es sich in korrosiver oder hygienischer Umgebung verhält. Wir bearbeiten Kohlenstoffstahl, legierten Stahl und Edelstahl, und die richtige Familie hängt von der Belastung, der Umgebung und dem Budget ab.
| Materialfamilie | Gemeinsame Noten | Warum Sie es wählen würden |
|---|---|---|
| Stahl mit mittlerem Kohlenstoffgehalt | 1045 / C45 | Das Arbeitstier. Gute Festigkeit, einfache Bearbeitung, Induktionshärten erforderlich – deckt die meisten Wellen für allgemeine Beanspruchung zu den niedrigsten Kosten ab. |
| Legierter Stahl | 40Cr / 4140 | Höhere Festigkeit und Ermüdungslebensdauer, reagiert gut auf Härten und Anlassen. Die Wahl für belastete Antriebswellen. |
| Edelstahl | 303 / 304 / 316 / 420 | Korrosion und Hygiene. Wird dort eingesetzt, wo der Schacht Feuchtigkeit, Chemikalien oder Abwaschungen ausgesetzt ist – Lebensmittel, Medizin, Pumpen. |
Hier gibt es mehr Nuancen, als eine Tabelle aufnehmen kann – Sortenauswahl, Reaktion auf die Wärmebehandlung und wie die einzelnen Maschinen funktionieren. Wir haben es ausführlich behandeltWelche Materialien werden für Motorwellen verwendet?, das es wert ist, gelesen zu werden, bevor Sie eine Zeichnung fertigstellen.
Toleranzen, Oberflächengüte und Rundlauffehler: die Zahlen, auf die es ankommt
Hier wird die Wellenbearbeitung interessant und Preis und Qualität weichen tatsächlich voneinander ab. Eine Zeichnung, in der einfach „auf Maß zuschneiden“ steht, ist eine ganz andere Aufgabe als eine Zeichnung, in der IT6-Durchmesser und 0,01 mm Rundlauffehler angegeben sind. Drei Spezifikationen tragen das meiste Gewicht.
| Spezifikation | Was es kontrolliert | Präzisionsschaftsortiment | Guanshuo-Standard |
|---|---|---|---|
| Maßtoleranz (IT-Klasse) | Wie genau jeder Durchmesser mit der Zielgröße übereinstimmt | IT5–IT7 bei Laufanfällen | IT5–IT6 |
| Oberflächenrauheit (Ra) | Wie glatt der geschliffene Zapfen ist – beeinflusst die Reibung und die Lagerlebensdauer | Ra 0,4–0,8 μm | Ra ≤ 0,4 μm |
| Rundlauf/Konzentrizität | Wie wahr sich die Welle um ihre eigene Achse dreht | 0,01–0,02 mm an Schlüsselzapfen | Wird auf Mittelgrund-Tagebüchern gehalten |
Ein kurzes Wort zum Lesen dieser Zeilen. IT-Sorten stammen aus dem ISO-Toleranzsystem – eine niedrigere Zahl bedeutet ein engeres Band, und jede Verschlechterung der Sorte kostet echte Bearbeitungszeit, daher lohnt es sich, die Enge nur dort anzugeben, wo das Teil sie tatsächlich benötigt. Ra ist die durchschnittliche Rauheit der fertigen Oberfläche; Eine geschliffene Welle mit Ra 0,4 μm fühlt sich glasglatt an und lässt ein Lager oder eine Dichtung kühl laufen. Unrundheit verbindet beides miteinander: Es ist das Wackeln, das man auf einer Messuhr sehen würde, wenn sich die Welle dreht, und bei einem rotierenden Teil ist es oft die einzelne Zahl, die darüber entscheidet, ob die Baugruppe leise ist oder nicht.
Wärmebehandlung: Wo eine Welle ihre Stärke erhält
Durch die Bearbeitung erhält eine Welle ihre Form; Die Wärmebehandlung gibt ihm sein Rückgrat. Direkt nach dem Drehen sind die meisten Wellenstähle relativ weich – gut zum Schneiden von Keilnuten, nicht gut für jahrelange Umkehrbelastung. Eine Wärmebehandlung behebt dieses Problem, indem sie die Struktur des Stahls verändert, nicht seine Abmessungen.
Die gebräuchlichste Methode zur Wellenbearbeitung ist das Abschrecken und Anlassen: Erhitzen Sie das Teil, kühlen Sie es schnell ab, um es durchzuhärten, und vergüten Sie es dann wieder, um etwas Härte gegen Zähigkeit einzutauschen. Wo nur die Lauffläche hart sein muss – zum Beispiel ein Lagerzapfen –, erhitzt die Induktionshärtung nur dieses Band und macht den Kern zäh. Der Kompromiss ist immer derselbe: Härter widersteht Verschleiß, härter widersteht Rissbildung, und im Temperschritt balanciert man beides aus.
Die Wärmebehandlung ist auch der Grund dafür, dass die Prozessreihenfolge so ist, wie sie ist. Da das Teil durch das Härten leicht verformt wird, gehört es dazuvorder letzte Schliff, nie danach. Schleifen Sie den Schaft, härten Sie ihn dann, und Sie haben gerade Ihre eigene Präzision zunichte gemacht.
Qualitätskontrolle in der Werkstatt
Präzision, die nicht gemessen wird, ist nur Hoffnung. Jeder kritische Durchmesser, der Rundlauf der Keilzapfen und die Oberflächenbeschaffenheit werden anhand der Zeichnung überprüft, bevor eine Welle das Gebäude verlässt. Diese Inspektionsdisziplin ist einer der Gründe, warum wir über die ISO 9001-Zertifizierung verfügen und warum unsere Arbeit im Laufe der Jahre 11 erteilte Patente erhalten hat.
Auch hier kommt es auf die Kapazität an, denn gleichbleibende Präzision entsteht durch die richtige Menge an Maschinen und nicht durch eine gute Mühle und eine lange Warteschlange. In unserer Schleiflinie laufen 26 CNC-Rundschleifmaschinen und 6 hochpräzise spitzenlose Schleifmaschinen. Dadurch können wir IT5–IT6 über einen gesamten Produktionslauf hinweg halten und nicht nur für ein einzelnes Hauptteil. Als 2016 gegründetes nationales High-Tech-Unternehmen haben wir unsere Werkstatt auf eines ausgerichtet: Wellen, die bei Teil eins und Teil zehntausend gleich groß sind.
Die Wellen, die wir bearbeiten
Die oben genannten Prozesse kommen in einer ziemlich breiten Palette von Wellentypen zusammen. Jedes hat seine eigenen Bearbeitungsfalten und für jedes Detail gibt es eine eigene Seite.
- Massive Motorwellen— die Grundlinie, inglatt, Keilnut, verzahntUndtratbildet sich je nachdem, wie das Drehmoment übertragen wird.
- Hohle Motorwellen– durch die Mitte gebohrt, um Gewicht zu reduzieren oder Kabel und Kühlmittel zu verlegen. SehenVoll- oder Hohlwellendenn wenn jedes einen Sinn ergibt.
- Spezialschäfte— einschließlich reibgeschweißter Edelstahlwellen und Teile für Pumpen, Ventile und medizinische Geräte.
- Allzweckschäfte— für Servo-, Schritt- und Gerätemotoren, bei denen ein bewährtes Standardprofil ausreicht.
So wählen Sie einen Partner für die Wellenbearbeitung aus
Die meisten Käufer können jemanden finden, der eine Welle dreht. Schwieriger ist es, eine Werkstatt zu finden, die IT6 und 0,01 mm Rundlauffehler bei der Teilenummer 5.000 bereithält und dies mit Unterlagen untermauert. Ein paar Dinge trennen die beiden.
Erkundigen Sie sich zuerst nach der Schleifkapazität, nicht nach dem Drehen – Drehen ist üblich, Präzisionsschleifen bei Volumen jedoch nicht. Fragen Sie, ob Ihnen ein Prüfbericht für einen kritischen Durchmesser vorgelegt werden kann und wie mit Materialzertifikaten umgegangen wird, denn eine Welle ist nur so zuverlässig wie der Stahl, aus dem sie stammt. Fragen Sie, was passiert, wenn eine Charge abweicht: Ein seriöser Lieferant misst, passt an und dokumentiert; ein Schwächerer schifft und hofft. Und schauen Sie sich an, in wessen Motoren die Wellen bereits laufen – ein Jahrzehnt Arbeit in den Bereichen Elektrofahrzeuge, Automatisierung und Geräteantriebsstränge kann man nicht auf einem Datenblatt vortäuschen.
Die kundenspezifische Wellenbearbeitung sollte genau das sein: Ihre Zeichnung, Ihre Toleranzen, Ihr Material, angeboten und nach Spezifikation gefertigt und nicht aus einem Katalog entnommen. Wenn ein „kundenspezifischer“ Lieferant Sie immer wieder auf seine Standardgrößen hinweist, verrät Ihnen das etwas darüber, was er tatsächlich bearbeiten kann.
Möchten Sie eine Wellenzeichnung anbieten?
Senden Sie uns Ihre 2D-Zeichnung oder ein Muster mit markierten Toleranzen, Material und Ausführung. Wir werden mit einem Angebot und, wo es hilfreich ist, mit dem ein oder anderen Vorschlag aus der Werkstatt zurückkommen.
Holen Sie sich ein Angebot zur WellenbearbeitungHäufig gestellte Fragen
Welche Toleranzen kann die Wellenbearbeitung einhalten?
Es kommt auf den Prozess an. Durch das Schruppdrehen erreichen Sie den Bereich von plus/minus 0,05 mm, während das Fertigschleifen auf einer Präzisionswelle Durchmessertoleranzen in den IT5–IT6-Bereich mit einer Oberflächenrauheit von bis zu Ra 0,4 μm bringt. Bei Guanshuo schleifen wir Motor- und Pumpenwellen standardmäßig auf diese Werte.
Was ist der Unterschied zwischen Rund- und Spitzenlosschleifen?
Beim Rundschleifen wird die Welle zwischen den Spitzen gehalten, was eine hervorragende Konzentrizität gewährleistet und für abgestufte oder abgesetzte Wellen geeignet ist. Das spitzenlose Schleifen stützt die Welle auf einer Arbeitsauflage und läuft schneller, sodass es für lange, glatte Wellen in größeren Stückzahlen geeignet ist. Die meisten Werkstätten, auch unsere, verwenden je nach Teil beides.
Welches Material eignet sich am besten für eine bearbeitete Welle?
Es gibt kein einzelnes bestes Material. Stahl mit mittlerem Kohlenstoffgehalt wie 1045 deckt die meisten Wellen für allgemeine Beanspruchung ab, legierte Stähle wie 40Cr halten höheren Belastungen stand und reagieren gut auf Härten, und Edelstahl ist die Wahl, wenn es auf Korrosion oder Hygiene ankommt. Die richtige Wahl hängt von der Belastung, der Umgebung und den Kosten ab.
Können Hohlwellen bearbeitet werden?
Ja. Hohlwellen werden durch die Mitte gebohrt oder gebohrt, dann wie eine Vollwelle gedreht und geschliffen. Sie reduzieren das Gewicht und ermöglichen die Verlegung von Kabeln, Kühlmittel oder einer zweiten Welle durch die Bohrung, was bei Elektro- und Automatisierungsmotoren üblich ist.
Bearbeiten Sie kundenspezifische Wellen nach einer Zeichnung?
Das ist der Großteil unserer Arbeit. Senden Sie uns eine 2D-Zeichnung oder ein Muster mit Angabe Ihrer Toleranzen, Ihres Materials und Ihrer Ausführung, und wir erstellen Ihnen ein Angebot. Wir fertigen nach Ihren Vorgaben und nicht nach einem festen Katalog.
In welchen Branchen werden Ihre bearbeiteten Wellen eingesetzt?
Unsere Wellen werden in Motoren für neue Energiefahrzeuge, industrielle Automatisierung und Robotik, Haushaltsgeräte, Pumpen und Ventile sowie medizinische Geräte eingesetzt – überall dort, wo ein rotierendes Teil unter Last stabil bleiben muss.