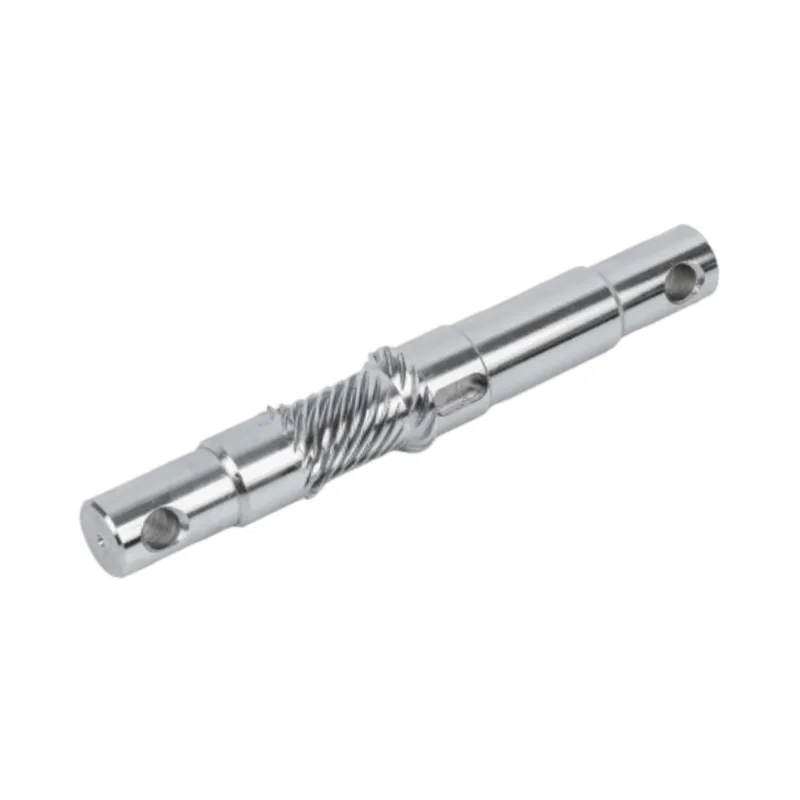
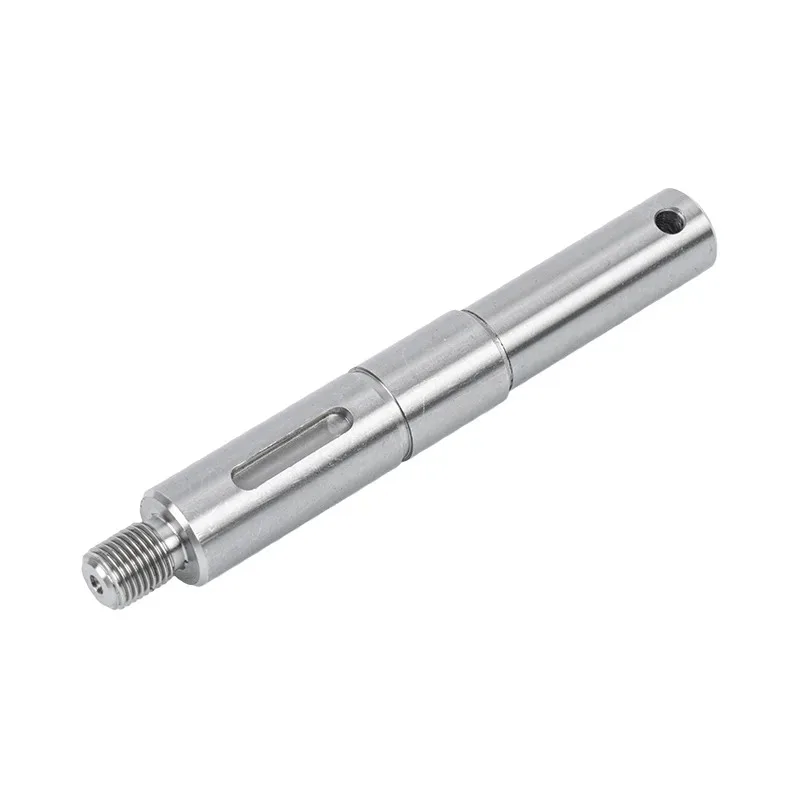
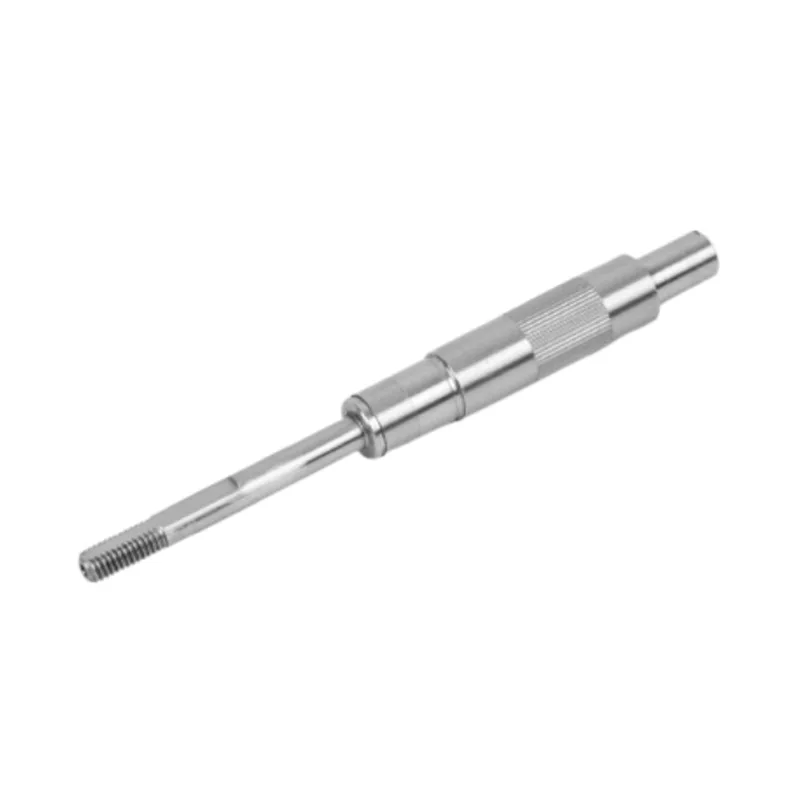
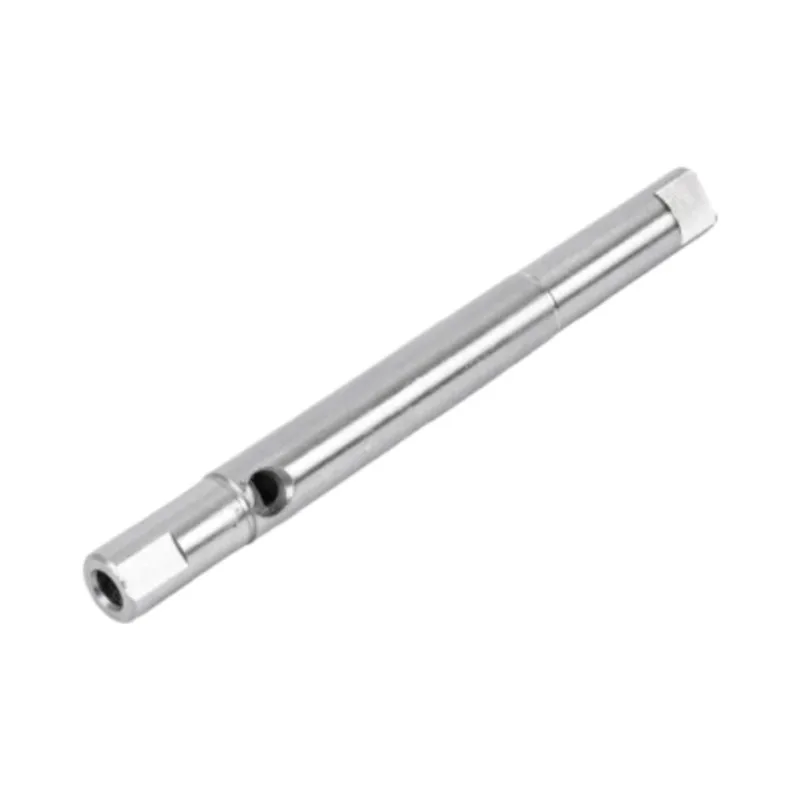
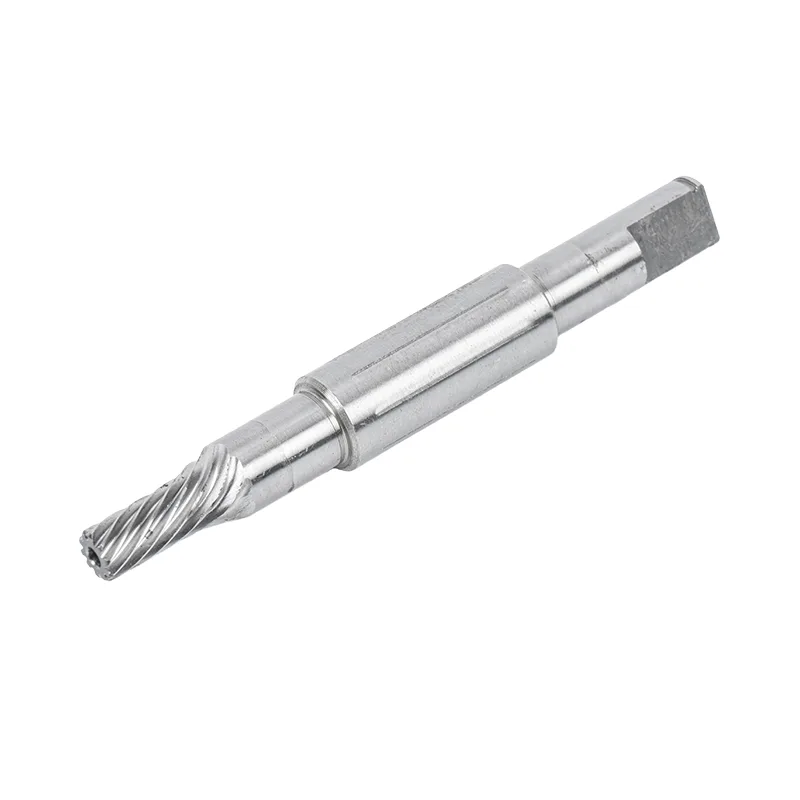
Bei einer Pumpe oder einem Ventilator, derMotorwellemuss nur Drehmoment liefern. Bei einem Servoantrieb, einem Robotergelenk oder einer CNC-Achse muss es auch die Position liefern. Ein paar Mikrometer Unrundheit an der Welle werden zu einem sichtbaren Fehler am Ende eines Roboterarms, und der Bediener hört bei jeder Verschiebung ein Jammern. Dieser Unterschied ändert, welche Spezifikationen wichtig sind. Dieser Leitfaden behandelt die Schächte, die Guanshuo für die Automatisierung baut, und die Zahlen, die sie trennen.
Für die Festigkeit wird ein allgemeiner Industrieschaft spezifiziert. Wird es das Drehmoment tragen und hält es? Zuvor muss ein Automatisierungsschacht noch zwei weitere Fragen beantworten.
Der erste ist positionell. Ein Servosystem schließt seine Schleife über einen Encoder an einem Ende der Welle, die Arbeit findet jedoch am anderen Ende statt. Jede Unrundheit, jede Exzentrizität, jede Windung zwischen diesen beiden Punkten ist ein Fehler, den das Steuerungssystem nicht erkennen und nicht korrigieren kann. Die Welle muss genau genug sein, damit die Messwerte des Encoders korrekt sind.
Der zweite ist akustisch. Automatisierungszellen laufen neben Menschen. Eine Welle, die leicht aus dem Gleichgewicht geraten ist, erzeugt bei hoher Geschwindigkeit ein hörbares Heulen und Vibrationen, die die Lebensdauer des Lagers verkürzen. Der Balance-Grad ist hier eine Spezifikation und kein nachträglicher Einfall.
Vier Zahlen erledigen den größten Teil der Arbeit an einer Automatisierungswellenzeichnung. Dies sind die Werte, die Guanshuo in der Produktion vertritt.
Die Koaxialität wird von Käufern am häufigsten unterschätzt. Es beschreibt, wie gut jeder Durchmesser eine einzelne Achse teilt. Bei einer Servowelle müssen der Encodersitz, die Lagerzapfen und der Abtriebskegel alle in der Mitte übereinstimmen. Wenn sie um mehr als ein paar Mikrometer voneinander abweichen, kämpft der Motor gegen sich selbst.
Unrundheit an der Welle bleibt nicht an der Welle. Bei einem Roboterarm wird ein Fehler am Gelenk mit der Reichweite des Arms multipliziert. Aus diesem Grund werden Gelenkwellen weitaus enger spezifiziert, als es die Endeffektor-Toleranz vermuten lässt. Das Schachtbudget muss einen Bruchteil des Systembudgets betragen.
A Servomotorwelleist an der Ausgangsseite um die Schnittstelle herum aufgebaut. Guanshuo bearbeitet diese mit einem Standardkegel von 1:10, Innengewinden von M4 bis M12 und Endfasen von C0,5 bis C2. Der Konus und der Zugbolzen sorgen für eine steife, spielfreie Verbindung, die ein Positionierungssystem benötigt. Eine Nabe mit Passfeder und Spiel würde dem Servo etwas geben, gegen das er jagen kann.
Der Weg besteht aus CNC-Drehen, gefolgt von Ultrafeinschleifen, das die Koaxialität auf ≤0,005 mm bringt, und anschließender G1-Dynamic-Balance-Korrektur. Es stehen drei Optionen zur Oberflächenverstärkung zur Verfügung: Oberflächenvergütung, Nitrierung und Verchromung.
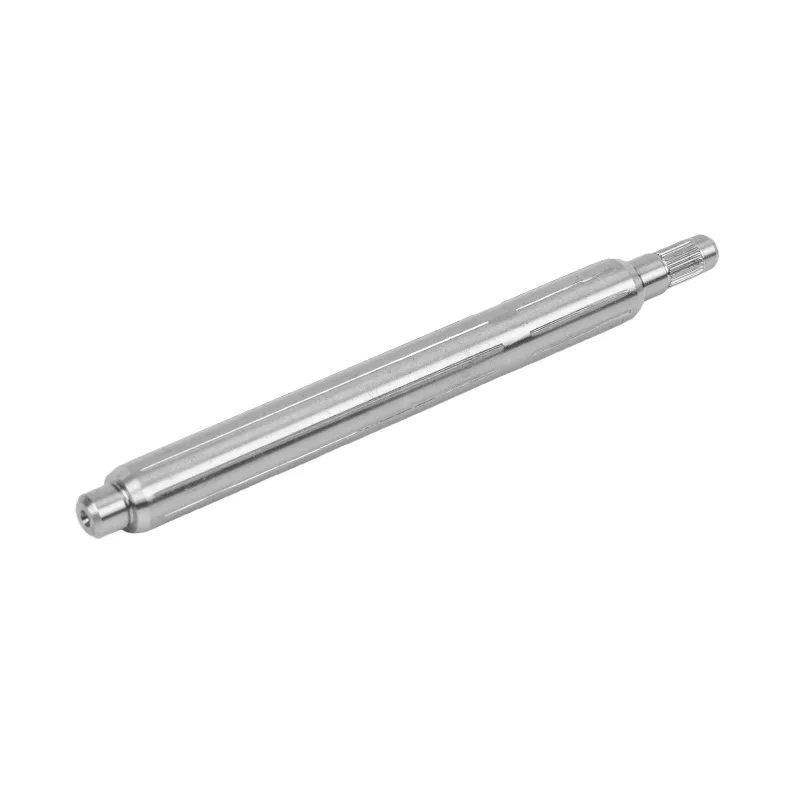
Schrittwellen dienen der Bewegung im offenen Regelkreis, daher gibt es keinen Encoder, der Fehler korrigiert. Das hört sich so an, als müssten strengere Spezifikationen gefordert werden, aber die Belastung ist geringer und die Geschwindigkeiten niedriger, sodass die praktischen Anforderungen gelockert werden.
| Spez | Schrittwelle | Servowelle |
|---|---|---|
| Auslaufen | ≤0,01 bis 0,02 mm | Koaxialität ≤0,005 mm |
| Durchmessertoleranz | h7 | h5 / h6 |
| Oberflächenbeschaffenheit | Ra 0,8 bis 1,6 μm | Ra 0,2 bis 0,4 μm |
| Gleichgewicht | Normalerweise nicht angegeben | G1 oder besser |
| Ausgabe Ende | Glatt, Des oder Keilnut | 1:10-Kegel mit M4- bis M12-Gewinde |
Die Lücke zwischen diesen beiden Spalten ist die Kostenlücke. Die Angabe von Servostufenzahlen bei einer Stepper-Anwendung ist eine der häufigsten Ursachen dafür, dass Käufer zu viel bezahlen. Wenn die Maschine über einen offenen Regelkreis verfügt und mit mäßiger Geschwindigkeit läuft, ist die Steppersäule die ehrliche Spezifikation.
Bei Hochgeschwindigkeitswellen wird die Herstellung von Wellen schwierig. Guanshuo bautHochgeschwindigkeitsmotorwellenvon φ5 bis φ50 mm, wobei der Rundlauf auf ≤0,001 bis 0,003 mm gehalten wird, h5- oder h6-Toleranz, Ra 0,2 bis 0,4 μm und G1 oder bessere Auswuchtung. Das Substrat ist eine hochfeste Legierung, vergütet und nitriert.
Der Grund für diese Zahlen ist die Physik. Die Unwuchtkraft steigt mit dem Quadrat der Drehzahl. Eine Restunwucht, die bei 1.500 U/min unsichtbar ist, wird bei Spindeldrehzahlen zur zerstörerischen Kraft. Werkzeugmaschinenspindelwellen bieten eine Oberflächenhärte von HRC 60 bis 65 und sind auf G0,1 bis G0,4 ausgewuchtet, mit einer Ermüdungslebensdauer von über 15.000 Stunden.
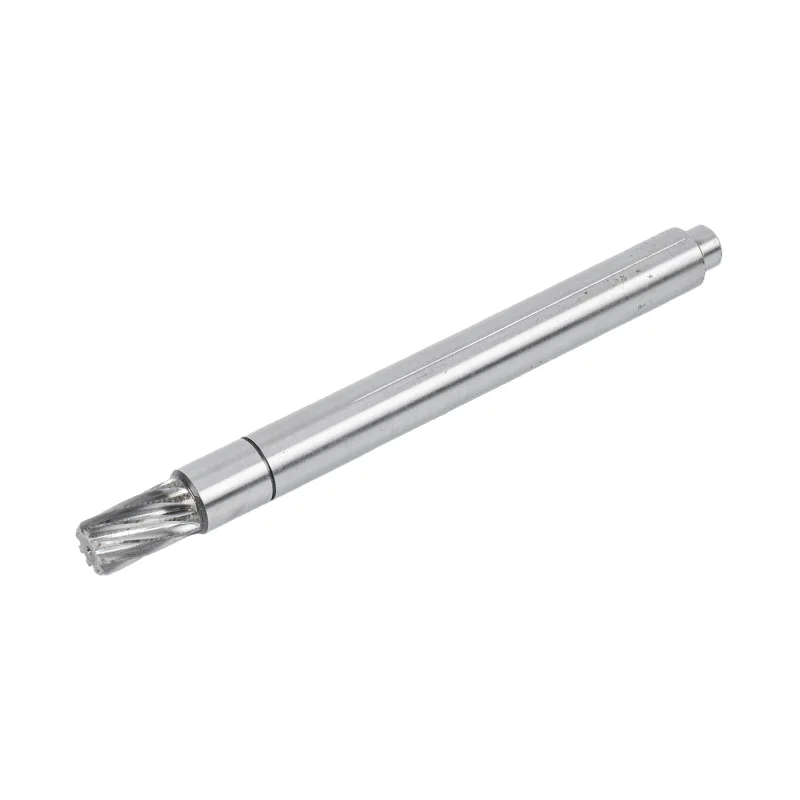

Einige Automatisierungen laufen in Atmosphären, in denen Funken eine Gefahr darstellen. Explosionsgeschützte Motorwellen halten einen Rundlauffehler von ≤0,01 mm und können aus einer funkenfreien Legierung hergestellt werden. Beim engen Rundlauf kommt es hier nicht nur auf Genauigkeit an. Dadurch bleibt der Rotor zentriert, sodass nichts reibt, denn durch die Reibung entstehen überhaupt erst Hitze und Funken.
Die meisten Automatisierungsschächte sindabgestufte Wellen. Bei jedem Schritt wird ein Lager, eine Dichtung, ein Zahnrad oder der Rotorstapel an einer festgelegten Position entlang der Länge positioniert. Ob diese Teile gerade sitzen, hängt von zwei Spezifikationen ab.
Die Zahl der Rechtwinkligkeit ist diejenige, die beißt. Ein Lager, das gegen eine nicht quadratische Stufe gedrückt wird, wird vom Moment des Einbaus an ungleichmäßig belastet. Es wird heiß laufen und frühzeitig ausfallen, und der Fehler sieht eher wie ein Lagerproblem als wie ein Wellenproblem aus. Guanshuo baut diese alsEinzelschrittUndDoppelschrittWellen.
Bei der Ausgabefunktion handelt es sich sowohl um eine Positionierungsentscheidung als auch um eine Drehmomententscheidung. Bei jeder Option wird die Steifigkeit gegen die Kosten getauscht.
| Besonderheit | Verhalten | Beste Passform |
|---|---|---|
| Des | Einfach, kostengünstig, etwas Spielraum | Kleine Stepper, leichte Ausführung |
| Keilnut | Hohes Drehmoment, aber das Spiel lässt Spiel zu | Getriebemotoren, einseitig gerichtete Antriebe |
| Spline | Lastverteilung auf viele Zähne, geringes Spiel | Robotergelenke, Umkehrservoantriebe |
| Konus und Zugbolzen | Am steifsten, praktisch spielfrei | Die Servoausgabe endet |
Keilnuten werden nach GB/T 1095 geschnitten. Bei einer Umkehrservoachse zeigt sich Spiel in einer Keilverbindung direkt als Positionierungsfehler, weshalb die Kegelschnittstelle am Servoende dominiert. Guanshuo hältMehrfachkeilnutSymmetrie auf ≤0,02 mm, wobei ein Schlüssel die richtige Antwort ist.
Automatisierungswellen benötigen oft eine harte Oberfläche ohne harten Kern. Es stehen vier Behandlungen zur Verfügung, die unterschiedliche Probleme lösen.
| Behandlung | Was es gibt |
|---|---|
| Induktionshärten | Hartes Tagebuch, harter Kern, keine nennenswerte Dimensionsveränderung |
| Nitrieren | Sehr harte, verzugsarme Oberfläche. Gut für Hochgeschwindigkeitswellen |
| Hartverchromung | Verschleiß- und Korrosionsbeständigkeit und ein Weg zur Wiederherstellung verschlissener Lagerzapfen |
| Keramikbeschichtung | Extreme Verschleißfestigkeit und elektrische Isolierung, wo erforderlich |
Fragen Sie bei jedem Lieferanten nach, ob die Welle nach der Oberflächenbehandlung geschliffen wird. Sowohl das Nitrieren als auch das Plattieren verändern die fertige Größe. Wenn es sich bei der Behandlung um die letzte Operation handelt, entspricht die Toleranz auf der Zeichnung nicht der Toleranz, die Sie erhalten.
Robotergelenkwellen stehen vor einer Aufgabe, die keine Pumpenwelle jemals sieht. Sie starten, stoppen und kehren ständig um, und jeder Zyklus ist ein Ermüdungszyklus. Die Wellen von Industrierobotern von Guanshuo sind so konstruiert, dass sie über 1.000.000 Ermüdungsverschleißzyklen ohne Ausfall überstehen. Dies ist die qualifizierende Zahl für diese Arbeitsklasse.
Um dies zu erreichen, ist eine Kombination des gesamten Prozesses erforderlich, nicht ein einziger Trick. Legierter Stahl, eine auf die Sorte abgestimmte Wärmebehandlungsroute, großzügige Wurzelradien an allen Stellen, an denen sich der Durchmesser ändert, und Schleifen nach dem Härten, damit die fertige Geometrie erhalten bleibt. Die Materialauswahl dahinter wird im behandeltSchaftmaterialführung, und die Prozessreihenfolge imKomplettlösung zur Bearbeitung.
Welche Toleranz benötigt eine Servomotorwelle?
Koaxialität von ≤0,005 mm auf der fertigen Welle, mit Durchmessertoleranz h5 oder h6 und einer Schliffgüte von Ra 0,2 bis 0,4 μm. Die dynamische Balance sollte G1 oder besser sein. Guanshuo erreicht diese durch CNC-Drehen, gefolgt von ultrafeinem Schleifen und Unwuchtkorrektur.
Was ist der Unterschied zwischen einer Servo- und einer Schrittmotorwelle?
Eine Servowelle ist in jeder Hinsicht straffer. Koaxialität ≤0,005 mm gegenüber Stepper-Rundlaufabweichung von ≤0,01 bis 0,02 mm, h5 oder h6 gegenüber h7, Ra 0,2 bis 0,4 μm gegenüber Ra 0,8 bis 1,6 μm und eine bestimmte Auswuchtgüte, die der Stepper normalerweise nicht benötigt. Das Servo endet außerdem in einer 1:10-Verjüngung statt in einem glatten Ende oder D-Flat.
Warum ist das dynamische Gleichgewicht an einer Automatisierungswelle wichtig?
Die Unwuchtkraft steigt mit dem Quadrat der Geschwindigkeit, sodass ein kleiner Rest bei hoher Drehzahl zu einer großen Vibration wird. Diese Vibration verkürzt die Lebensdauer des Lagers, führt zu hörbarem Jammern in der Zelle und verschlechtert die Positionierungsgenauigkeit. Hochgeschwindigkeitswellen sind auf G1 oder besser ausgewuchtet, Spindelwellen auf G0,1 bis G0,4.
Sollte eine Robotergelenkwelle eine Keilnut oder eine Keilnut haben?
In den meisten Fällen ein Spline. Für den Zusammenbau benötigt eine Keilnut Spiel, und dieses Spiel wird zum Spiel, wenn sich die Verbindung umkehrt. Ein Spline verteilt die Last auf viele Zähne mit viel weniger Bewegungsverlust. Für Servoausgangsenden ist ein Konus mit Zugbolzen noch steifer.
Kann Guanshuo Wellen für explosionsgeschützte Motoren herstellen?
Ja. Explosionsgeschützte Wellen haben einen Rundlauffehler von ≤0,01 mm und können in einer funkenfreien Legierung geliefert werden. Ein enger Rundlauf sorgt dafür, dass der Rotor zentriert bleibt, so dass nichts reibt. Dadurch werden Hitze und Funkenbildung verhindert, die vermieden werden sollen.
Senden Sie uns die Koaxialität, den Balance-Grad und die Schnittstelle, die Sie benötigen. Guanshuo mahlt und wuchtet im eigenen Haus, sodass die Zahlen auf Ihrer Zeichnung die Zahlen sind, die gemessen werden. Oder erreichen Sie das Team unterKontaktseite.