1. Die metallurgische Grundlage der glatten Motorwelle aus Edelstahl
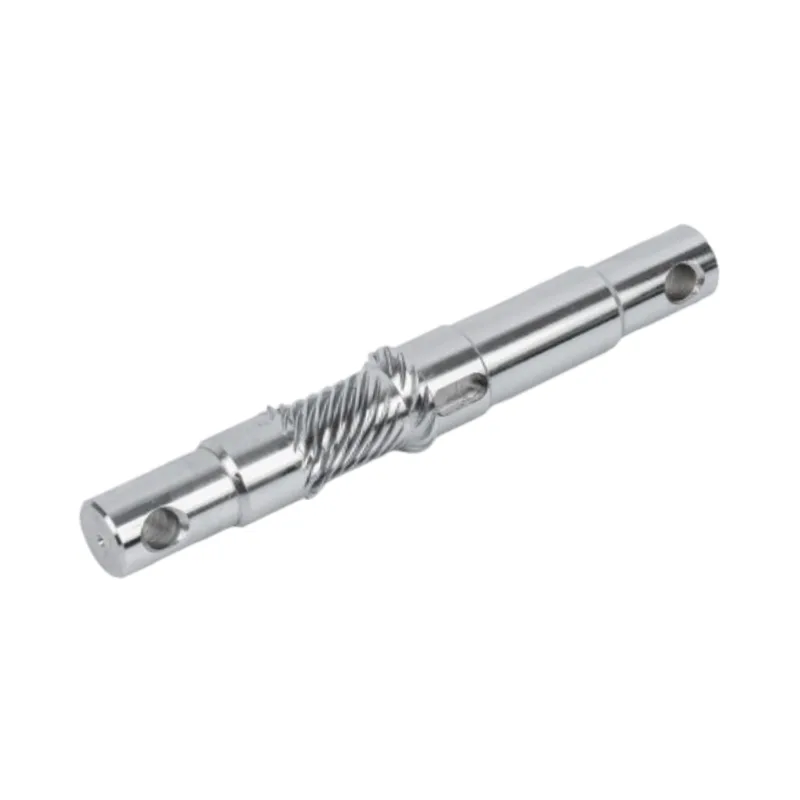
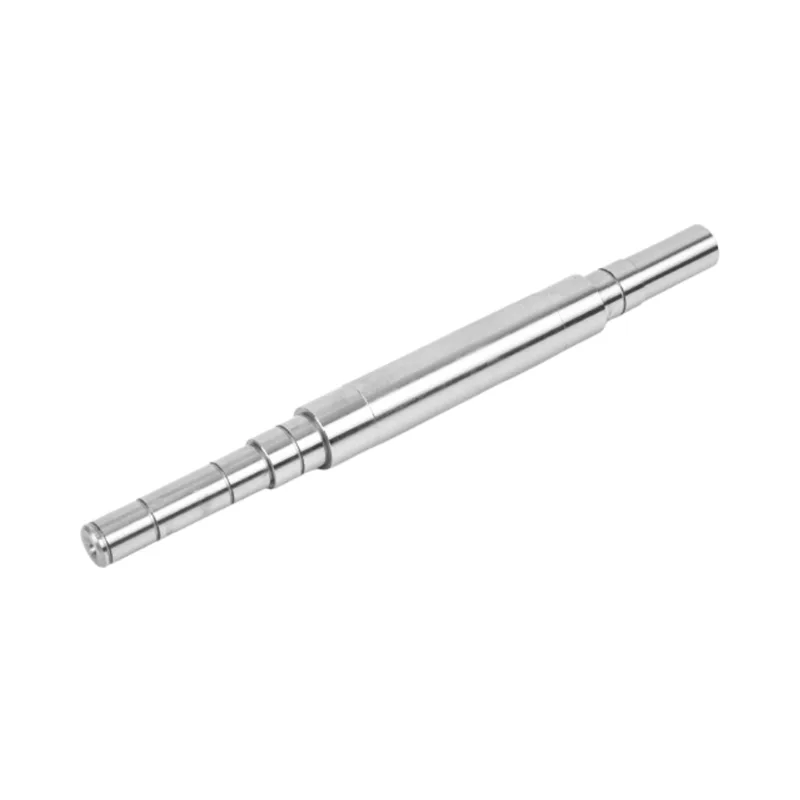
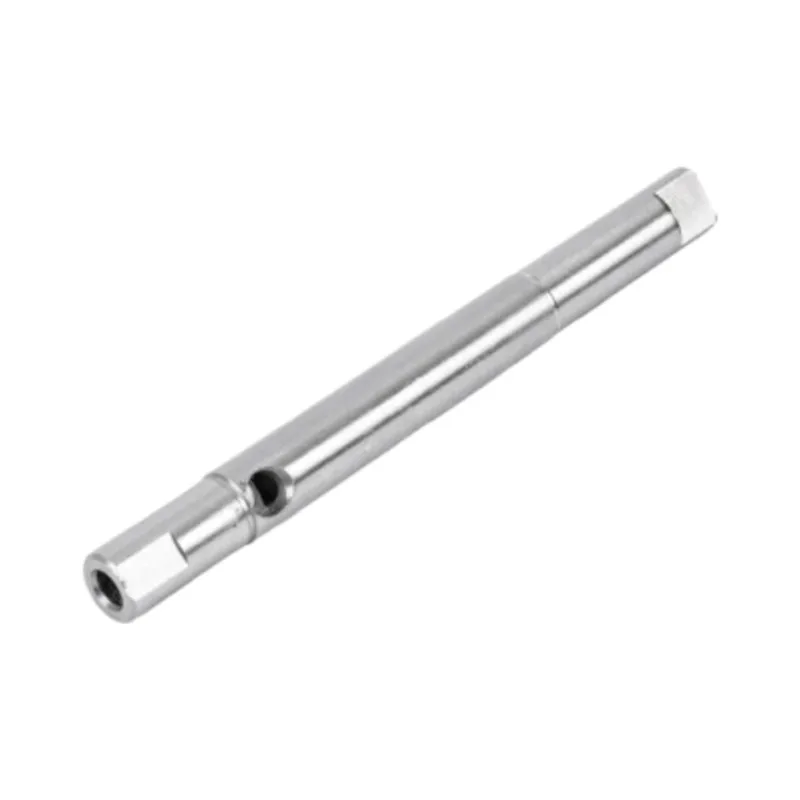
Die Leistung jedes motorbetriebenen Systems beginnt mit dem rotierenden Element, das das Drehmoment vom Rotor auf die Last überträgt. AGlatte Motorwelle aus Edelstahlist nicht nur ein zylindrischer Stab; Es handelt sich um ein präzisionsgefertigtes Bauteil, dessen metallurgische Eigenschaften direkten Einfluss auf Effizienz, Langlebigkeit und Positionsgenauigkeit haben. Edelstahl bietet als Materialfamilie ein außergewöhnliches Gleichgewicht zwischen mechanischer Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit – Eigenschaften, die für Wellen, die sowohl in Reinraumumgebungen als auch in rauen Industrieumgebungen betrieben werden, unverzichtbar sind.
Die Auswahl der geeigneten Edelstahlsorte für eine Motorwelle hängt von den spezifischen Betriebsbedingungen ab. Austenitische Güten wie 304 und 316 bieten eine hervorragende Korrosionsbeständigkeit und werden häufig in der Lebensmittelverarbeitung, medizinischen Geräten und Schifffahrtsanwendungen eingesetzt. Martensitische Sorten wie 420 und 440C hingegen bieten eine höhere Härte und Verschleißfestigkeit und eignen sich daher für Hochlast- oder Hochgeschwindigkeitsanwendungen, bei denen die Oberflächenbeständigkeit von größter Bedeutung ist. Die Mikrostruktur dieser Legierungen – ob kubisch-flächenzentriert (FCC) für austenitisch oder tetragonal-raumzentriert (BCT) für martensitisch – bestimmt ihre Reaktion auf Wärmebehandlung, Kaltumformung und Bearbeitungsvorgänge.
Über die Grundlegierung hinaus verdankt die glatte Motorwelle aus rostfreiem Stahl ihre funktionelle Überlegenheit einer kontrollierten Verarbeitung, die die Kornstruktur verfeinert und innere Spannungen beseitigt. Vakuumentgasung und Elektroschlacke-Umschmelzen (ESR) sind fortschrittliche Raffinationstechniken, die nichtmetallische Einschlüsse reduzieren und zu einem saubereren Stahl mit verbesserter Ermüdungsbeständigkeit führen. Bei Wellen, die zyklischer Belastung ausgesetzt sind – wie etwa in Servomotoren oder Roboteraktuatoren – führt diese metallurgische Reinheit direkt zu einer längeren Lebensdauer und vorhersehbaren Fehlerarten.
2. Herstellungsprozesse, die echte Geschmeidigkeit liefern
Der Weg von der rohen Edelstahlstange bis zur fertigen Motorwelle erfordert eine Reihe von Präzisionsbearbeitungsvorgängen, die jeweils zur endgültigen Maßhaltigkeit und Oberflächenqualität beitragen. Das Erreichen einer wirklich glatten Oberfläche einer Motorwelle ist kein einstufiger Prozess. Es erfordert einen koordinierten Ansatz, der mit der Materialvorbereitung beginnt und in feinen Endbearbeitungstechniken gipfelt.
2.1 CNC-Drehen und Präzisionsschleifen
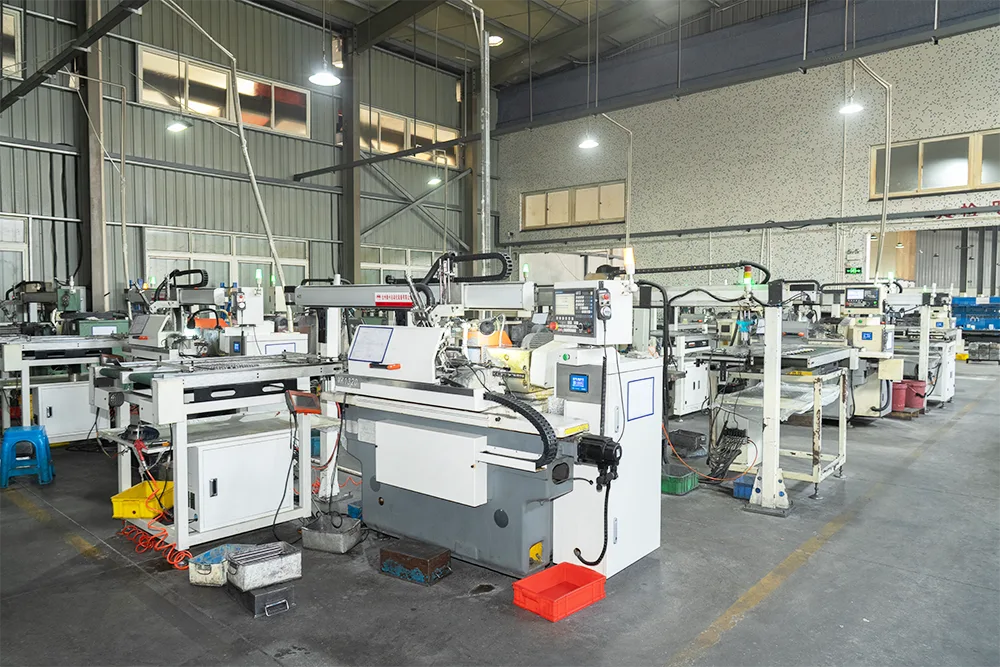
Das CNC-Drehen (Computer Numerical Control) ist der primäre Bearbeitungsvorgang für Motorwellen. Während dieser Phase wird die Rohstange gegen ein stationäres Schneidwerkzeug gedreht, um die zylindrische Grundform einschließlich etwaiger abgestufter Durchmesser, Schultern oder Gewindeenden zu erzeugen. Moderne CNC-Drehmaschinen, die mit angetriebenen Werkzeugen ausgestattet sind, können mehrere Vorgänge in einer einzigen Aufspannung ausführen, wodurch Rundlauffehler reduziert und die Konzentrizität zwischen verschiedenen Wellenabschnitten sichergestellt wird. Typische Drehtoleranzen liegen zwischen ±0,05 mm und ±0,01 mm, abhängig von der Maschinenleistung und der Komplexität der Teilegeometrie.
Nach dem Drehen wird durch Rundschleifen der Wellendurchmesser auf sein Endmaß verfeinert und gleichzeitig die Oberflächengüte verbessert. Bei Schleifvorgängen werden Schleifscheiben mit kontrollierter Körnung verwendet, um mikroskopisch kleine Materialmengen zu entfernen und Oberflächenrauheitswerte von nur Ra 0,2 μm oder besser zu erreichen. Bei Ultrapräzisionsanwendungen, wie sie beispielsweise in Halbleiterfertigungsanlagen oder Aktuatoren für die Luft- und Raumfahrt zu finden sind, kann sich an das Schleifen ein Läppen oder Superfinishen anschließen, um einen Ra-Wert von 0,04 μm zu erreichen.
2.2 Spitzenloses Schleifen für gleichmäßige Rundheit
Das spitzenlose Schleifen ist eine spezielle Technik, die sich besonders gut für lange, schlanke Wellen eignet, bei denen das herkömmliche Schleifen zwischen den Spitzen zu Durchbiegungsfehlern führen würde. Bei diesem Verfahren wird das Werkstück durch eine Auflageplatte und eine Regelscheibe abgestützt, während eine Schleifscheibe Material vom Außendurchmesser abträgt. Das Fehlen von Mittellöchern eliminiert eine häufige Quelle geometrischer Fehler und das kontinuierliche Durchlaufverfahren ermöglicht eine Großserienproduktion mit außergewöhnlicher Wiederholgenauigkeit. Spitzenloses Schleifen ist oft der Endbearbeitungsvorgang der WahlGlatte Motorwelle aus EdelstahlProduktion, da es sowohl enge Durchmessertoleranzen als auch eine hervorragende Oberflächenintegrität bietet.
3. Oberflächenbeschaffenheit und Maßtoleranzen
Der Begriff „glatt“ im Zusammenhang mit einer Motorwelle umfasst zwei unterschiedliche, aber miteinander verbundene Eigenschaften: Oberflächenrauheit und Maßhaltigkeit. Die Oberflächenrauheit, typischerweise quantifiziert als Ra (arithmetische Durchschnittsrauheit), beeinflusst Reibung, Verschleiß und die Fähigkeit, Schmierfilme aufrechtzuerhalten. Eine glattere Oberfläche verringert die Reibung zwischen der Welle und ihren Gegenkomponenten – wie Lagern, Dichtungen oder Zahnrädern – und verbessert dadurch die mechanische Effizienz und verringert die Wärmeentwicklung.
Maßtoleranzen hingegen bestimmen, wie genau die Welle in ihr Gehäuse passt und wie gleichmäßig sie Bewegungen überträgt. Für Hochleistungsmotorwellen werden die diametralen Toleranzen üblicherweise auf die Klassen h6 oder h7 festgelegt, was bei einer 20-mm-Welle Toleranzen von etwa ±0,013 mm bzw. ±0,021 mm entspricht. In kritischen Anwendungen können die Toleranzen auf ±0,005 mm oder sogar ±0,002 mm verkleinert werden, was nicht nur fortschrittliche Bearbeitungsausrüstung, sondern auch eine strenge Temperaturkontrolle während der Herstellung und Messung erfordert.
Die folgende Tabelle fasst typische Oberflächenbeschaffenheits- und Toleranzspezifikationen für Edelstahl-Motorwellen in verschiedenen Anwendungskategorien zusammen:
| Anwendungskategorie | Oberflächenrauheit (Ra) | Durchmessertoleranz | Typische Note |
|---|---|---|---|
| Allgemeine Industriemotoren | Ra 0,8 – 1,6 μm | ±0,05 mm | 304 / 316 |
| Präzisionsservo und Robotik | Ra 0,2 – 0,4 μm | ±0,01 mm | 420 / 440C |
| Medizin und Halbleiter | Ra 0,04 – 0,1 μm | ±0,005 mm | 316L / 17-4PH |
| Automobil & Luft- und Raumfahrt | Ra 0,2 – 0,6 μm | ±0,015 mm | Kundenspezifische Legierungen |
Es ist zu beachten, dass Oberflächenbeschaffenheit und Toleranz keine unabhängigen Parameter sind. Um eine außergewöhnlich glatte Oberfläche zu erzielen, sind häufig mehrere Endbearbeitungsdurchgänge erforderlich, bei denen sich der endgültige Durchmesser jeweils geringfügig ändern kann. Prozesskontrollstrategien – wie In-Process-Messung und adaptives Feedback – sind daher unerlässlich, um diese beiden kritischen Qualitätsmerkmale in Einklang zu bringen.
4. Anwendungsbereiche für glatte Motorwellen aus Edelstahl
Die Vielseitigkeit desGlatte Motorwelle aus Edelstahlspiegelt sich in seiner breiten Akzeptanz in verschiedenen Branchen wider. Jede Anwendung stellt einzigartige Anforderungen an die Wellenleistung und macht eine maßgeschneiderte Materialauswahl und Herstellungsprozesse erforderlich.
InRobotik und AutomatisierungMotorwellen sind integraler Bestandteil von Gelenkaktuatoren, Lineartischen und Endeffektormechanismen. Dabei stehen geringe Reibung, hohe Positionsgenauigkeit und minimales Spiel im Vordergrund. Edelstahlwellen mit geschliffenen und polierten Oberflächen ermöglichen eine gleichmäßige, wiederholbare Bewegung und widerstehen gleichzeitig dem Verschleiß durch Dauerbetrieb.
Dermedizinisches GerätDie Branche benötigt Schäfte, die nicht nur präzise, sondern auch biokompatibel und sterilisierbar sind. Chirurgische Robotik, Diagnosegeräte und Arzneimittelverabreichungssysteme sind alle auf Edelstahlschäfte angewiesen, die Autoklavieren und chemischer Reinigung ohne Beschädigung standhalten. Die glatte Oberfläche verhindert außerdem die Anhaftung von Bakterien, ein kritischer Faktor in sterilen Umgebungen.
InAutomobilsystemeMotorwellen aus Edelstahl finden sich in elektrischen Servolenkungen, Drosselklappenstellern und Kühlgebläsemotoren. Diese Komponenten müssen extremen Temperaturen, Vibrationen und der Einwirkung von Streusalzen und Flüssigkeiten standhalten. Die Korrosionsbeständigkeit von Edelstahl in Kombination mit seiner Ermüdungsfestigkeit macht ihn zum Material der Wahl für Anwendungen unter der Motorhaube und am Fahrgestell.
Andere bemerkenswerte Anwendungen umfassenHalbleiterfertigungGeräte, bei denen hochreine und partikelfreie Wellen unerlässlich sind;LebensmittelverarbeitungMaschinen, bei denen Hygiene und Korrosionsbeständigkeit an erster Stelle stehen; UndMarineSysteme, in denen Salzwasser ein Höchstmaß an Korrosionsschutz erfordert.
5. Materialqualitäten und Korrosionsbeständigkeit
Die Auswahl der richtigen Edelstahlsorte für eine Motorwelle ist eine Entscheidung, die sich nicht nur auf die Leistung, sondern auch auf die Herstellbarkeit und die Kosten auswirkt. Die am häufigsten verwendeten Qualitäten lassen sich in drei Kategorien einteilen:
- Edelstahl 304— Das Arbeitspferd der rostfreien Familie mit ausgezeichneter Korrosionsbeständigkeit, guter Formbarkeit und einfacher Bearbeitung. Geeignet für Allzweckwellen in milden Umgebungen.
- Edelstahl 316— Verstärkt mit Molybdän für überlegene Beständigkeit gegen Chloride und saure Medien. Bevorzugt für maritime, chemische und medizinische Anwendungen.
- 420/440C Edelstahl— Martensitische Sorten, die auf eine hohe Härte (bis zu 58–60 HRC) wärmebehandelt werden können. Ideal für Wellen, die Verschleißfestigkeit und hohe Tragfähigkeit erfordern.
Über die Standardqualitäten hinaus bieten Speziallegierungen wie 17-4PH (ausscheidungshärtende Stähle) und Duplex-Edelstähle Kombinationen aus Festigkeit und Korrosionsbeständigkeit, die von herkömmlichen Qualitäten nicht erreicht werden können. Diese Materialien werden häufig für die Luft- und Raumfahrt, die Öl- und Gasindustrie sowie andere anspruchsvolle Sektoren spezifiziert, in denen ein Komponentenversagen keine Option ist.
Korrosionsbeständigkeit ist nicht nur eine Funktion der Legierungszusammensetzung; Auch die Oberflächenbeschaffenheit spielt eine wesentliche Rolle. Eine glatte, polierte Oberfläche verringert die für Korrosionsangriffe verfügbare Oberfläche und beseitigt Spalten, in denen sich Korrosionsmittel ansammeln können. Passivierung – eine chemische Behandlung, die freies Eisen von der Oberfläche entfernt – verstärkt die passive Oxidschicht, die Edelstahl seine korrosionsbeständigen Eigenschaften verleiht, weiter.
6. Designüberlegungen zur Wellenintegration
Die Integration einer glatten Motorwelle aus Edelstahl in ein komplettes mechanisches System erfordert sorgfältige Beachtung mehrerer Konstruktionsparameter. Dazu gehören:
- Schaftdurchmesser und -länge— Bestimmt durch Drehmomentanforderungen, kritische Drehzahl und verfügbaren Bauraum. Schlanke Wellen erfordern möglicherweise Zwischenstützen, um eine Durchbiegung zu verhindern.
- Endkonfigurationen— Wellenenden können je nach Art der Drehmomentübertragung glatt, mit Gewinde, mit Passfeder oder mit Keilnut versehen sein. Jede Konfiguration stellt unterschiedliche Bearbeitungs- und Toleranzanforderungen.
- Lagerauswahl— Die Wahl der Lager (Kugel-, Rollen- oder Hülsenlager) beeinflusst die Anforderungen an die Wellenoberflächenbeschaffenheit und die Schmierstrategie. Höhere Oberflächengüten reduzieren die Lagerreibung und verlängern die Lagerlebensdauer.
- Dichtungsanordnungen— Bei Wellen, die durch Gehäuse verlaufen oder in feuchten Umgebungen betrieben werden, müssen Dichtungen mit der Wellenoberfläche kompatibel sein, um Leckagen und Verunreinigungen zu verhindern.
Konstrukteure sollten auch die Wärmeausdehnungseigenschaften von Edelstahl im Vergleich zu anderen Materialien in der Baugruppe berücksichtigen. Während rostfreier Stahl einen ähnlichen Wärmeausdehnungskoeffizienten wie Kohlenstoffstahl aufweist, können die Unterschiede bei Hochtemperaturanwendungen erheblich werden und sich möglicherweise auf die Lagervorspannung und die Wellenausrichtung auswirken.
7. Qualitätssicherung und Testprotokolle
Um sicherzustellen, dass jede glatte Motorwelle aus Edelstahl ihre spezifizierten Anforderungen erfüllt, ist ein umfassender Qualitätssicherungsrahmen erforderlich. Dieser Rahmen umfasst in der Regel die Überprüfung des eingehenden Materials, die In-Prozess-Inspektion und die Endabnahmeprüfung.
MaterialüberprüfungEs beginnt mit einer chemischen Analyse zur Bestätigung der Legierungszusammensetzung, gefolgt von mechanischen Tests zur Überprüfung der Zugfestigkeit, Streckgrenze und Härte. Bei kritischen Anwendungen können Ultraschall- oder Wirbelstromprüfungen eingesetzt werden, um unterirdische Defekte wie Risse oder Einschlüsse zu erkennen.
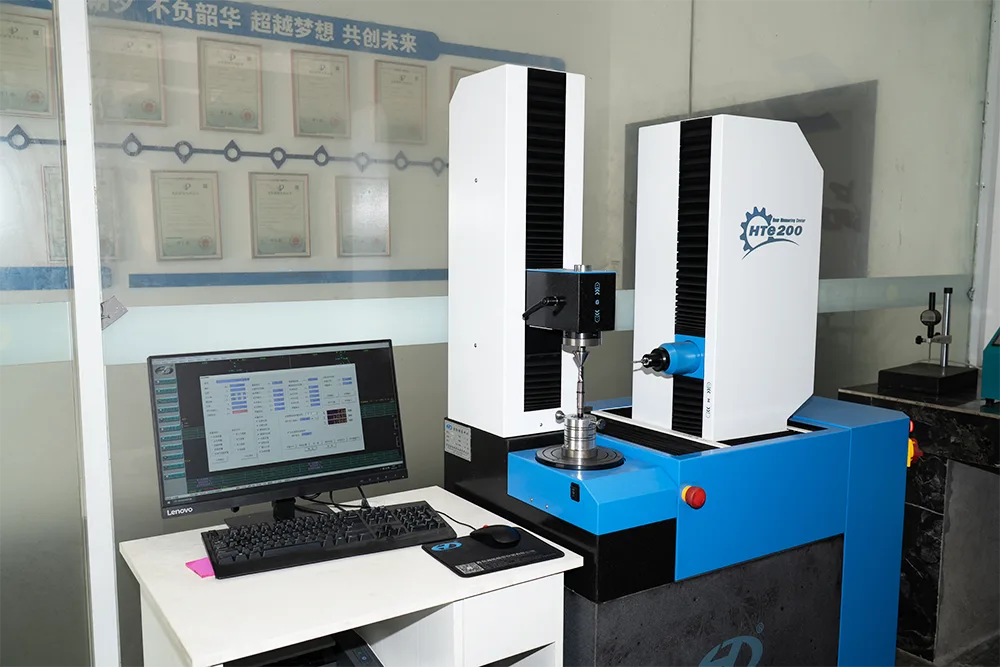
In-Prozess-Inspektionverlässt sich auf Maßmessungen in jeder Bearbeitungsphase. Koordinatenmessgeräte (KMGs) und Lasermikrometer liefern hochpräzise Daten zu Durchmesser, Rundheit, Geradheit und Konzentrizität. Die Messung der Oberflächenrauheit erfolgt mit Profilometern, je nach erforderlicher Auflösung mit Stift oder optischen Methoden.
Endgültige AbnahmeprüfungDazu gehört häufig ein Funktionstest, bei dem die Welle mit Betriebsgeschwindigkeit gedreht und gleichzeitig Vibrationen und Rundlauf überwacht werden. Dieser Test bestätigt, dass die dynamischen Eigenschaften der Welle – einschließlich Gleichgewicht und Steifigkeit – innerhalb akzeptabler Grenzen liegen. Bei Wellen, die für Hochgeschwindigkeitsanwendungen vorgesehen sind, kann eine dynamische Auswuchtung durchgeführt werden, um Unwuchtkräfte zu minimieren.
8. Häufig gestellte Fragen
Für allgemeine industrielle Anwendungen ist eine Oberflächenrauheit von Ra 0,8–1,6 μm üblich. Präzisionsservo- und Robotikanwendungen erfordern typischerweise Ra 0,2–0,4 μm, während Ultrapräzisionsanwendungen in medizinischen oder Halbleitergeräten möglicherweise Ra 0,04–0,1 μm erfordern.
Für korrosive Umgebungen wie die Schifffahrt oder die chemische Verarbeitung wird Edelstahl 316 aufgrund seines Molybdängehalts empfohlen, der die Beständigkeit gegenüber Chloriden und sauren Medien erhöht. Für eine noch höhere Korrosionsbeständigkeit können Duplex-Edelstähle oder superaustenitische Sorten in Betracht gezogen werden.
Beim spitzenlosen Schleifen wird das Werkstück auf einer Arbeitsauflageplatte ohne Verwendung von Mittellöchern abgestützt, was es ideal für lange, schlanke Wellen macht. Es bietet hohe Produktivität und gleichmäßige Rundheit. Beim Rundschleifen werden Spitzen oder Spannfutter zum Halten des Werkstücks verwendet und eignen sich besser für Wellen mit komplexen Merkmalen oder abgestuften Durchmessern.
Die Standardtoleranzen betragen für allgemeine Anwendungen typischerweise ±0,05 mm. Die Präzisionsbearbeitung kann ±0,01 mm erreichen, und mit fortgeschrittenem Schleifen und Läppen sind Toleranzen von nur ±0,005 mm oder sogar ±0,002 mm möglich.
Die Oberflächenbeschaffenheit wirkt sich auf Reibung, Verschleiß, Schmiererhaltung und Dichtungswirksamkeit aus. Eine glattere Oberfläche verringert die Reibung zwischen der Welle und den Lagern oder Dichtungen, verbessert die Effizienz und verlängert die Lebensdauer der Komponenten. Es minimiert auch das Risiko einer Spannungskonzentration und der Entstehung von Ermüdungsrissen.
Benötigen Sie eine PräzisionsfertigungGlatte Motorwelle aus Edelstahlgenau auf Ihre Vorgaben zugeschnitten?
Guanshuokombiniert jahrzehntelange Bearbeitungskompetenz mit fortschrittlichen Qualitätssystemen, um leistungsstarke Wellenlösungen zu liefern.
Kontaktieren Sie unsBesprechen Sie Ihre Projektanforderungen mit unserem Engineering-Team.