Schnelle AntwortDie Präzisionswellenbearbeitung verwandelt eine Stahlstange in sechs Stationen in eine fertige Motorwelle: Materialprüfung, CNC-Drehen und -Fräsen, Keilwellen- oder Zahnradschneiden, Wärmebehandlung, Präzisionsschleifen und Endkontrolle. Das Schleifen erfolgt immer nach dem Härten, da durch die Wärmebehandlung das Metall bewegt wird. Diese Reihenfolge gewährleistet die Toleranzen IT5 bis IT6, die Geradheit innerhalb von 0,01 mm und eine Oberflächengüte von Ra≤0,4 μm auf der fertigen Welle.
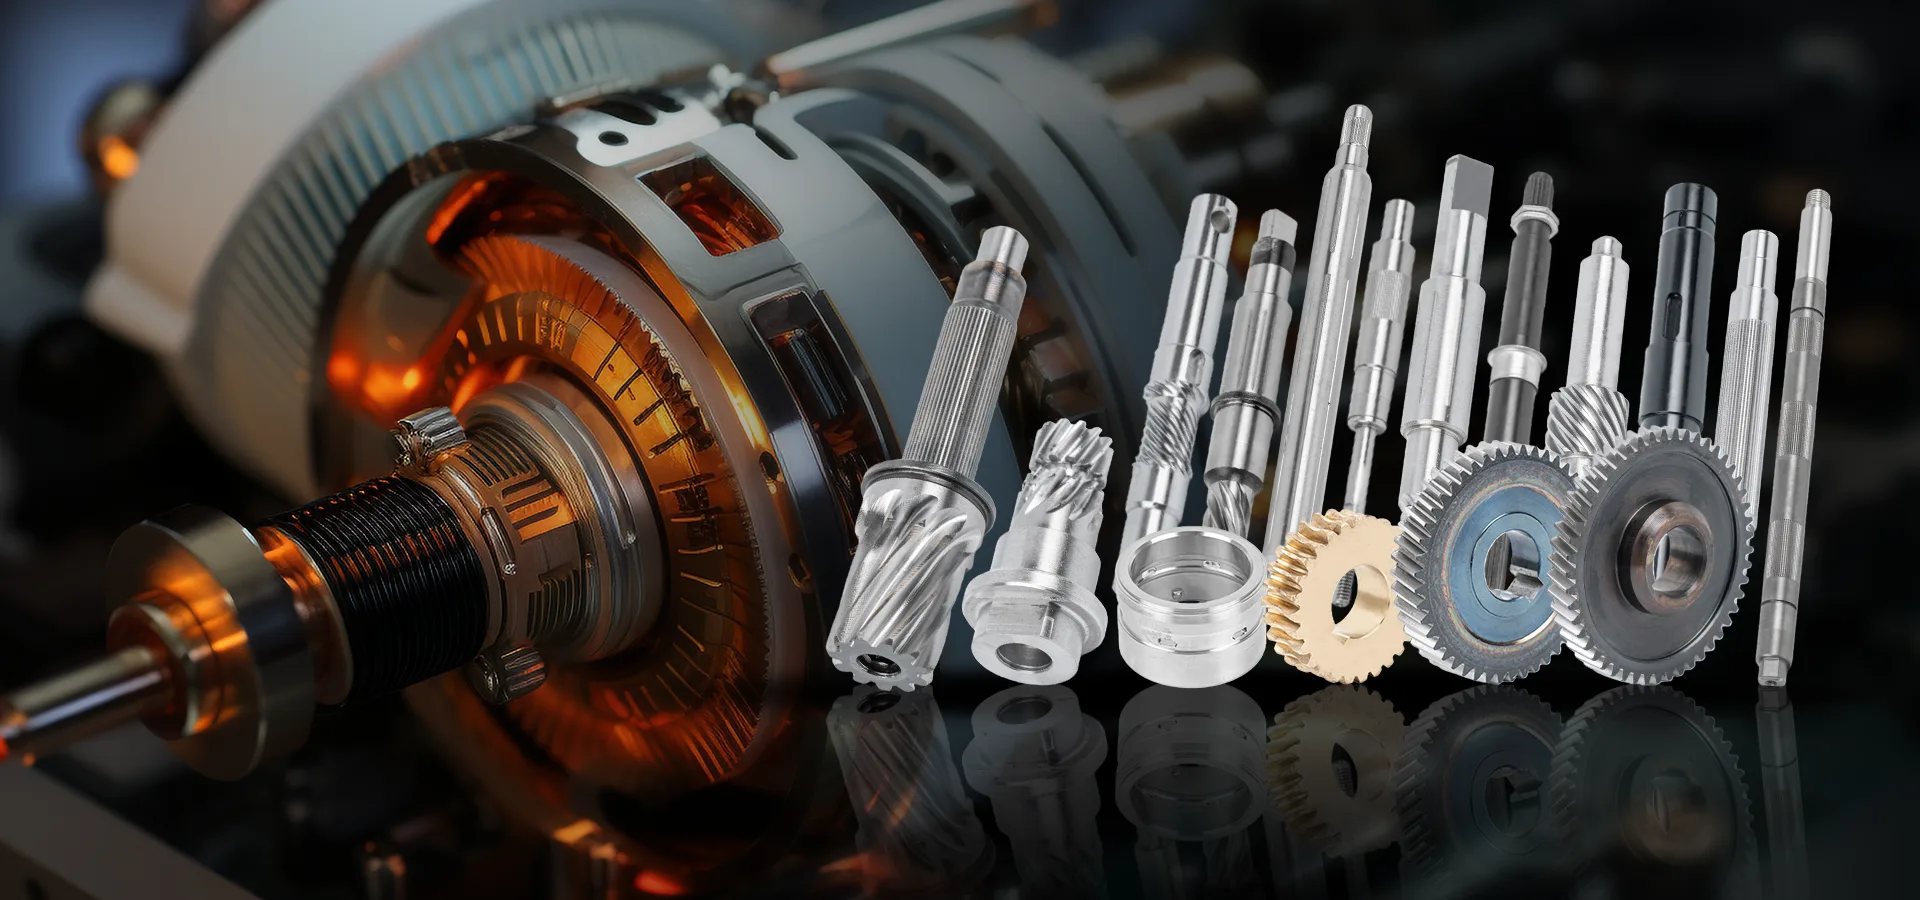
A fertigMotorwellesieht einfach aus. Eine blanke Stahlstange, ein paar Stufen, vielleicht eine Keilnut. Was diese Erscheinung verbirgt, ist ein Weg von sechs Maschinen, zwei Abteilungen und einer Reihe von Entscheidungen, die in der richtigen Reihenfolge getroffen werden müssen. Bei falscher Bestellung ist die Welle Schrott. Dieser Artikel geht Station für Station durch Guanshuo Precision und erklärt, was jeder einzelne zum fertigen Teil beiträgt.
Jeder Schaft folgt dem gleichen Rückgrat. Einfache Schächte überspringen ein oder zwei Stationen. Gehärtete, verzahnte Wellen nutzen alle sechs.
| # | Station | Was es einstellt |
|---|---|---|
| 1 | Wareneingangskontrolle | Güteklasse, Chemie und Zustand des Barrens |
| 2 | CNC-Drehen und Fräsen | Durchmesser, Stufen, Gewinde, Keilnuten |
| 3 | Wälzfräsen und Keilwellenschneiden | Keilverzahnung und Verzahnung |
| 4 | Wärmebehandlung | Härte, Festigkeit, Ermüdungslebensdauer |
| 5 | Rund- und Spitzenlosschleifen | Endgültige Größe, Rundheit, Finish |
| 6 | Endkontrolle | Beweis, dass das Teil der Zeichnung entspricht |
Der Schaft besteht zunächst aus Stangenmaterial. Bevor ein einzelner Schnitt ausgeführt wird, wird die Stange anhand der Zeichnung überprüft. Güteklasse, Mühlenzertifikat, Durchmesser und Oberflächenzustand werden überprüft.
Diese Station sieht aus wie Papierkram, verhindert aber die teuerste Art von Ausfall. Wenn die falsche Sorte in die Werkstatt kommt, bemerkt das niemand, bis die Wärmebehandlung keine Härte mehr erreicht. Dann sind die Bearbeitungsstunden bereits aufgebraucht. Guanshuo fertigt Wellen aus Kohlenstoffstahl 45#, legiertem Stahl 40Cr und 4140, einsatzgehärtetem Stahl 20CrMnTi und Edelstahl 304 oder 316L, daher besteht hier ein echtes Risiko für Sortenverwechslungen.
Hier nimmt der Schaft Gestalt an. Die Stange wird auf ihren Rohdurchmesser gedreht, die Stufen werden geschnitten und durch die Fräsarbeit werden Keilnuten, Abflachungen und Querlöcher hinzugefügt.
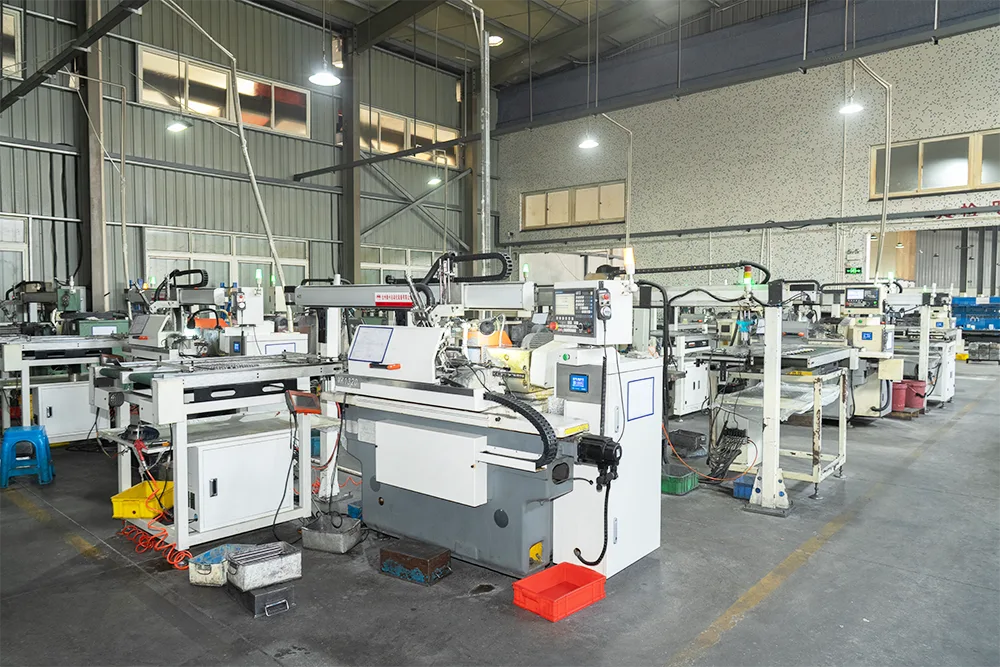
Das wichtige Detail ist, wie viele Setups erforderlich sind. Jedes Mal, wenn ein Teil gelöst und erneut eingespannt wird, schleicht sich ein kleiner Fehler zwischen den Merkmalen ein. Dreh-Fräsmaschinen schneiden Dreh- und Fräselemente in einer Aufspannung, sodass die Keilnut dem Durchmesser entspricht, auf dem sie sitzt. Guanshuo betreibt drei kombinierte Dreh-Fräsmaschinen und zwei Bearbeitungszentren sowie etwa 60 allgemeine CNC-Maschinen, so dass komplexe Wellen auf einer Maschine mit nur einer Aufspannung gefräst werden können, während einfachere Wellen anderswo in großen Stückzahlen laufen.
Hier hinterlassen die Maschinisten Schleifgut auf den Zapfen, meist nur wenige Zehntel Millimeter. Zu wenig, und durch Schleifen kann der Verzug durch die Härtung nicht beseitigt werden. Zu viel und das Schleifen dauert länger und erhitzt das Teil. Das Beurteilen dieses Zuschusses gehört zu den stillen Fähigkeiten einer Schachtwerkstatt.

Wellen, die durch Zähne und nicht durch einen Keil angetrieben werden, gehen in die Wälzfräsabteilung. Ein Wälzfräser schneidet die Keil- oder Zahnradform, während sich die Welle im Takt des Fräsers dreht. Guanshuo betreibt für diese Arbeit sechs Wälzfräsmaschinen.
Die Spline-Genauigkeit wird anhand des Teilungsfehlers gemessen, d. h. wie gleichmäßig die Zähne auf der Welle verteilt sind. Unebene Zähne bedeuten, dass einige Zähne stärker belastet werden als andere und diese Zähne zuerst ausfallen. Die Toleranzen blieben bestehenKeilwellenspiegeln die Form wider:
| Spline-Form | Divisionsfehler | Charakter |
|---|---|---|
| Evolvente | ≤0,015 bis 0,03 mm | Selbstzentrierend, große Wurzelkehle, beste Dauerfestigkeit |
| Rechteckig | ≤0,02 mm | Stark bei Stößen und außermittiger Belastung |
| Dreieckig | ≤0,01 bis 0,02 mm | Feine Zähne, selbstzentrierend, für leichtere Belastungen |
Zahnflanken von Evolventenverzahnungen werden auf Ra ≤ 0,8 bis 1,6 μm bearbeitet, wobei die Spline-Symmetrie auf ≤ 0,02 mm gehalten wird. Diese Oberfläche ist wichtig, da die Flanken unter Belastung leicht verrutschen und eine raue Flanke reibt und sich abnutzt. Die Zahnwurzelverrundung wird auf R0,3 bis R0,8 geschnitten, wodurch die Spannung an der Wurzel verteilt statt konzentriert wird. Bei Wurzelverrundungen brechen Spline-Zähne, daher handelt es sich bei diesem Radius um ein Ermüdungsmerkmal und nicht um ein kosmetisches.
Durch die Bearbeitung erhält der Schaft seine Form. Die Wärmebehandlung verleiht ihm seine Festigkeit. Das Teil wird abgeschreckt und angelassen, um die Kernzähigkeit zu gewährleisten, oder induktionsgehärtet, wenn nur die Oberfläche hart sein muss.
Welche Route hängt von der Aufgabe ab. Eine Welle, die in ihrem gesamten Querschnitt einer Biegeermüdung standhalten muss, wird durchgehärtet. Eine Welle, die einen harten Lagerzapfen über einem robusten Kern benötigt, wird nur an diesem Zapfen induktionsgehärtet. Einsatzhärtegrade wie 20CrMnTi werden aufgekohlt, wodurch eine harte Haut über einem weichen, stoßdämpfenden Kern entsteht. Typische Endhärten liegen bei 42 bis 48 HRC und Spindelwellen bei 60 bis 65 HRC.
Beim Schleifen wird aus einer Welle ein Präzisionsteil. Alles davor ist Vorbereitung. Guanshuo betreibt 26 CNC-Rundschleifmaschinen und 6 hochpräzise spitzenlose Schleifmaschinen, den größten Einzelausrüstungsblock im Werk.
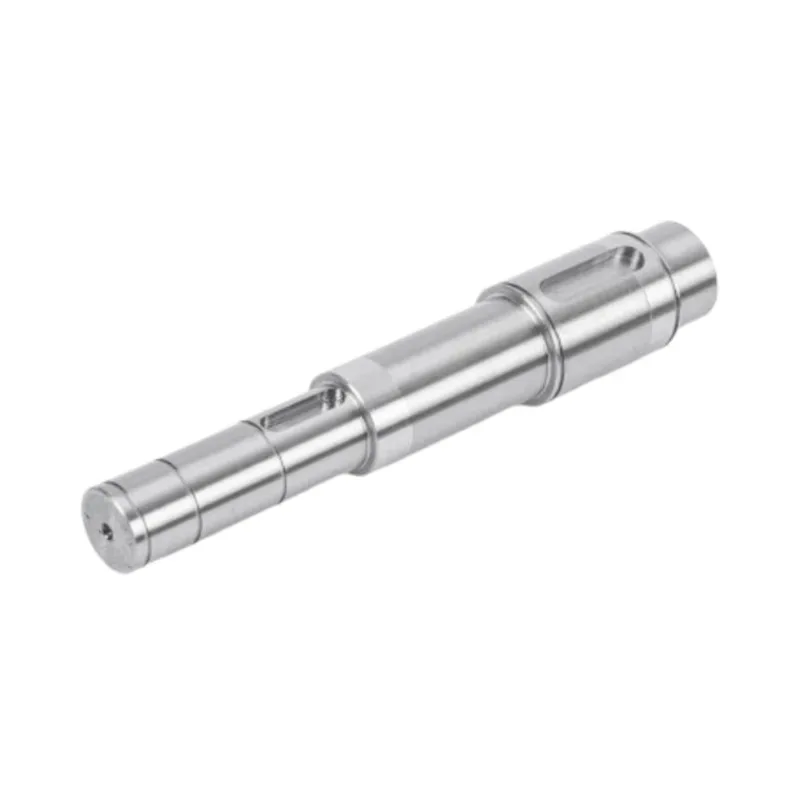
Die Welle wird zwischen Spitzen gehalten und Durchmesser für Durchmesser geschliffen. Da es sich um seine eigenen Mittellöcher dreht, ist jeder Zapfen konzentrisch zu jedem anderen. Dies ist die Methode für abgestufte Wellen, Lagersitze und alles, wo die Durchmesser genau zueinander passen müssen.
Die Welle ruht auf einer Klinge zwischen einer Schleifscheibe und einer Regelscheibe, ohne jegliche Zentren. Der Teiledurchlauf erfolgt kontinuierlich. Es ist schnell und eignet sich hervorragend zum Halten eines gleichmäßigen Durchmessers auf einer langen, schlanken Welle, ohne dass sich das Teil verbiegt. Dies ist die Methode für Plainglatte Wellenim Volumen.
| Rundschleifen | Spitzenloses Schleifen | |
|---|---|---|
| Teil wird gehalten | Zwischen Zentren | Auf einer Klinge, nicht unterstützt |
| Am besten bei | Konzentrizität zwischen Durchmessern | Größenkonsistenz entlang der Länge |
| Anzüge | Stufen- und Mehrdurchmesserwellen | Lange glatte Schäfte, hohes Volumen |
| Durchsatz | Langsamer, Stück für Stück | Schneller, kontinuierlicher Vorschub |
Die meisten Schäfte nutzen beides. Durch spitzenloses Schleifen wird der glatte Körper schnell auf Maß gebracht, und durch Rundschleifen werden die kritischen Lagerzapfen fertiggestellt. Zusammen liefern sie eine Genauigkeit von IT5 bis IT6, eine Geradheit innerhalb von 0,01 mm und einen Ra≤0,4 μm. Mit einem Ultra-Finishing-Durchgang kann die Oberfläche Ra 0,2 μm erreichen.

Kühlmittel ist hier kein Detail. Ein trockener oder schlecht gerichteter Kühlmittelstrahl führt zu einer Erwärmung der Oberfläche, wodurch die Bodenschicht verbrennen und für das Auge unsichtbare Schwachstellen entstehen kann. Die Bediener beobachten den Zustand des Radverbandes und den Kühlmittelfluss ebenso genau wie die Größenanzeige.
Eine Welle ist noch nicht fertig, wenn sie die Mühle verlässt. Es ist fertig, wenn es gemessen wird. Guanshuo beschäftigt 6 Mitarbeiter in der Qualitätsabteilung und einen Raum mit speziellen Instrumenten.
| Instrument | Was es überprüft |
|---|---|
| Zylindrizitätsmessgerät | Rundheit, Zylindrizität, Rundlauf |
| Oberflächengütemessgerät | Ra auf Tagebüchern und Siegelgesichtern |
| Zweidimensionaler Projektor | Profile, Keilnuten, Fasen, Radien |
| Zahnradmesszentrum | Spline- und Zahnradgenauigkeit |
| Härteprüfer | Ergebnis der Wärmebehandlung |
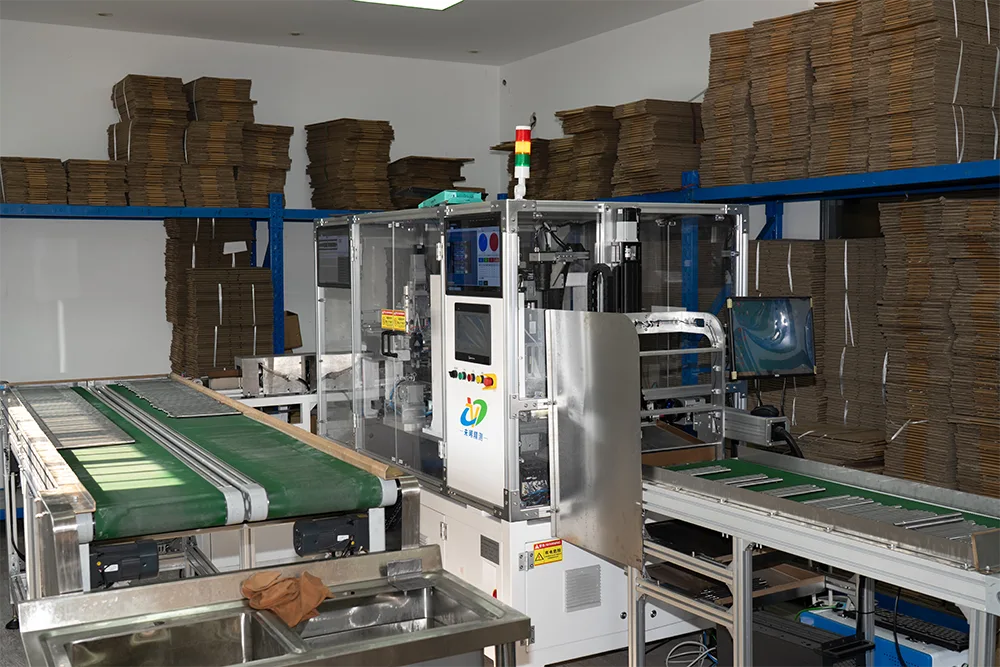
| Automatische optische Inspektion | Hochgeschwindigkeits-Dimensionsscreening im Volumen |
Das optische Inspektionsset ist bei Produktionsläufen von größter Bedeutung. Von Hand gemessene Proben einer Charge. Durch die optische Inspektion werden die Teile kontinuierlich überprüft, so dass ein Abdriften bereits während des Geschehens erkannt wird und nicht erst, nachdem die Palette verpackt wurde.
Die wichtigste Regel bei der Wellenherstellung ist, dass dem Härten das Schleifen folgt. Wenn man es einmal sagt, klingt es offensichtlich, aber es ist der Unterschied zwischen einer Welle, die im Betrieb Toleranzen einhält, und einer Welle, die dies nicht tut.
Durch das Härten wird der Stahl erhitzt und schnell abgekühlt. Das Metall verändert seine Struktur und das Teil bewegt sich. Eine Welle, die vor dem Härten auf die endgültige Größe gebracht wurde, verlässt den Ofen außerhalb der Toleranz, ist unrund und oft verbogen. Keine noch so große Sorgfalt in den früheren Stationen kann das verhindern. Durch Schleifen nach dem Härten wird der Verzug beseitigt und die tatsächliche Endgeometrie festgelegt.
Einige Lieferanten verzichten aus Kostengründen auf das Nachschleifen. Die Teile messen bei Raumtemperatur auf Stichprobenbasis akzeptable Werte und verursachen dann Lagergeräusche und frühzeitigen Verschleiß im Feld. Dies ist ein Grund, einen Lieferanten direkt nach seinem Prozessweg und nicht nur nach seinem Preis zu fragen.
Maschinenzählungen sind kein Marketing. Sie sagen Ihnen, was ein Shop tatsächlich intern kontrolliert.
Eine Werkstatt mit Drehmaschinen, aber ohne Schleifmaschinen muss den entscheidenden Schritt nach draußen schicken. Eine Werkstatt mit Schleifmaschinen, aber ohne Wälzfräsen, vergibt jede Keilwelle an Subunternehmer. Mit jeder Übergabe steigen die Vorlaufzeit, die Kosten und die Verantwortlichkeit verschwimmt. Guanshuo führt Drehen, Fräsen, Wälzfräsen, Wärmebehandlung, Schleifen und Inspektion unter einem Dach durch, weshalb eine vollständige Route mit einem Preis und einem Liefertermin angegeben werden kann.
Das Werk läuft seit 2016 auf diese Weise. Es arbeitet nach ISO9001, verfügt über 11 Patenttechnologien und ist als landesweites High-Tech-Unternehmen mit über 50 Mitarbeitern, darunter einem engagierten Engineering- und Qualitätsteam, anerkannt. Die Wellen dieser Route fließen in Traktionsmotoren für neue Energiefahrzeuge, industrielle Automatisierung und Robotik, Präzisionsinstrumente, medizinische Geräte und hochwertige Haushaltsgeräte.
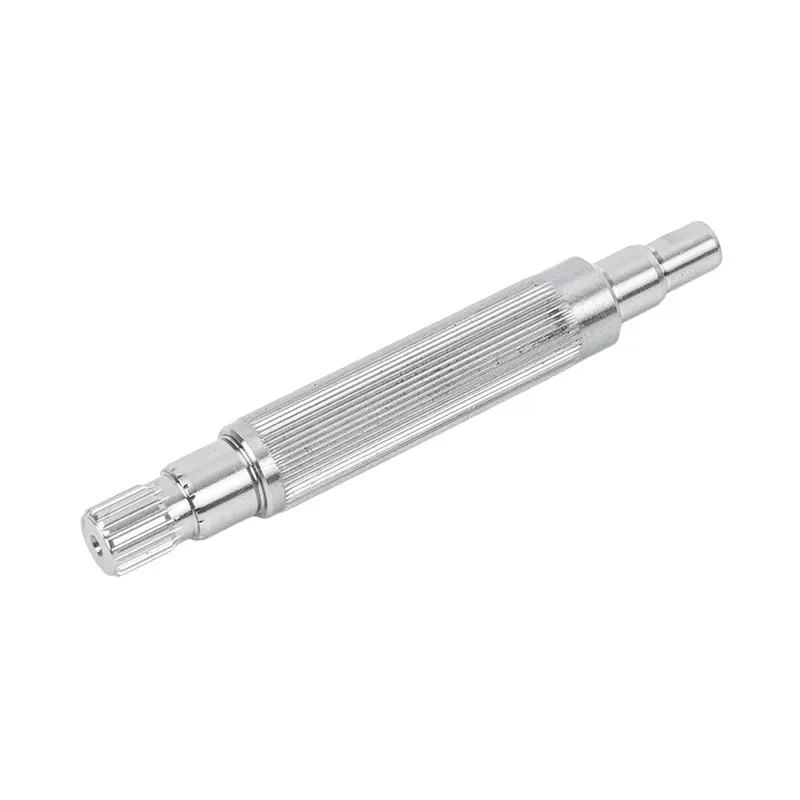
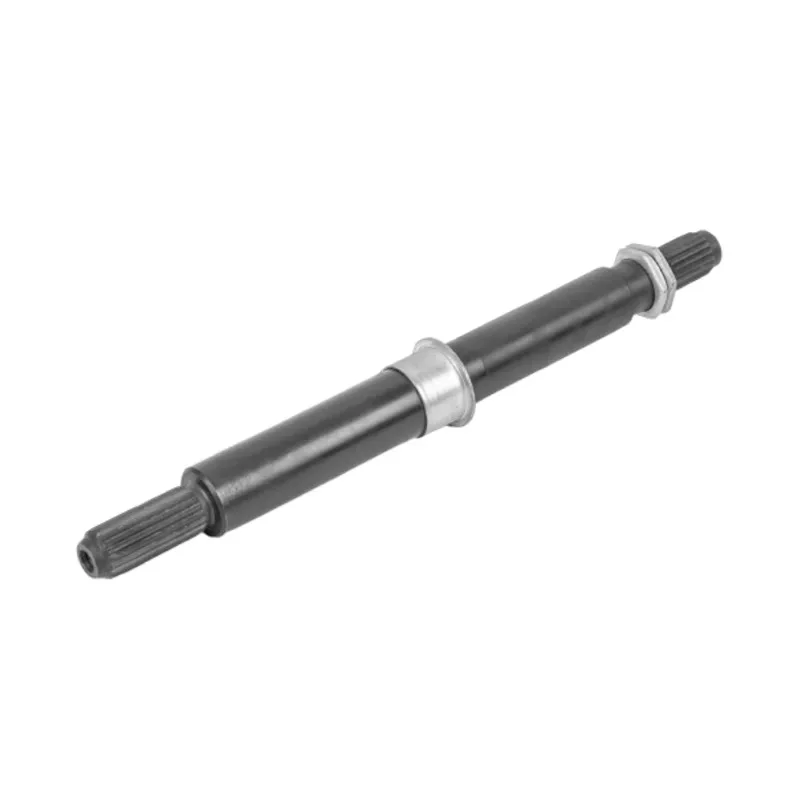
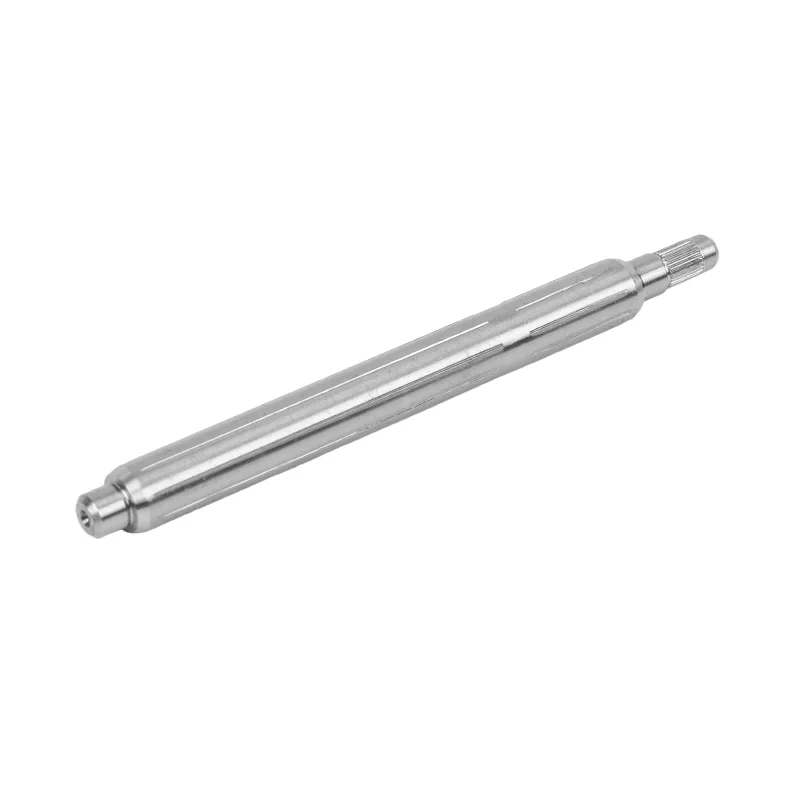
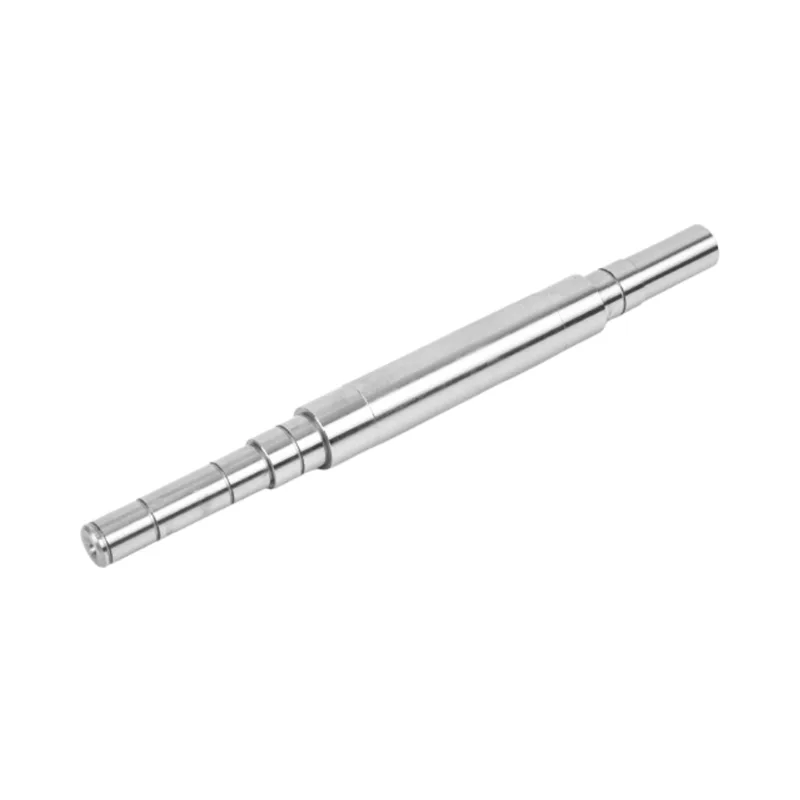
 Präzisionsgeschliffener, glatter Schaft
 Einstufige Motorwelle
 Motorwelle mit mehreren Keilnuten
 Hohle Motorwelle
Senden Sie Ihre Zeichnung oder Ihr Muster an Guanshuo Precision. Von der Stangenprüfung über das Wälzfräsen, die Wärmebehandlung und das Präzisionsschleifen bis hin zum gemessenen Abschlussbericht erfolgt der gesamte Prozess im eigenen Haus.
Fordern Sie ein Angebot an Oder erreichen Sie das Team unterKontaktseite.